Industrielles Nasslackieren von Stahlteilen und Konstruktionen
Industrielles Lackieren von Stahlkonstruktionen
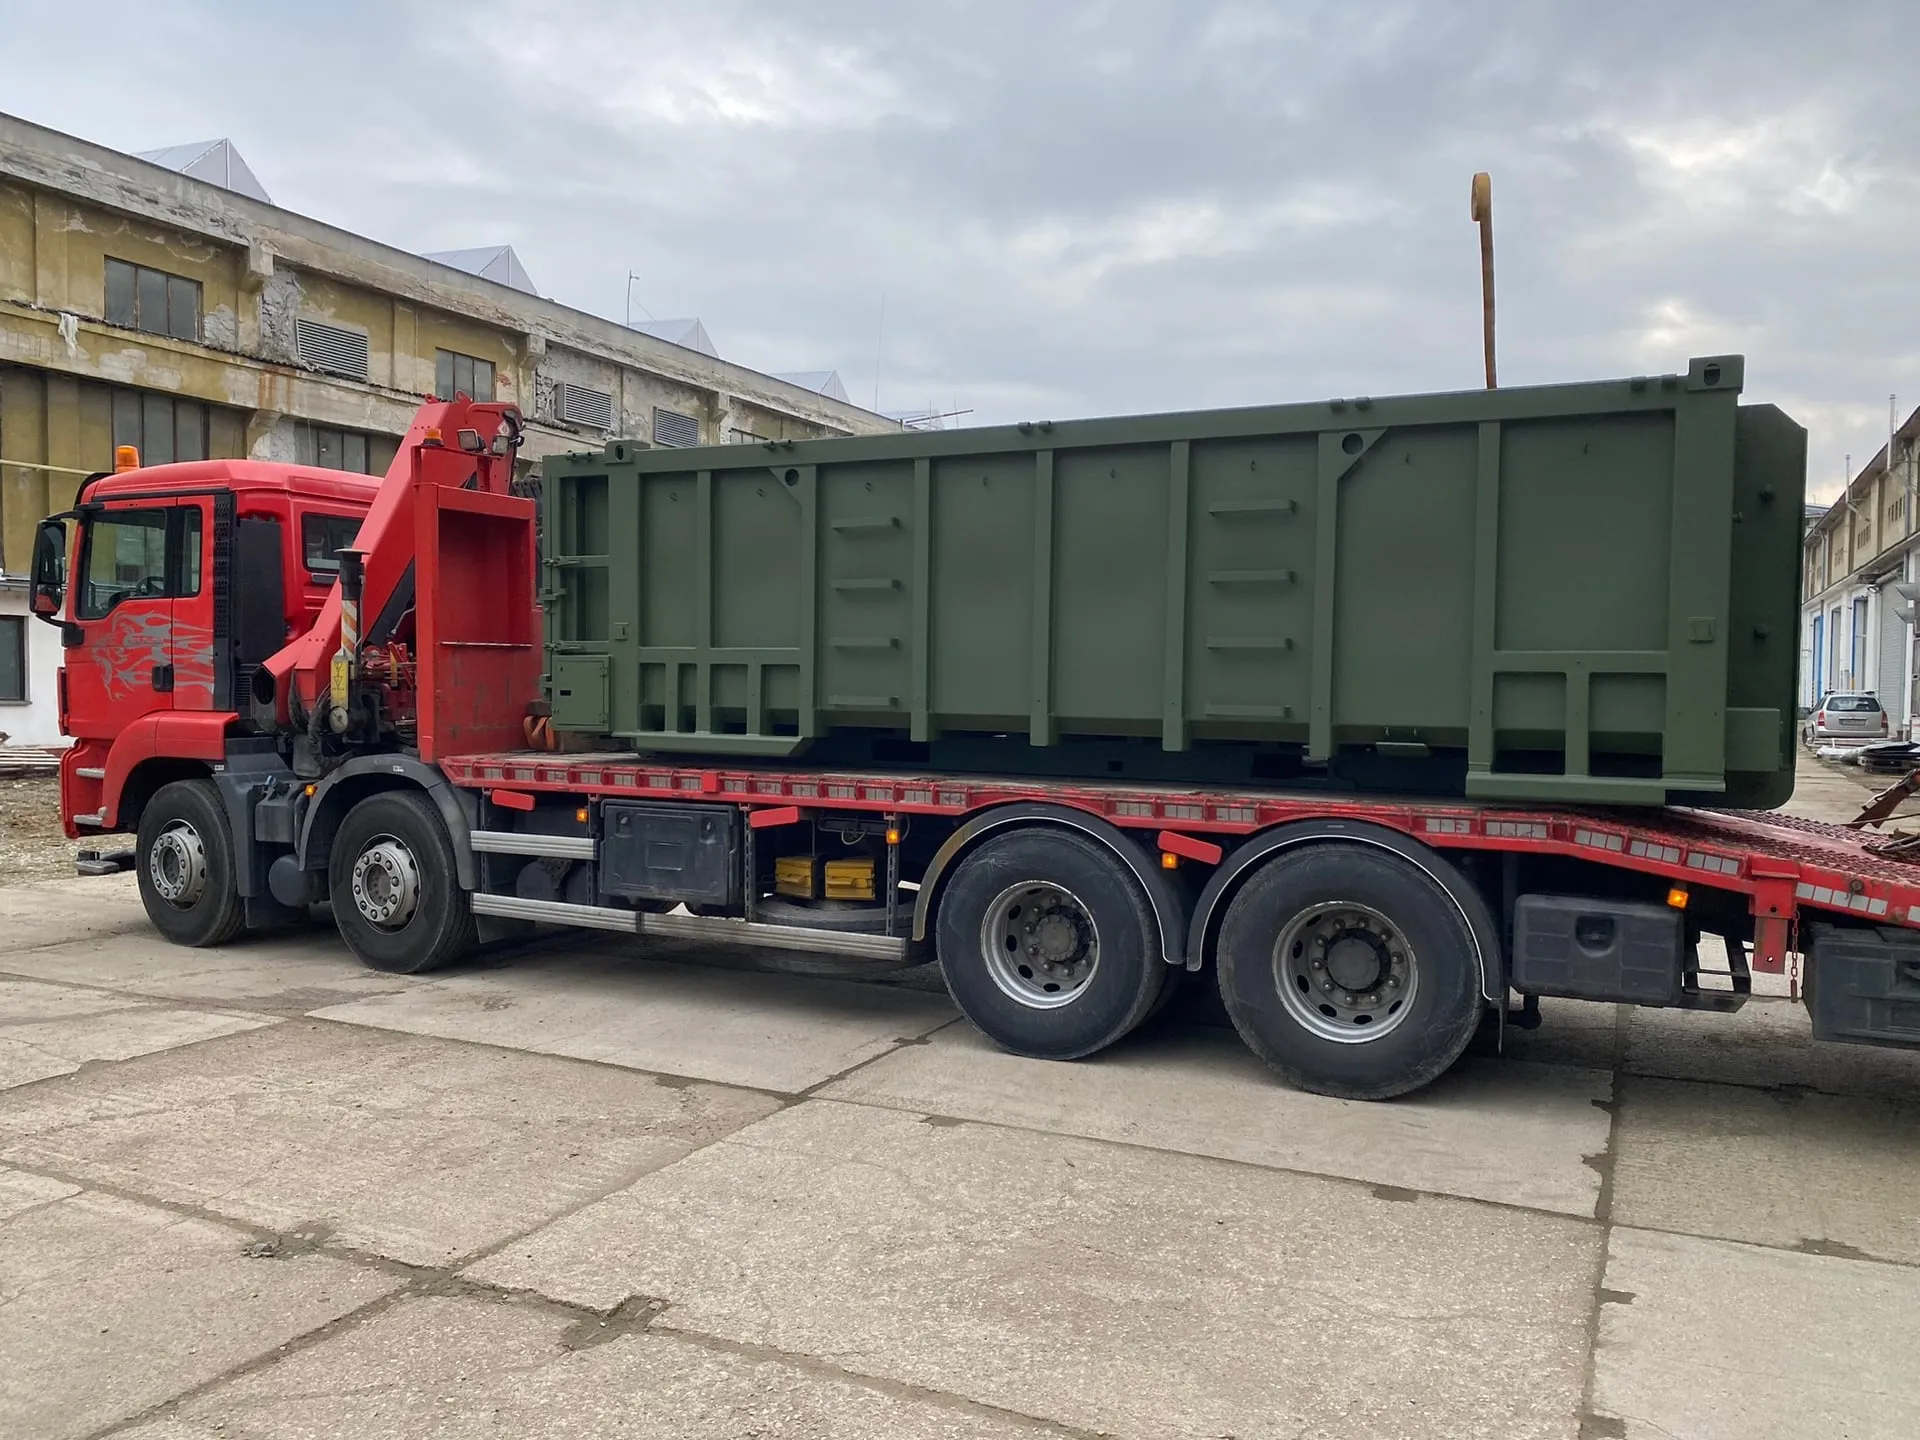
Wir lackieren Stahlteile und Konstruktionen mit Fokus auf Korrosionsschutz — Oberflächenvorbereitung, geeignetes Beschichtungssystem und Ergebniskontrolle. Transportfähige Teile bearbeiten wir im Betrieb; eingebaute Konstruktionen prüfen wir für Lackierung vor Ort.
- Maximale Länge
- 15 m
- Handhabung
- bis 10 t
- Maximale Höhe
- 5 m
- Betriebsfläche
- 1 500 m²
- Kritische BereicheKanten, Schweißnähte und Ecken
- AusgangsprüfungBasis-Sichtprüfung; DFT und weitere je nach Projekt
- Industrielles Nasslackieren ist ein mehrschichtiges Beschichtungssystem für Metallteile und Konstruktionen, vor allem Stahl — mit Korrosionsschutz gemäß Nutzungsumgebung und Projekt.
- Im LAKES-Betrieb bearbeiten wir Teile bis 15 m, mit Handhabung bis 10 t, bis 5 m Höhe und auf 1 500 m² Fläche.
- Entscheidend sind Oberflächenvorbereitung, Systemaufbau und kritische Bereiche — Kanten, Schweißnähte und Ecken.
- Das Beschichtungssystem wird nach Nutzungsumgebung und Projektanforderungen gewählt.
- Jedes Teil verlässt den Betrieb nach grundlegender Ausgangsprüfung; DFT-Messung und weitere Prüfungen ergänzen wir je nach Projekt oder Vereinbarung.
Eignung der Leistung
Wann Nasslackieren die richtige Wahl ist
Nasslackieren ist sinnvoll, wenn Oberflächenvorbereitung, geeignetes System nach Nutzungsumgebung, Korrosionsschutz und Ergebniskontrolle entscheiden — nicht nur das Erscheinungsbild. Für transportfähige Teile arbeiten wir im Betrieb mit voller Handhabung und kontrollierter Umgebung. Eingebaute oder nicht transportierbare Konstruktionen lösen wir durch Lackierung vor Ort — mehr im Abschnitt Im Betrieb oder vor Ort.
Für welche Aufträge
Neue Teile, geschweißte Konstruktionen, Rahmen, Untersysteme und Stahlbaugruppen — Einzelstücke und Serien.
Was das Lackierergebnis am stärksten beeinflusst
Den größten Einfluss auf das Ergebnis hat nicht die Endschicht, sondern die Oberflächenvorbereitung und kritische Bereiche vor der Beschichtung. Systemwahl nach Projekt und die Abfolge der Schritte entscheiden über den Zustand des Teils bei Übergabe.
Oberflächenvorbereitung
Die Oberflächenvorbereitung entscheidet, wie das System funktioniert. Ist der Untergrund nicht richtig vorbereitet, schwächt sich das gesamte Ergebnis an — unabhängig vom darüberliegenden System.
Kanten, Schweißnähte und Ecken
Kanten, Schweißnähte und Ecken treba riešiť vedome, pretože práve na týchto miestach sa problémy ukazujú skôr než na veľkých plochách.
System nach Projekt
Das System wird nach Nutzungsumgebung und Projektanforderungen gewählt. Bei normgebundenen Projekten orientieren wir sich am Rahmen ISO 12944.
Umgebung und Korrosionsschutz
Das Beschichtungssystem muss der Umgebung entsprechen, in der das Teil eingesetzt wird. Bei Übergabe kann die Oberfläche gut aussehen, die tatsächliche Korrosionsschutzqualität zeigt sich erst im Betrieb. Bei der Lieferantenauswahl sollten Vorbereitung, System, Applikation und Kontrolle zählen — nicht nur der niedrigste Preis oder der erste visuelle Eindruck.
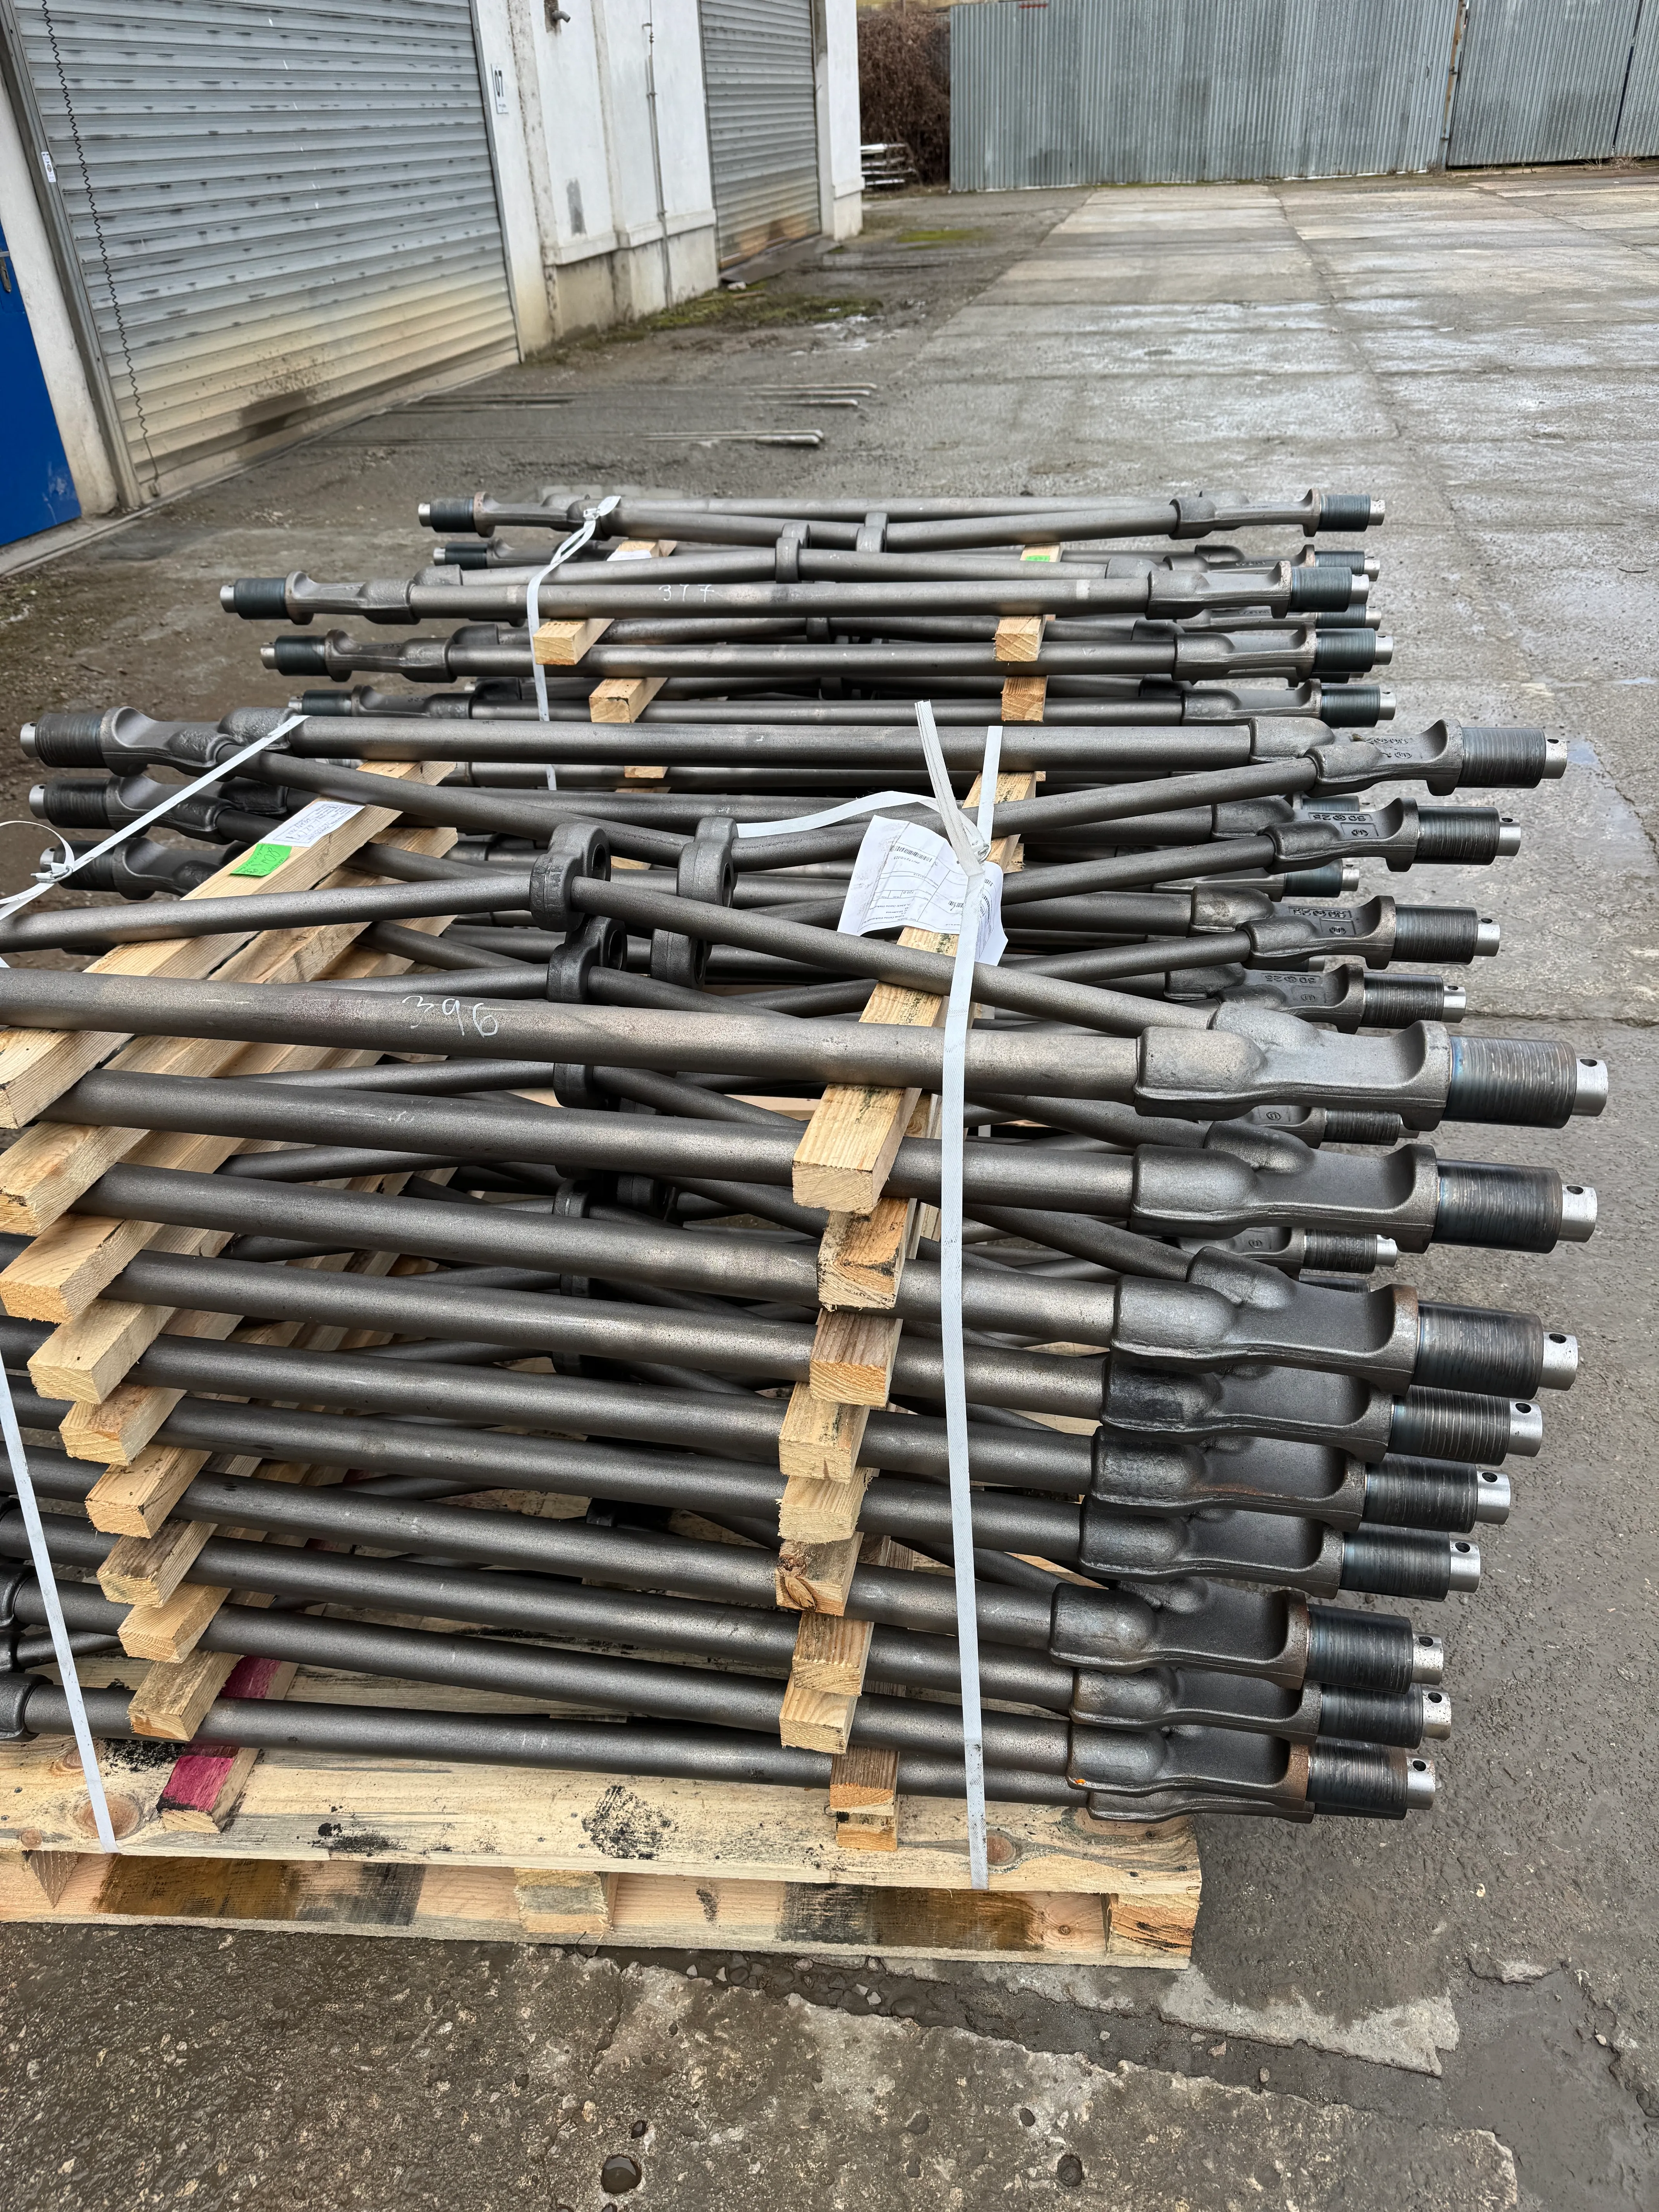
Beispielauftrag
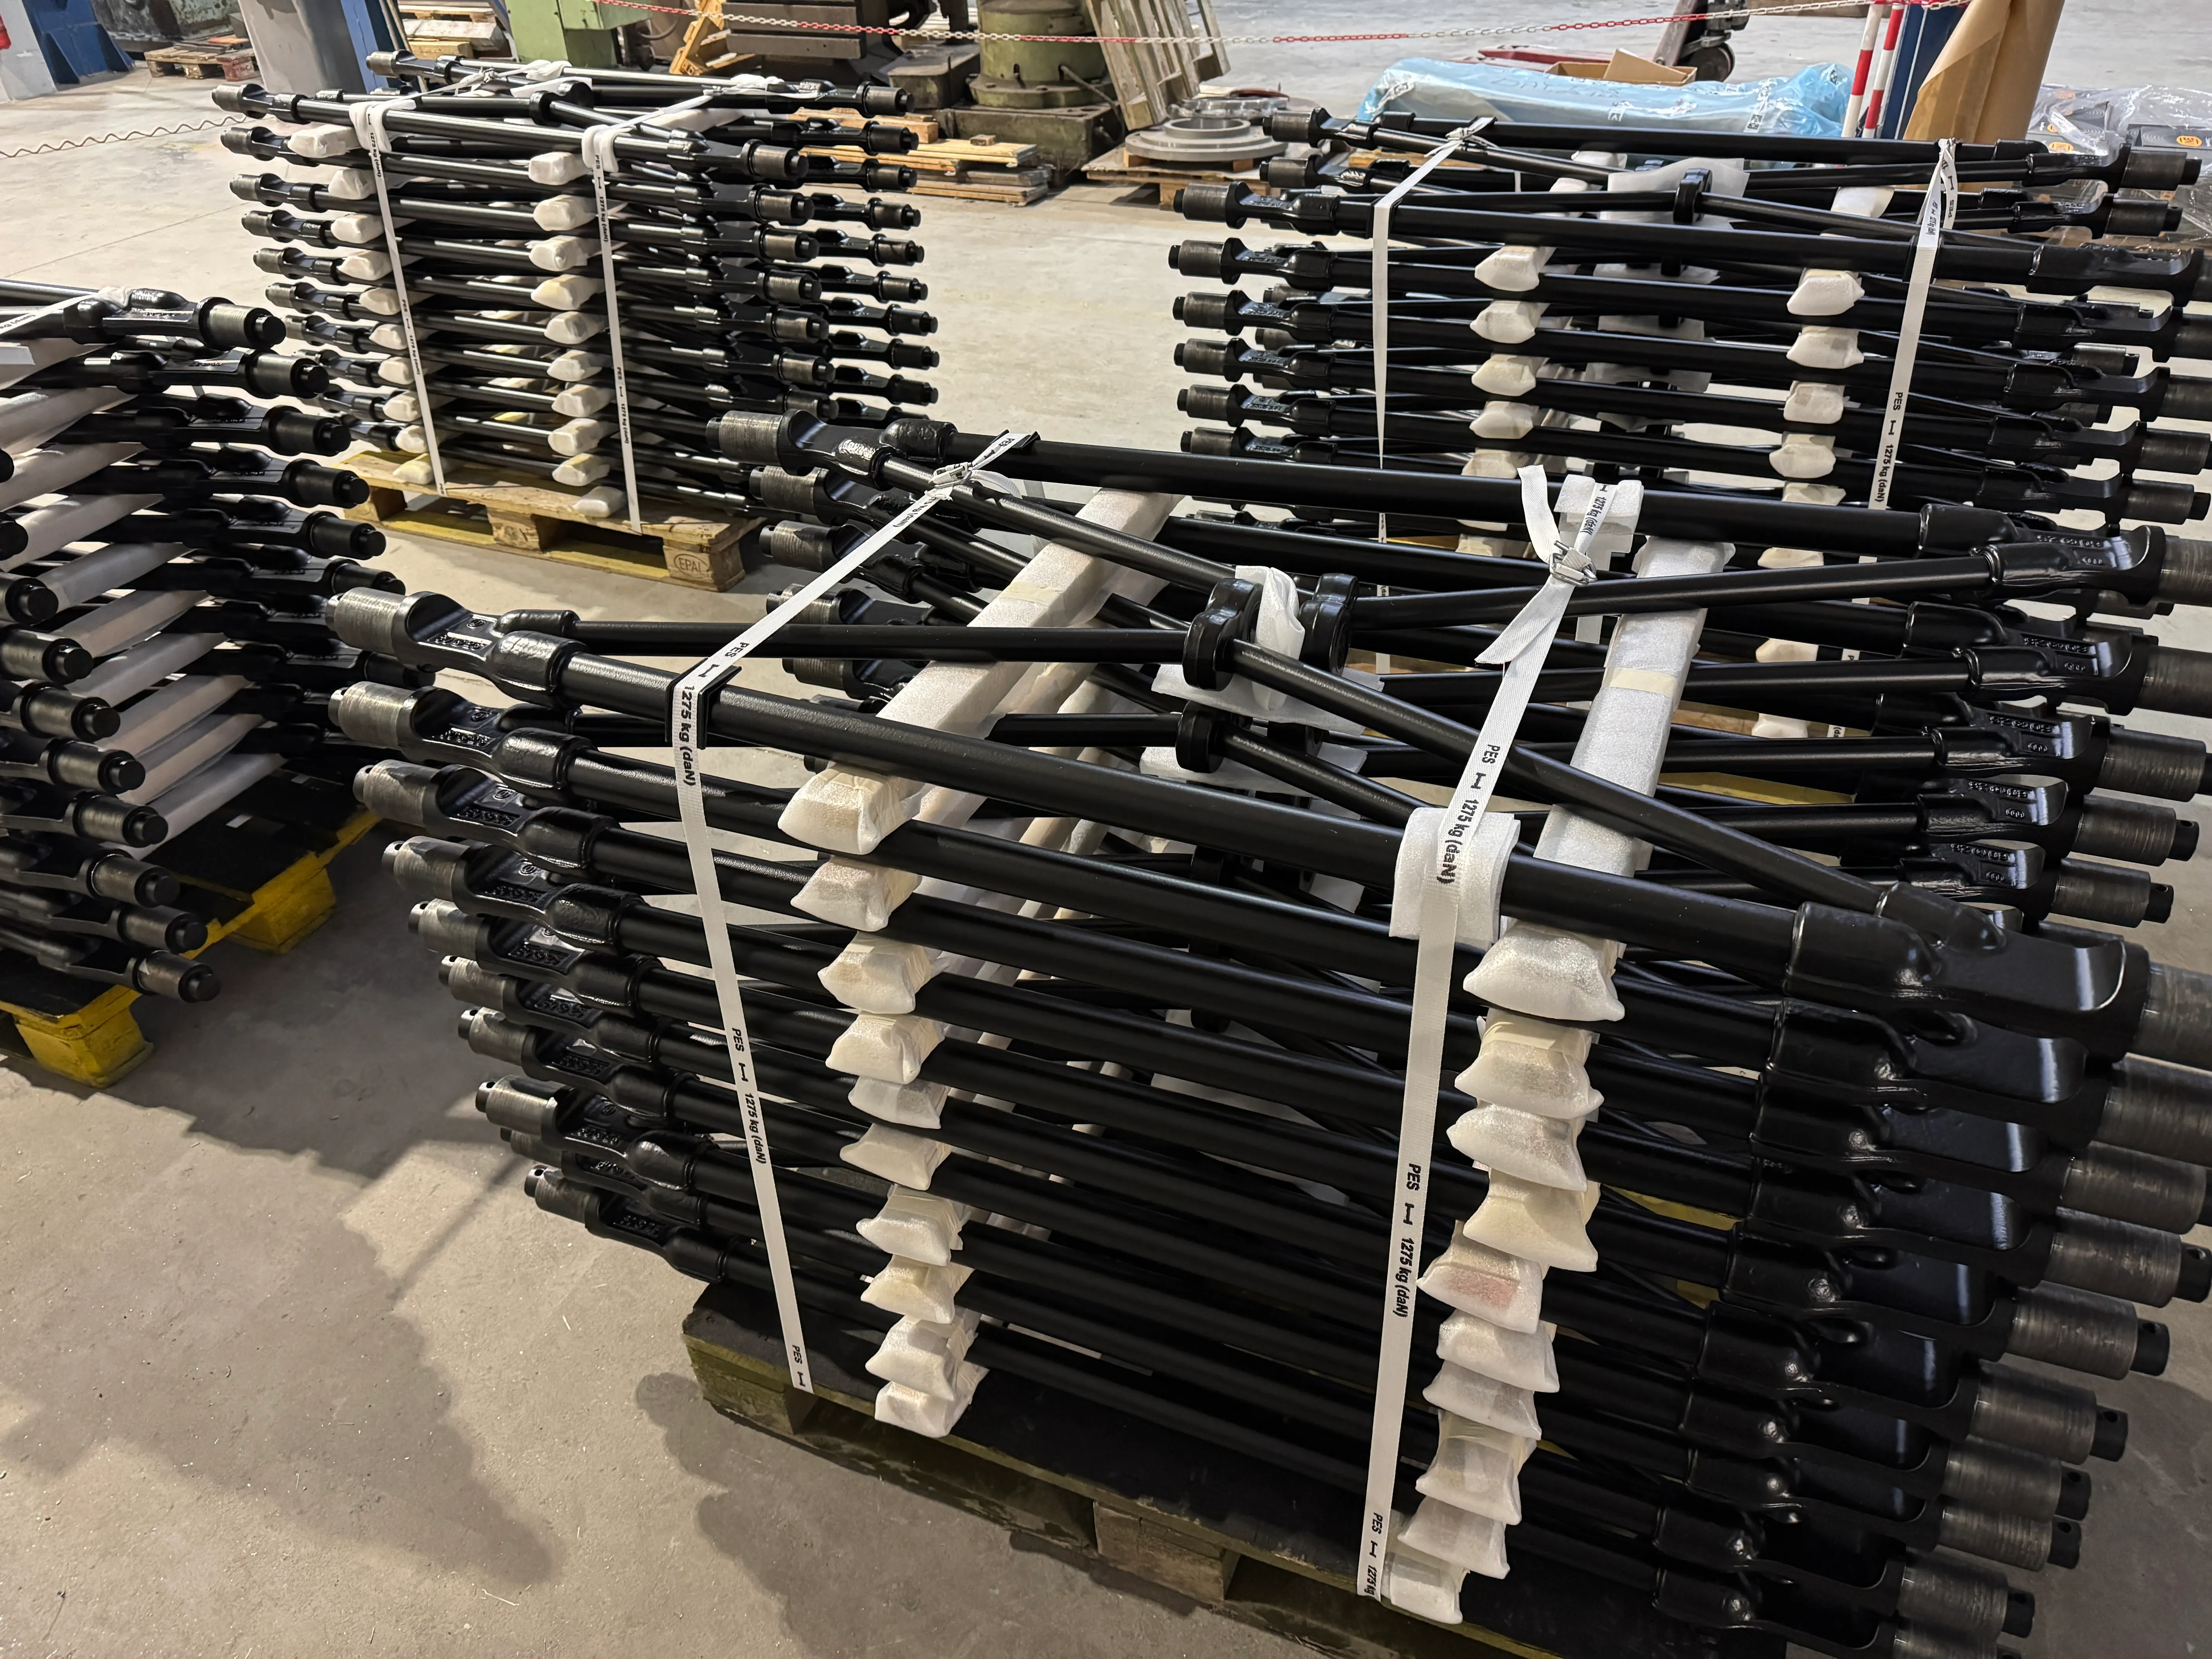
Stahlspreizdornen vor und nach Applikation des Beschichtungssystems.
Ablauf vom Prüfung bis zur Auslieferung
Von der Anfrage über Oberflächenvorbereitung und Systemapplikation bis zur Kontrolle und Auslieferung — jeder Schritt baut auf dem vorherigen auf.
Eingangsinformationen zur Anfrage
Der Kunde sendet Beschreibung des Teils oder der Konstruktion, Abmessungen, Nutzungsumgebung und verfügbare Fotos oder Zeichnungen. Darauf basierend legen wir den weiteren Ablauf fest.
Prüfung und Systemvorschlag
Wir prüfen Teil, Nutzungsumgebung und Projektanforderungen und schlagen ein geeignetes Beschichtungssystem vor. Die Ausführung erfolgt im Betrieb oder wir prüfen Lackierung vor Ort. Wir weisen auf fehlende Angaben hin und erstellen einen Kostenrahmen.
Oberflächenvorbereitung
Wir bereiten die Oberfläche durch Entfetten, Reinigung und mechanische Vorbereitung je nach Zustand des Teils vor. Bei höherem Vorbereitungsgrad führen wir auch abrasives Strahlen durch, in der Praxis oft als Sandstrahlen bezeichnet.
Auswahl und Applikation des Beschichtungssystems
Das System besteht aus einzelnen Schichten — Grundierung, Zwischenschichten und Decklack — je nach Umgebung und Projekt. Je nach Auftrag können z. B. Epoxid-, Polyurethan- oder Acrylsysteme zum Einsatz kommen. Wir applizieren die Beschichtung auf vorbereitete Oberfläche und gemäß dem technologischen Ablauf der Schichten.
Qualitätskontrolle
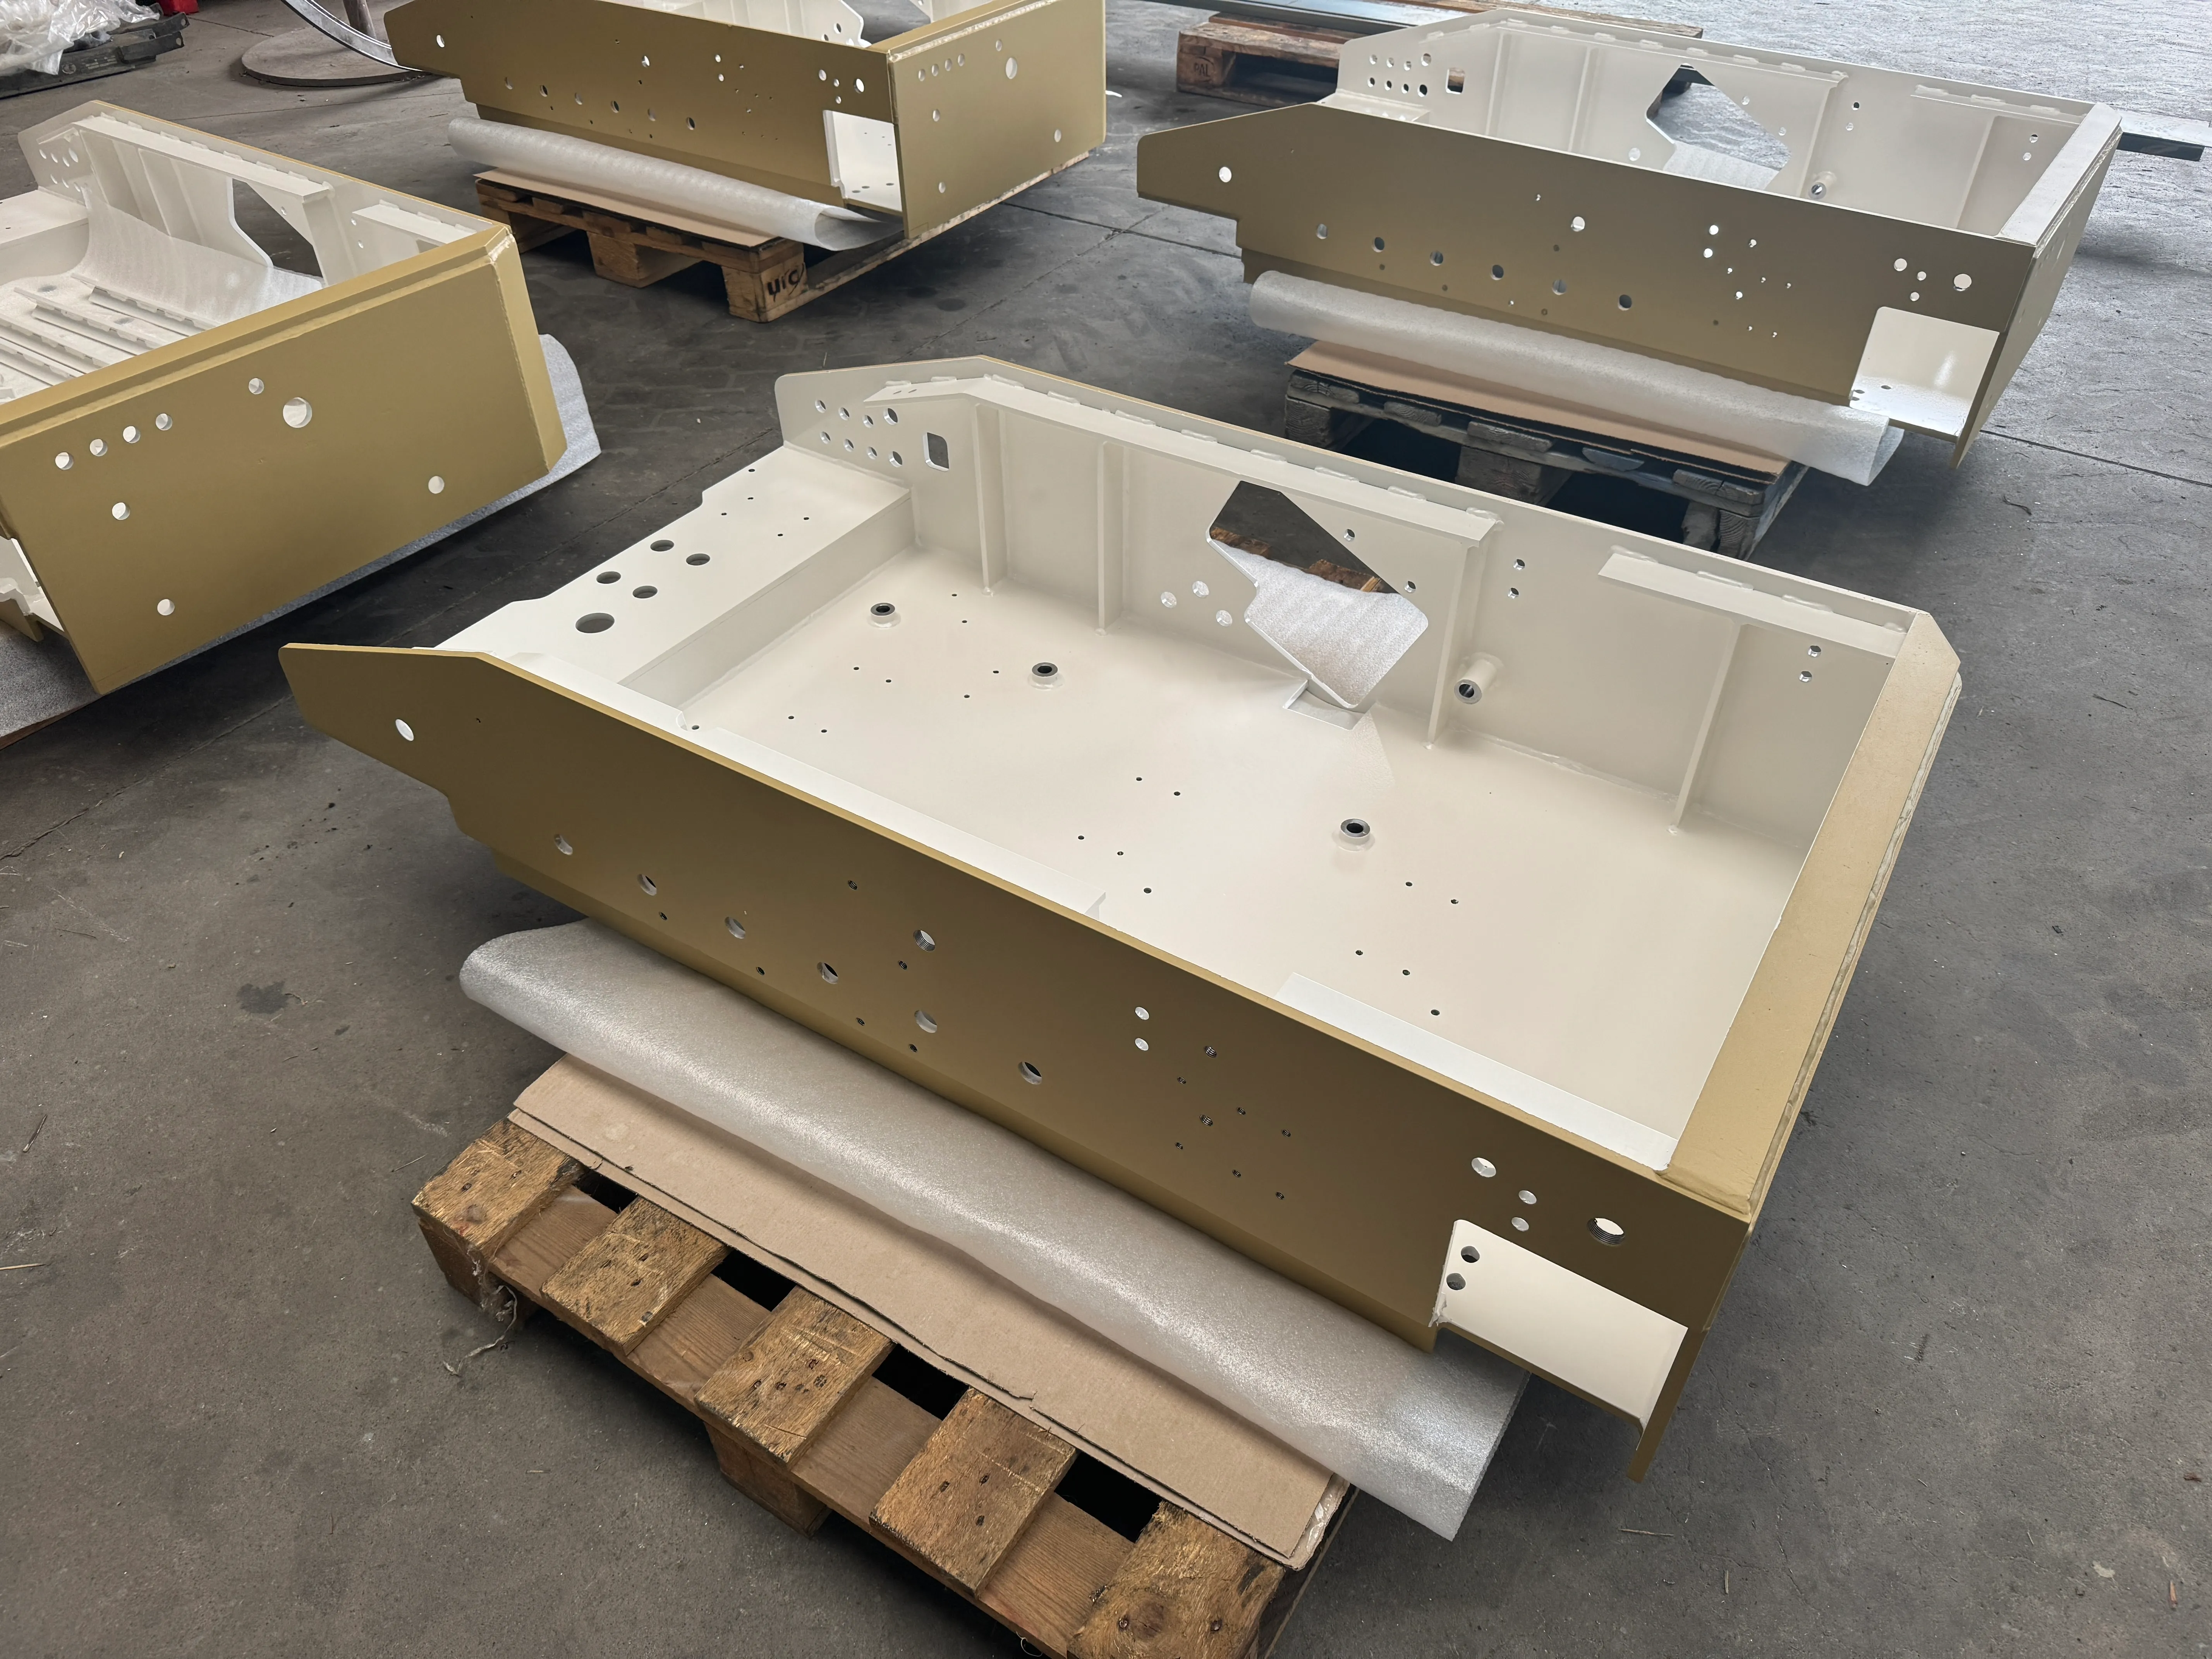
Grundlegende Ausgangsprüfung der Oberfläche und kritischer Bereiche ist Standard. DFT-Messung, weitere Prüfungen, Tests oder Dokumentation ergänzen wir je nach Projekt, Vereinbarung oder Auftragsumfang.
Verpackung und Auslieferung
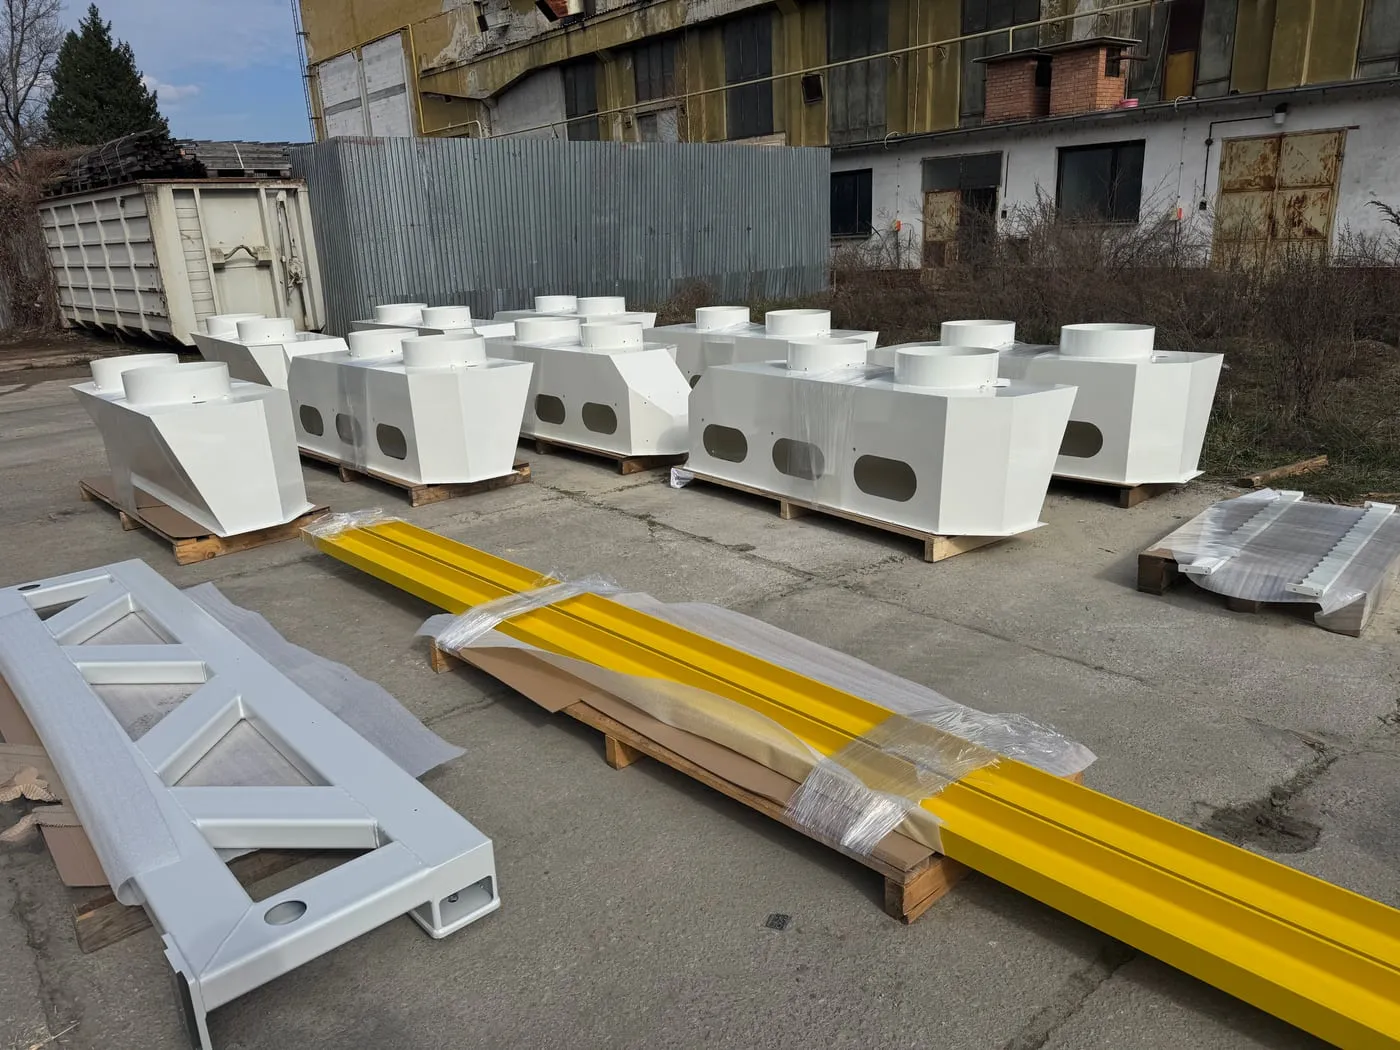
Nach der Kontrolle bereiten wir das Teil zur Übergabe vor — Oberflächenschutz, Verpackung und Vorbereitung für Transport oder Abholung je nach Auftragsumfang.
Korrosionsschutz in der Praxis
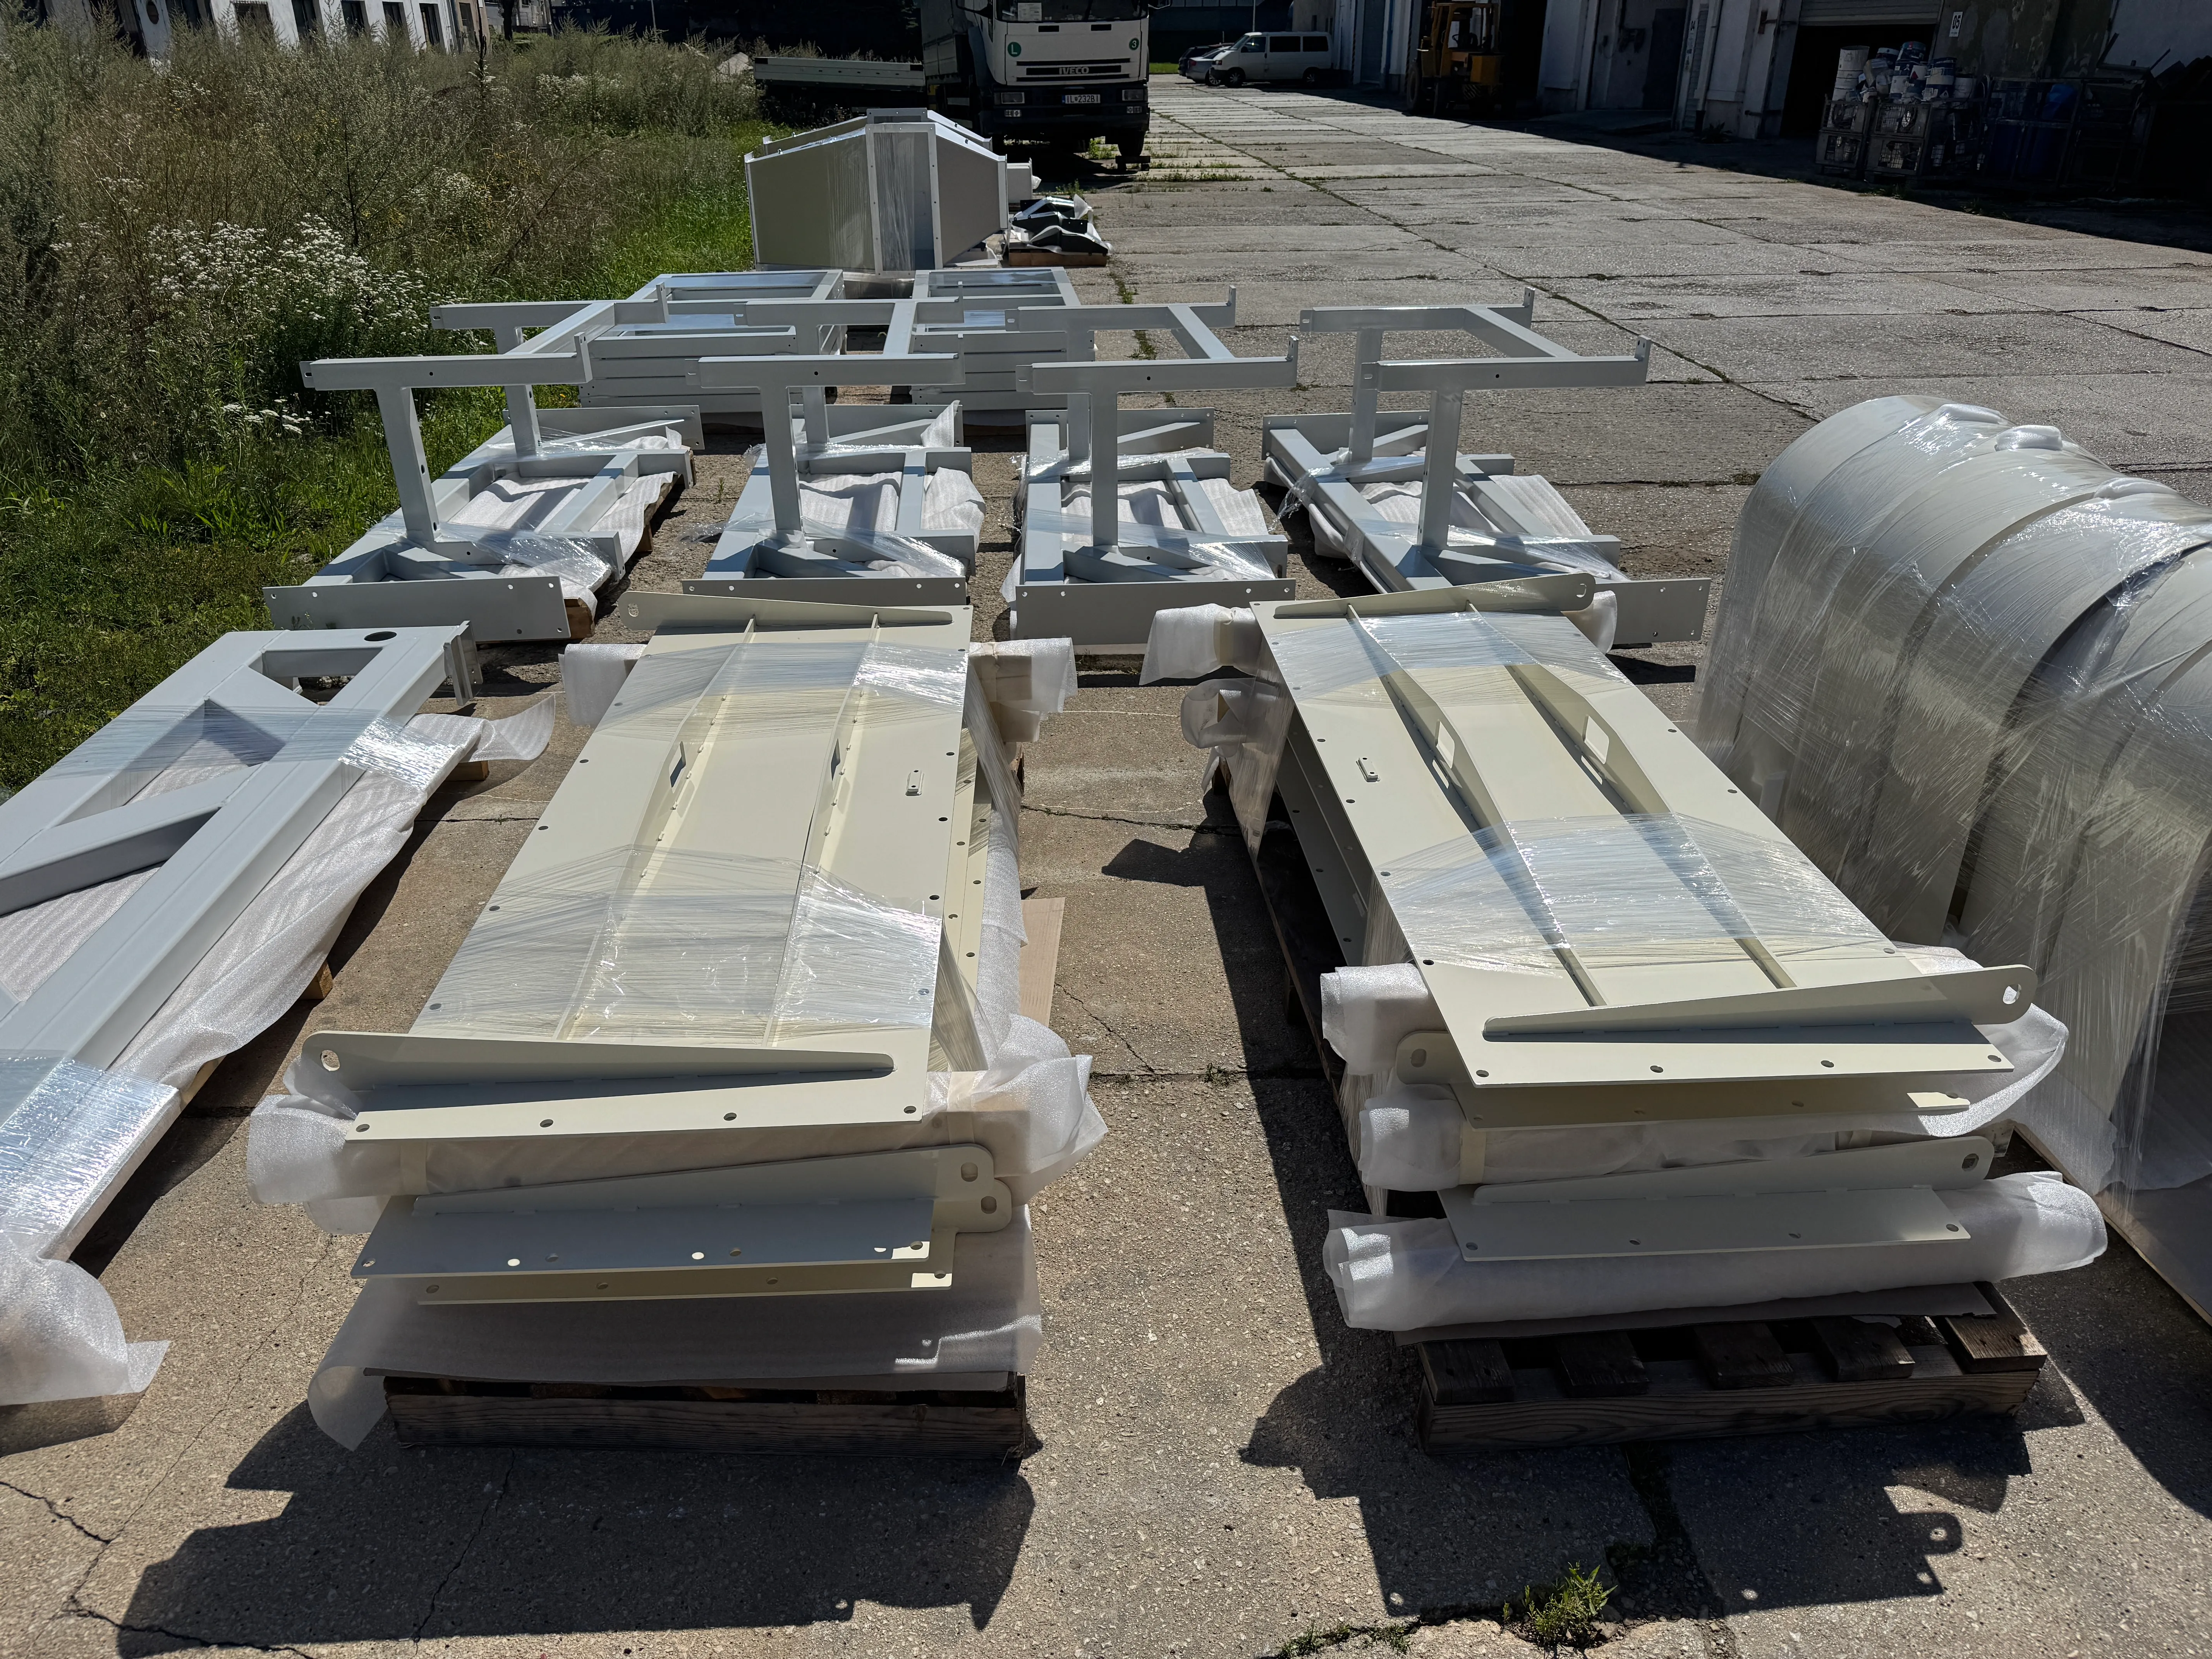
Korrosionsschutz entsteht nicht durch eine Farbschicht. Entscheidend sind Oberflächenvorbereitung, Beschichtungsaufbau und Nutzungsumgebung. Ein mehrschichtiges System kann Grundierung, Zwischenschicht und Decklack umfassen — je nach Auftrag z. B. Epoxid-, Polyurethan- oder Acrylsysteme. Bei normgebundenen Projekten kann auf Korrosionsumgebungskategorien nach ISO 12944 orientiert werden, z. B. C1–C5 / CX — als Orientierungsrahmen, nicht als Garantie einer konkreten Klasse.
Ergebnisse aus dem Betrieb
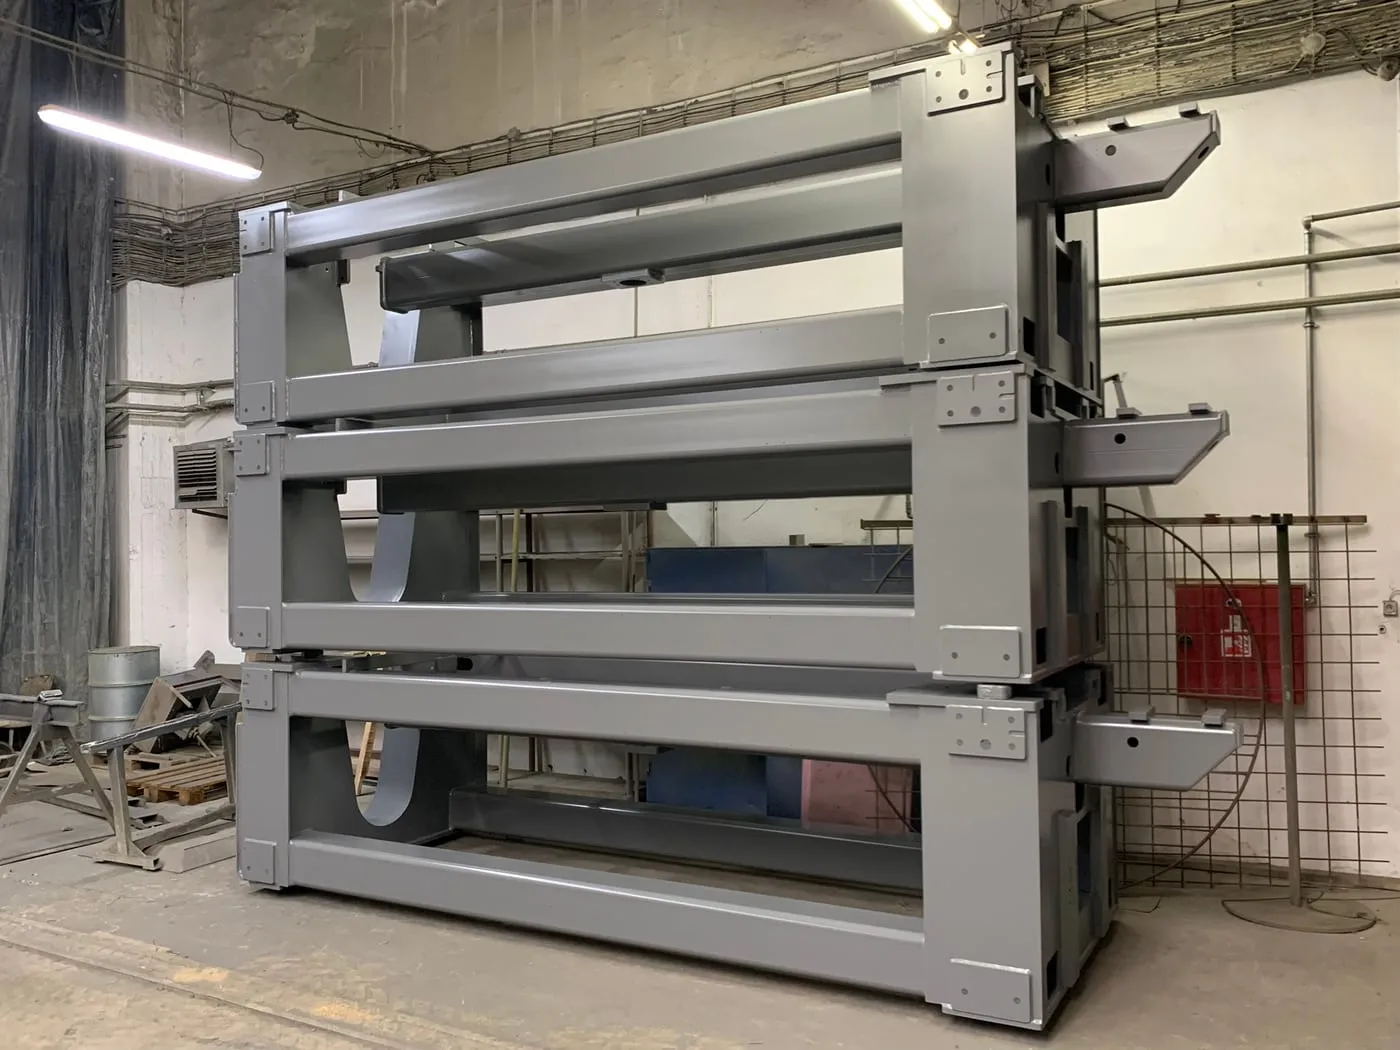
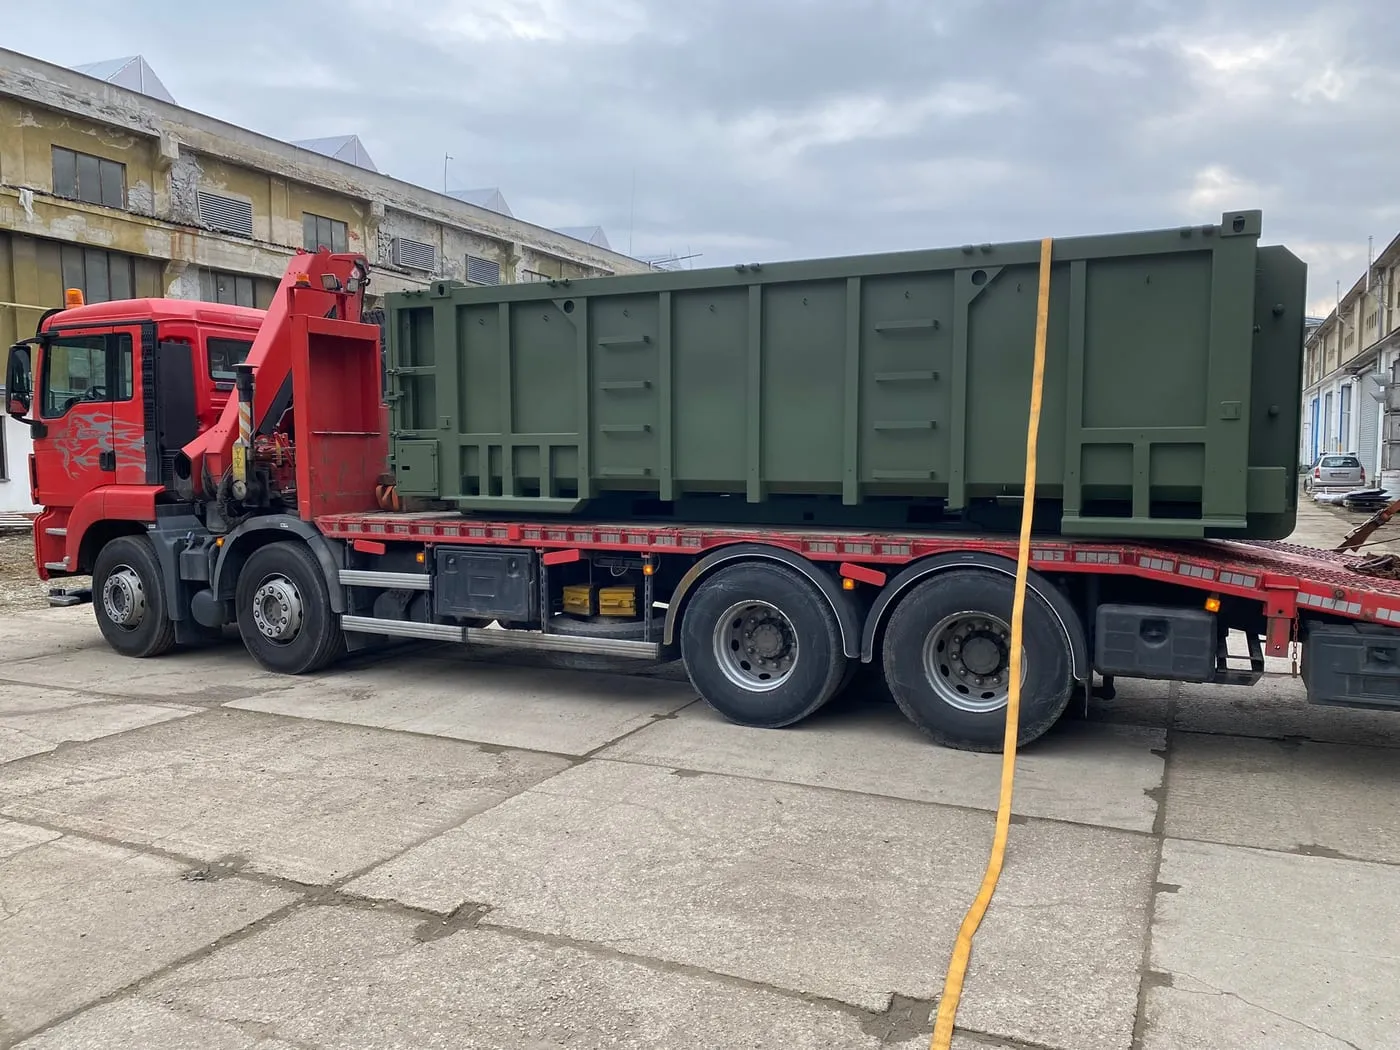
Die Fotos zeigen reale Teile nach Applikation des Beschichtungssystems im LAKES-Betrieb. Weitere Auftragstypen finden Sie in den Referenzen.
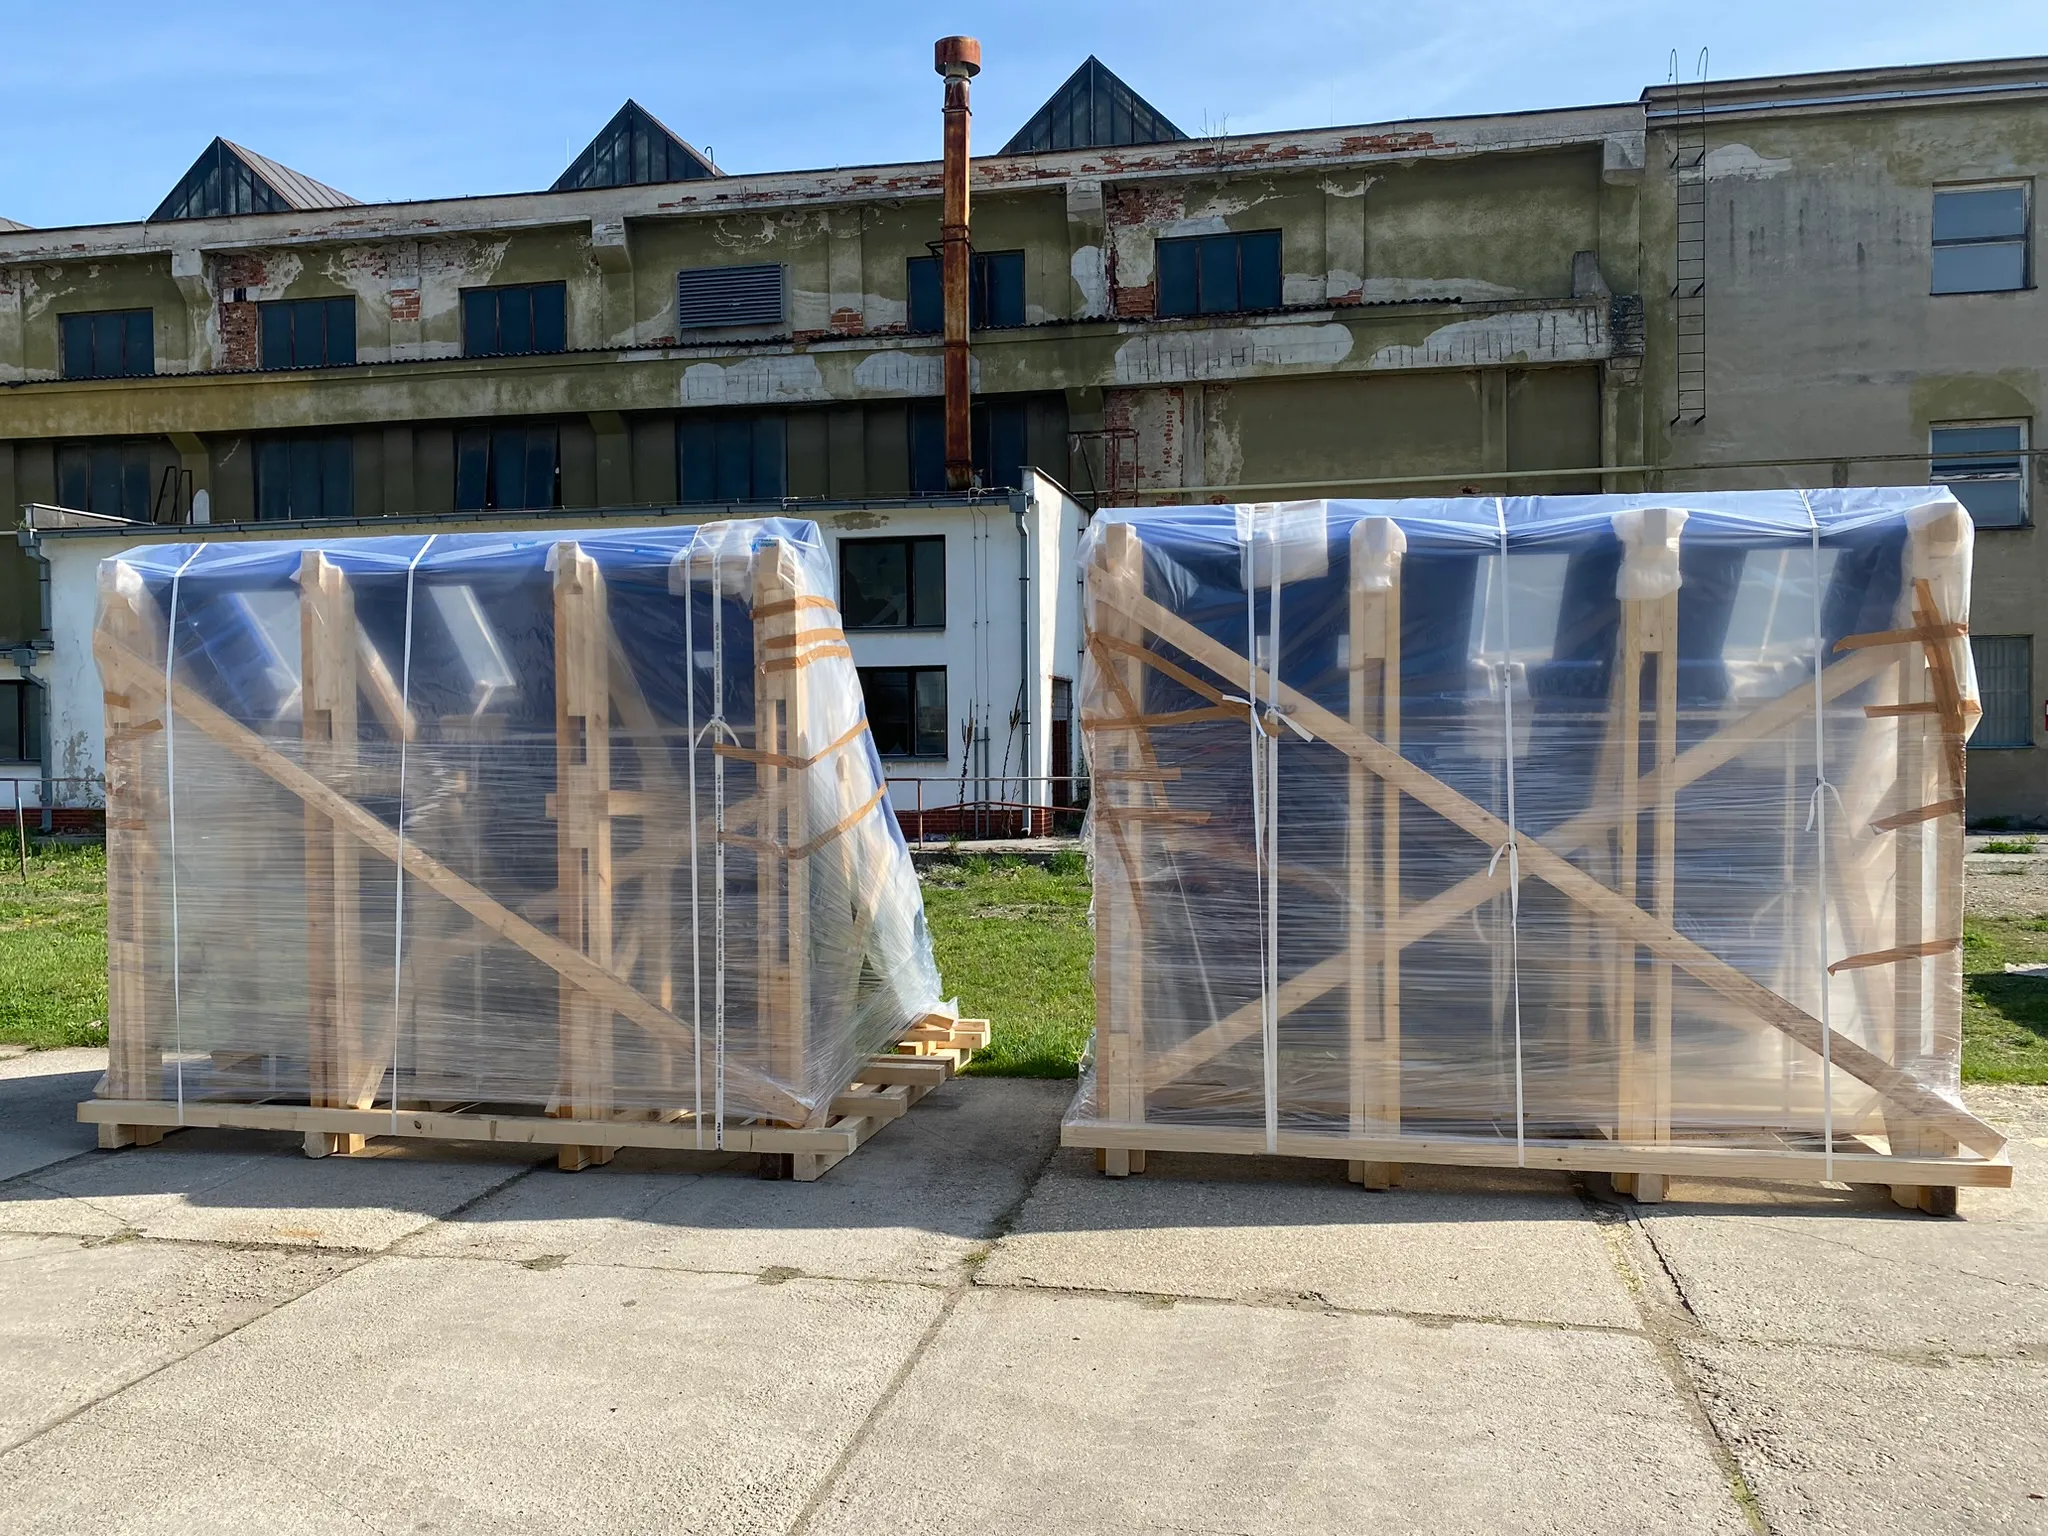
Qualitätskontrolle ist Teil der Leistung
Jedes Teil verlässt den Betrieb nach Ausgangsprüfung. Es reicht nicht, dass die Oberfläche bei Übergabe gut aussieht — entscheidend sind System, Vorbereitung, Applikation und Kontrolle.
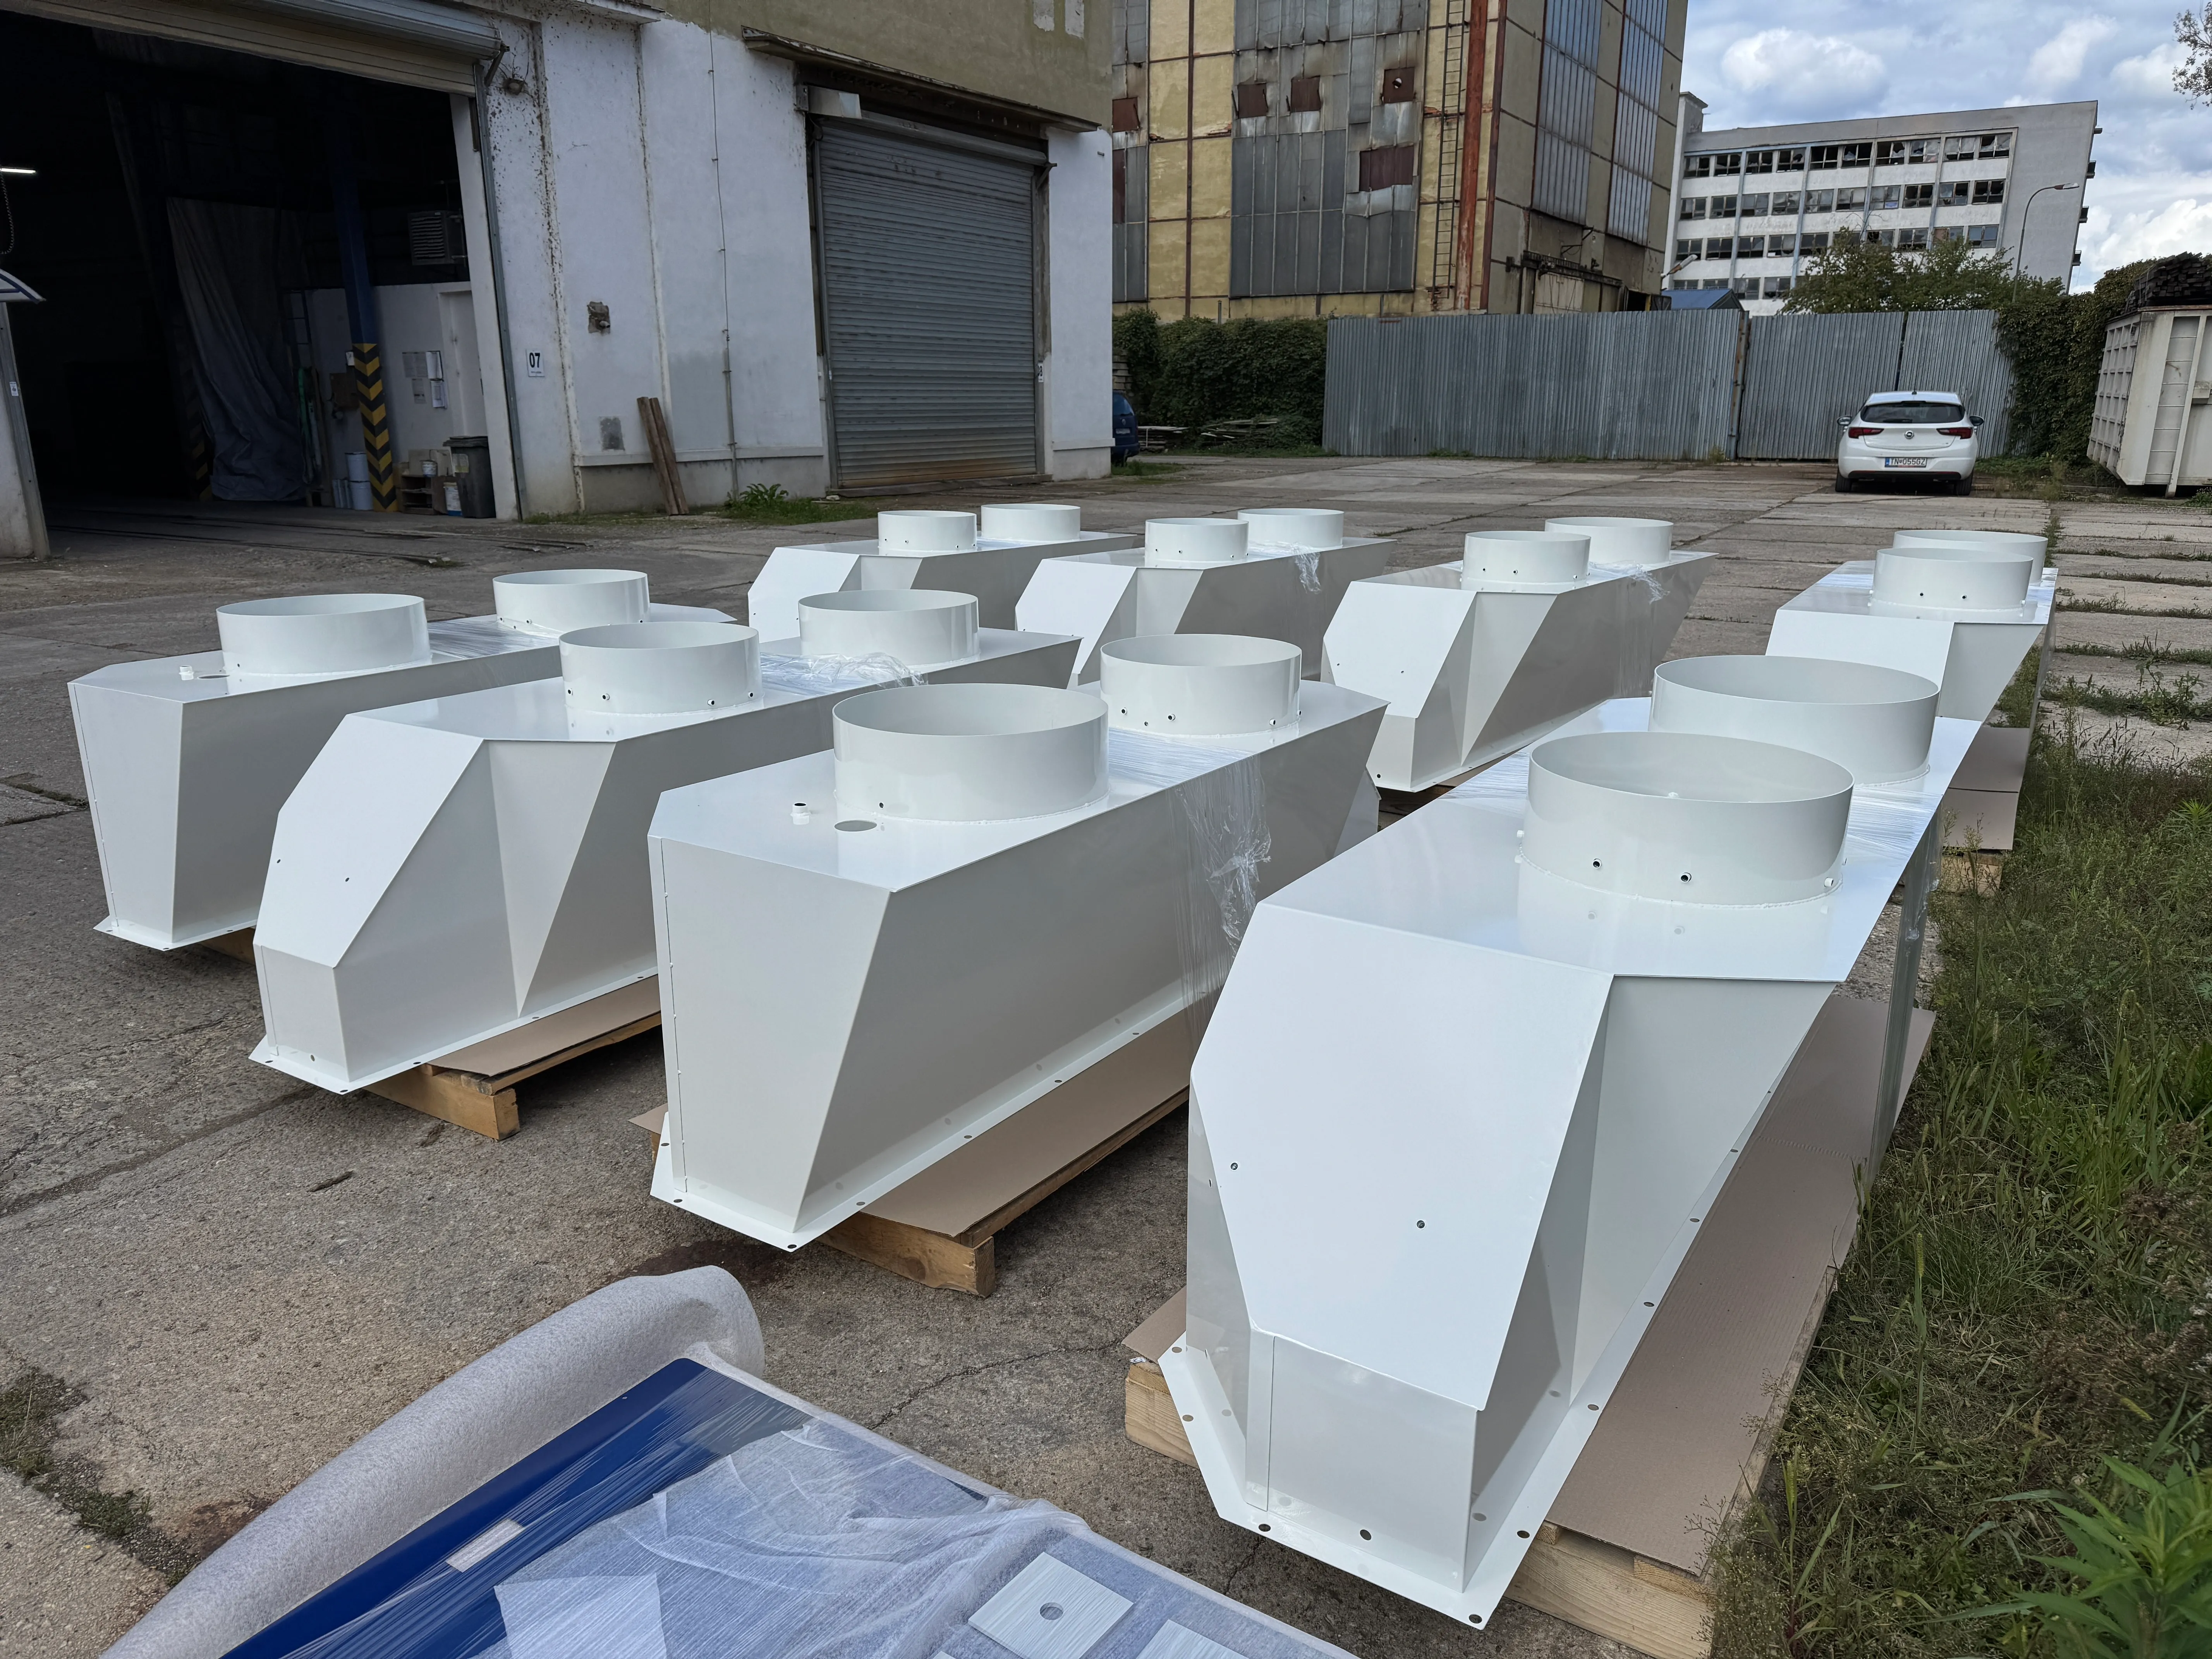
Prüfungsumfang
Basis ist die Ausgangs-Sichtprüfung der Oberfläche und kritischer Bereiche. Je nach Projekt ergänzen wir DFT-Messung, weitere Prüfungen, Tests oder Dokumentation.
DFT-Messung
Wenn Projekt oder Vereinbarung es erfordern, messen wir die trockene Schichtdicke (DFT) als Teil der Ausgangsprüfung.
Was das für den Kunden bedeutet
Bei der Lieferantenauswahl sollte nicht nur der niedrigste Preis oder der erste visuelle Eindruck zählen, sondern auch Oberflächenvorbereitung, Beschichtungssystem und Ergebniskontrolle. Weniger Unsicherheit bei Abnahme bedeutet geringeres Risiko, dass Probleme erst im Betrieb auftreten.
Dokumentation nach Projekt
Je nach Projektanforderungen, Vereinbarung oder Auftragsumfang können wir Aufzeichnungen oder Protokolle zur Ausgangsprüfung ergänzen — nicht als Unternehmenszertifizierung.
Wann im Betrieb und wann vor Ort
BetriebWann der Betrieb sinnvoll ist
Der Betrieb eignet sich für transportfähige Teile und Konstruktionen, bei denen Details, Kontrolle und sichere Handhabung zählen. Betriebsparameter finden Sie auf der Seite Betrieb Dubnica nad Váhom.
Vor OrtWann Lackierung vor Ort sinnvoll ist
Mobiles Lackieren eignet sich für vor Ort eingebaute Konstruktionen oder nicht transportierbare Baugruppen, die sich nicht praktisch verlagern lassen. Bei Erneuerung bestehender Beschichtungen prüfen wir eher Beschichtungsrenovierung.
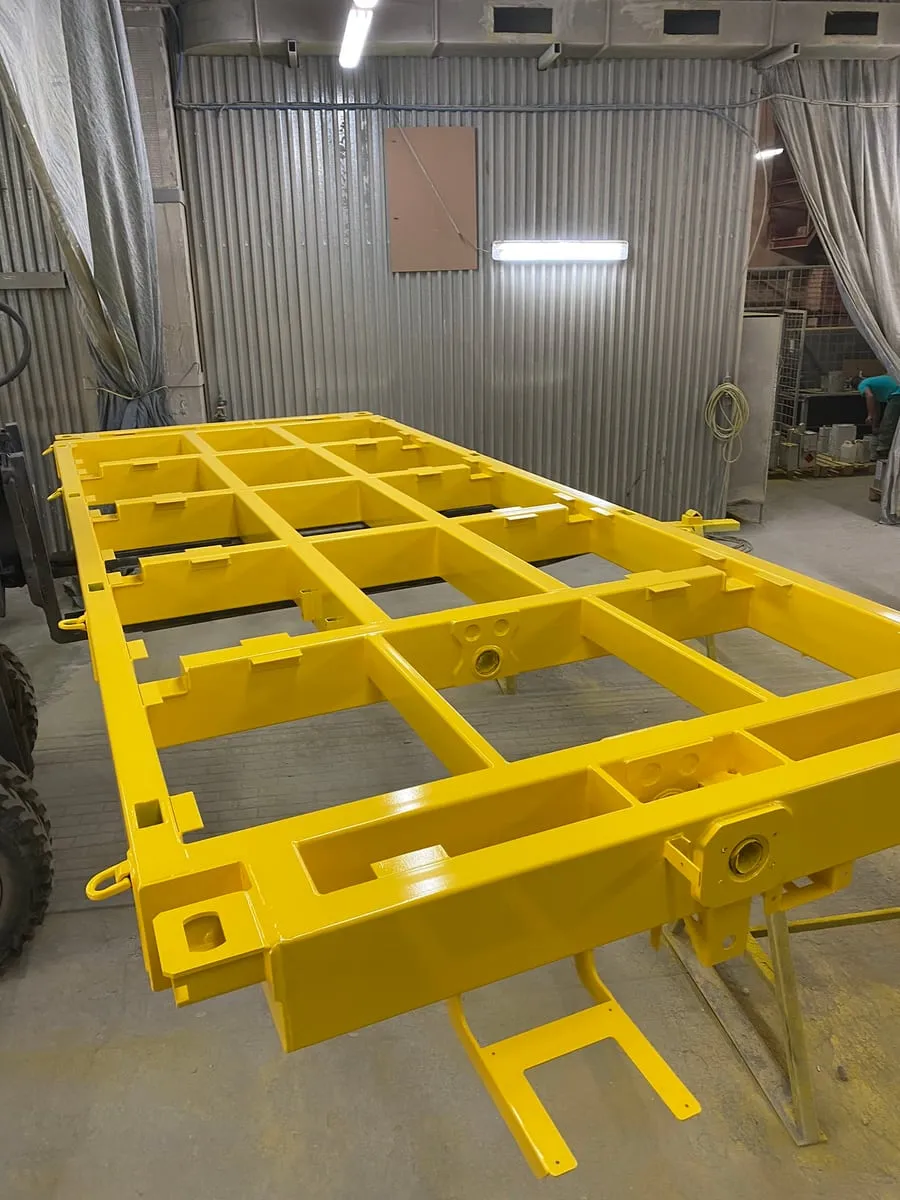
Was wir für Prüfung und Angebot benötigen
Für Prüfung und Kalkulation benötigen wir grundlegende Daten zum Teil, zur Umgebung und zu den Anforderungen. Darauf basierend prüfen wir die Eignung der Betriebsausführung, empfehlen den weiteren Ablauf und erstellen Unterlagen für das Angebot.
Teil- oder Konstruktionstyp
Beschreibung dessen, was lackiert werden soll
Abmessungen
Länge, Breite, Höhe — oder Zeichnung
Ungefähres Gewicht
Zur Prüfung der Handhabung und Betriebskapazität
Nutzungsumgebung
Wo das Teil oder die Konstruktion eingesetzt wird
Termin
Gewünschter Ausführungs- oder Liefertermin
Fotos oder Zeichnungen
Beschleunigen die Prüfung und konkretisieren das Angebot
Gewünschtes Erscheinungsbild oder Farbton
Farbe, Farbton oder Oberflächenanforderung — falls definiert
Auftragskontext
Neues Teil, Serienauftrag, Renovierung bestehender Beschichtung oder vor Ort eingebaute Konstruktion.
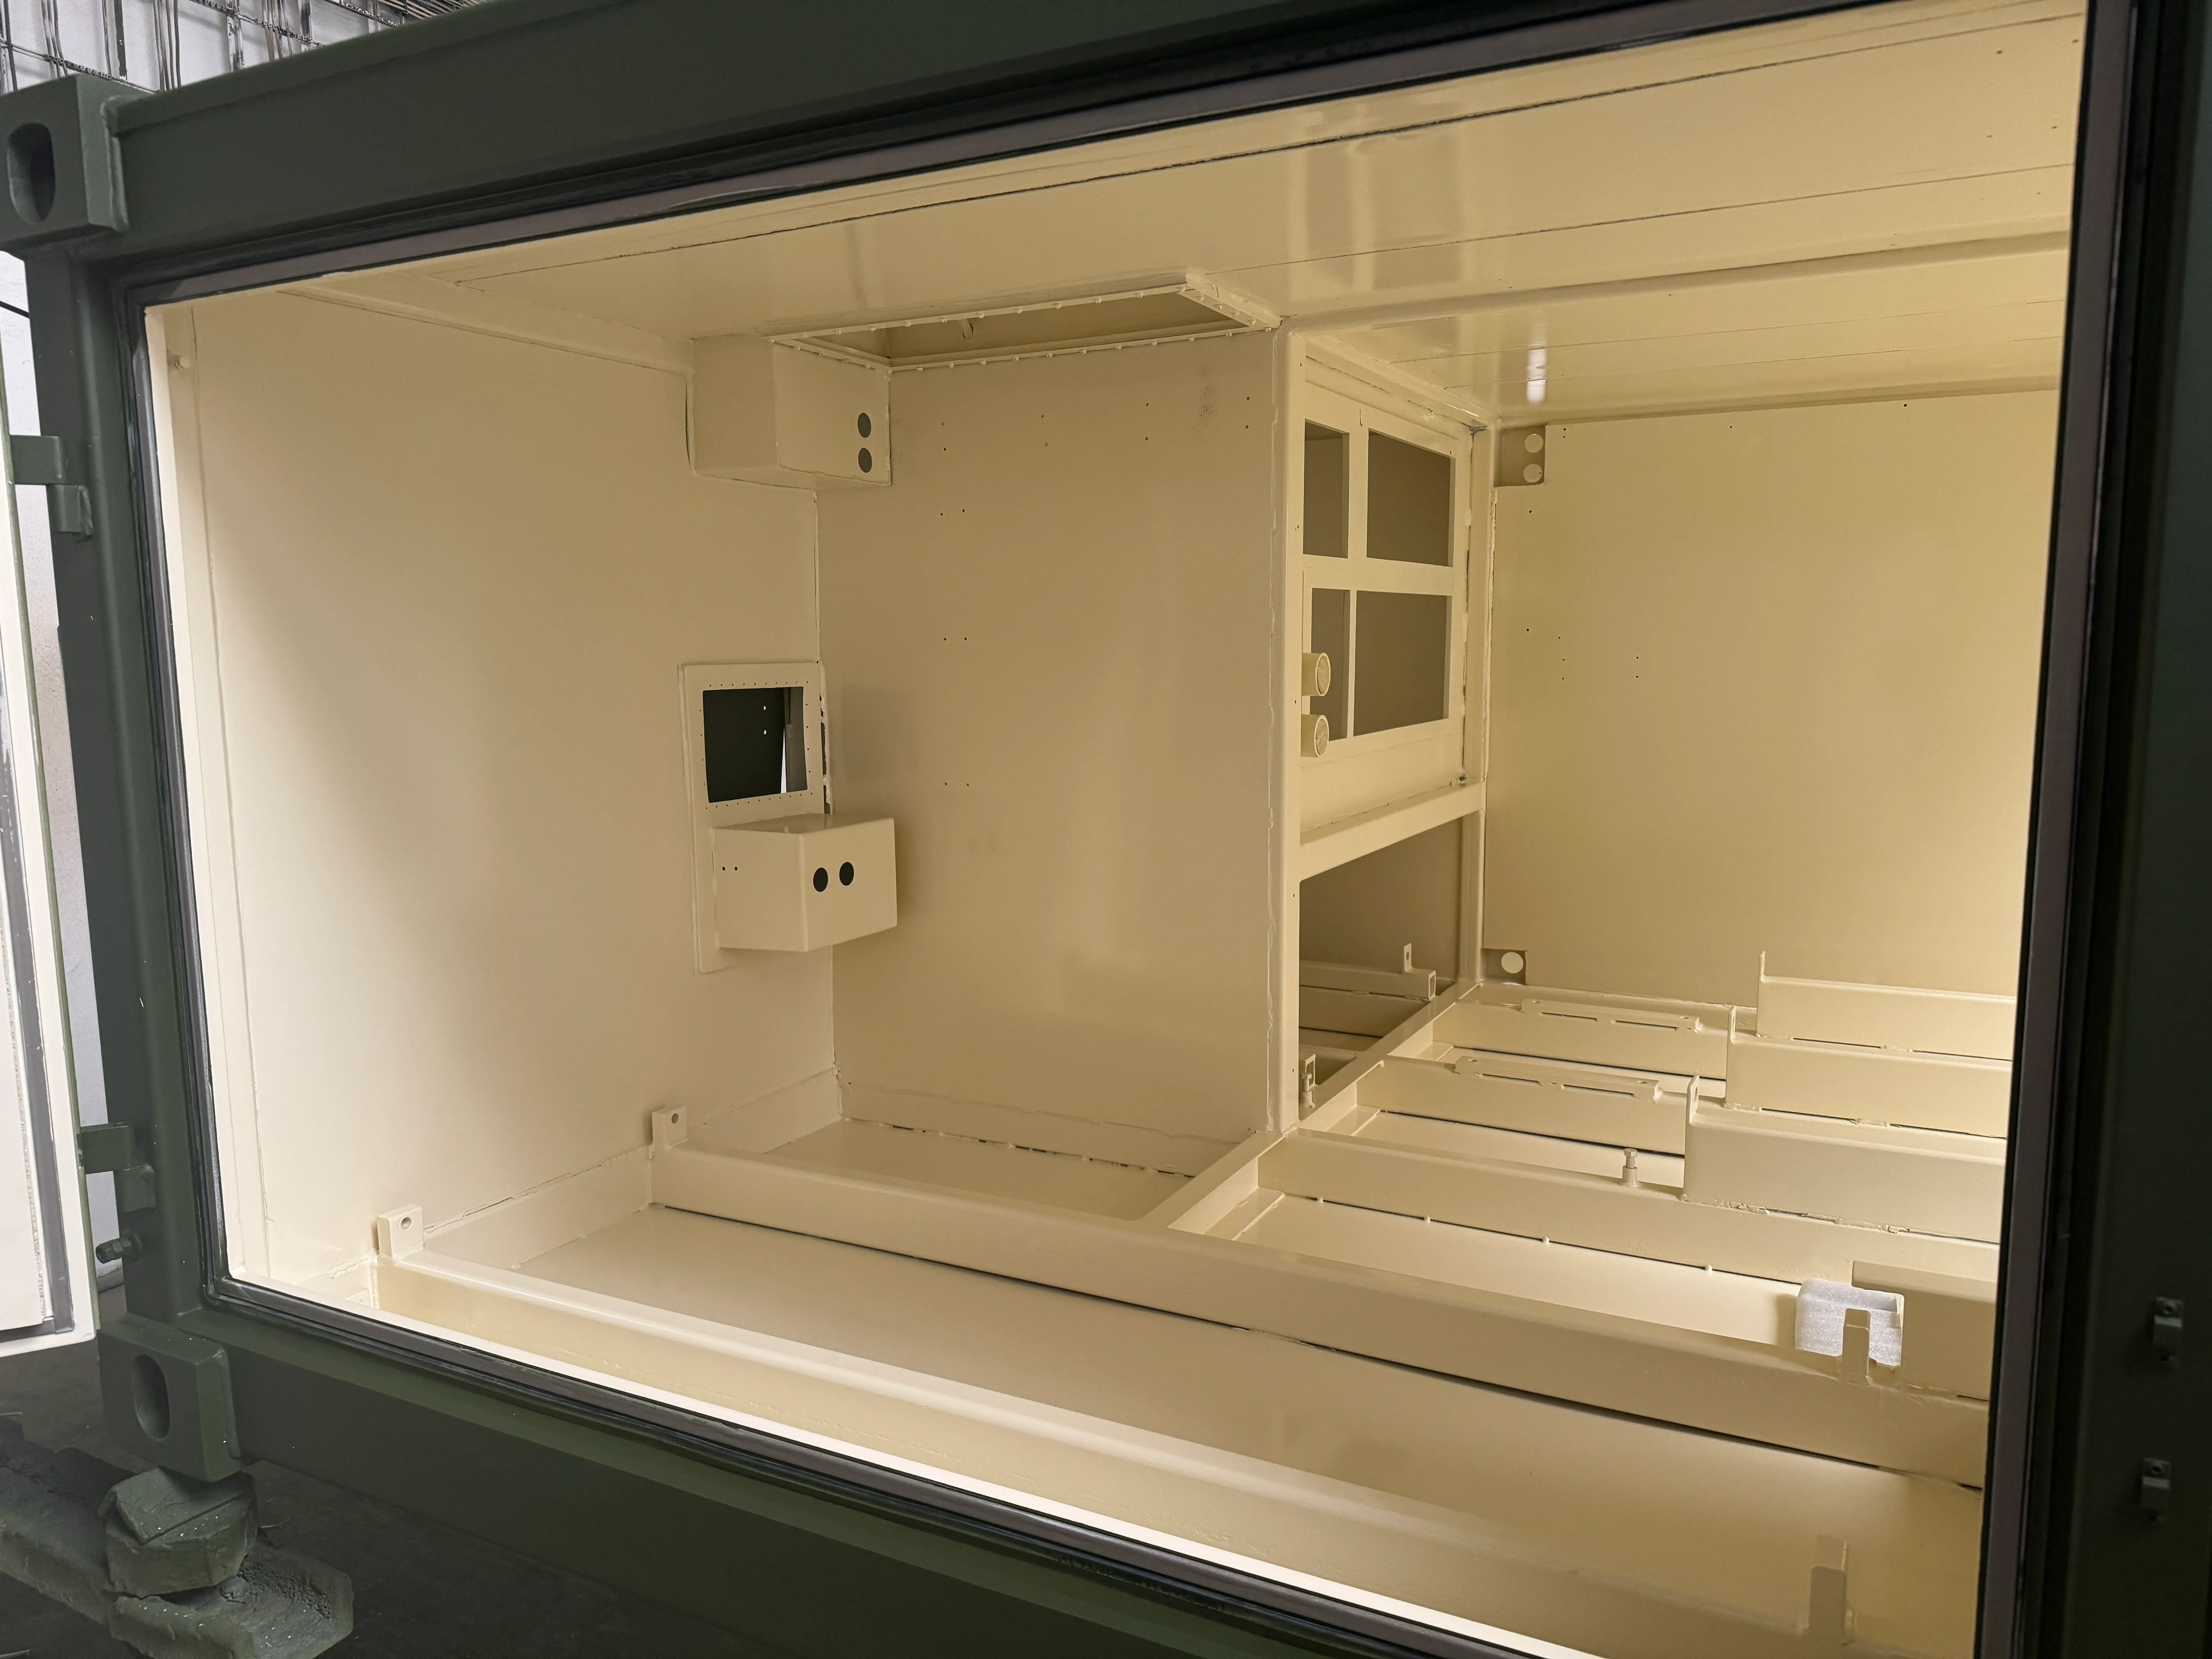
Häufige Fragen
Können Sie auch Oberflächenvorbereitung oder Strahlen durchführen?
Ja. Je nach Projektanforderungen führen wir die Oberflächenvorbereitung durch oder koordinieren sie, einschließlich abrasivem Strahlen, in der Praxis oft als Sandstrahlen bezeichnet, damit sie nahtlos zur anschließenden Lackierung überleitet.
Wie prüfen Sie die Qualität des Ergebnisses?
Jedes Teil durchläuft eine Ausgangsprüfung. Basis ist die Sichtprüfung der Oberfläche und kritischer Bereiche. Je nach Projekt ergänzen wir DFT-Messung, weitere Prüfungen, Tests oder Dokumentation.
Arbeiten Sie nach ISO 12944?
Bei normgebundenen Projekten orientieren wir uns an den Prinzipien von ISO 12944 und konfigurieren das System gemäß Auftrag und Nutzungsumgebung.
Wann im Betrieb und wann Lackierung vor Ort?
Transportfähige Teile und Konstruktionen bearbeiten wir im LAKES-Betrieb, wo Oberflächenvorbereitung, Handhabung und Ergebniskontrolle entscheidend sind. Vor Ort eingebaute Konstruktionen oder nicht transportierbare Baugruppen prüfen wir für Lackierung vor Ort — geeignete Fälle leiten wir an mobiles Lackieren weiter.
Was benötigen Sie für eine schnelle Angebotserstellung?
Am hilfreichsten sind grundlegende Daten zum Teil oder der Konstruktion sowie verfügbare Fotos oder Zeichnungen. Darauf basierend können wir den nächsten Schritt schneller festlegen und das Angebot konkretisieren.