Przemysłowe mokre lakierowanie części i konstrukcji stalowych
Przemysłowe lakierowanie konstrukcji stalowych
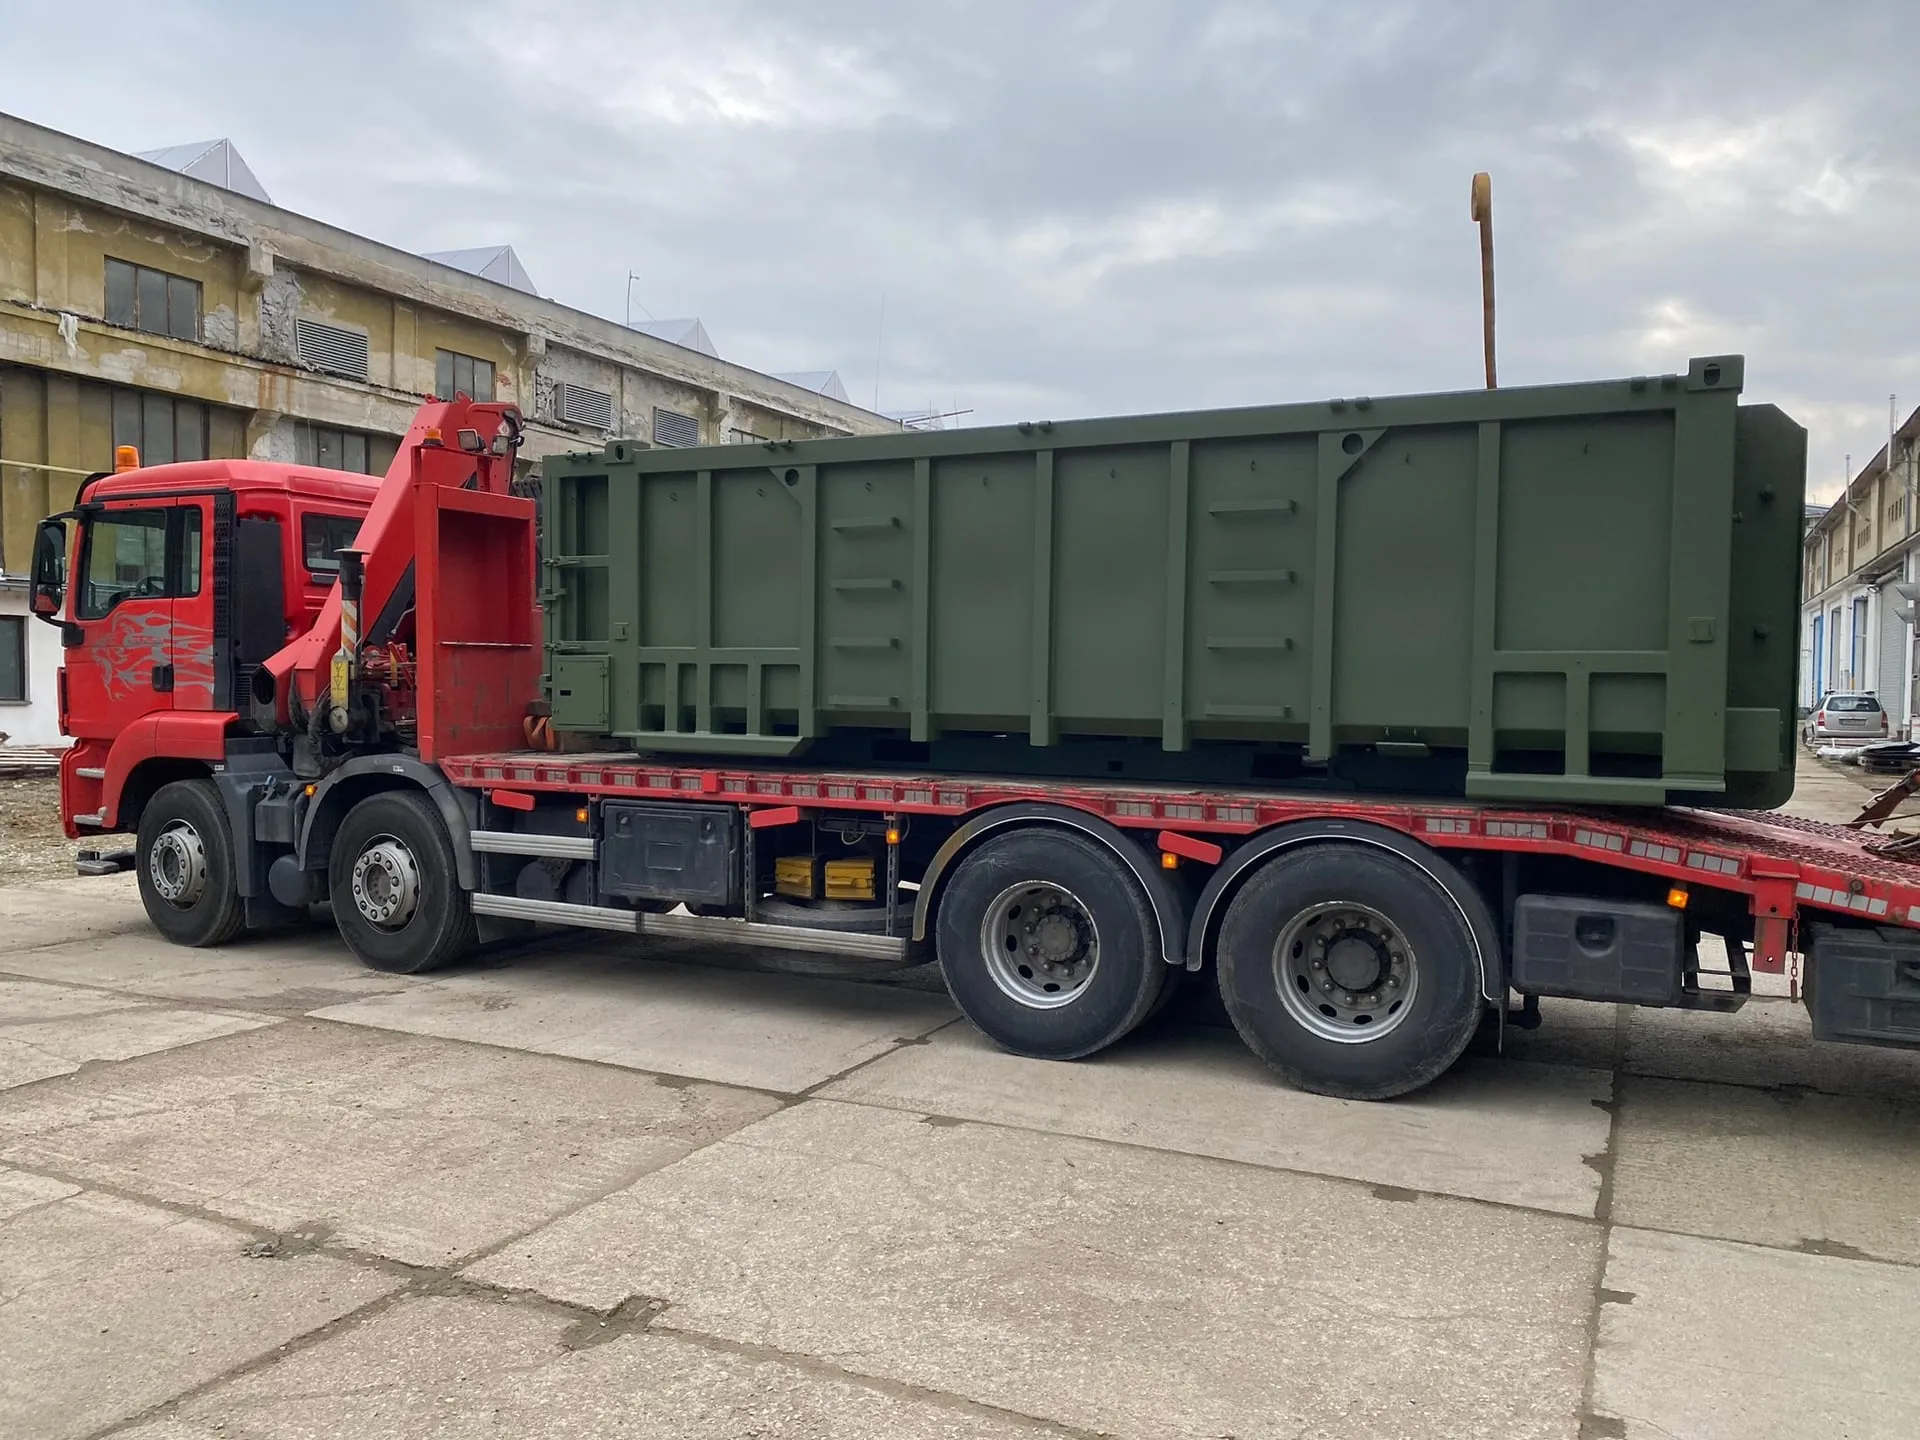
Lakierujemy części i konstrukcje stalowe z naciskiem na ochronę antykorozyjna — przygotowanie powierzchni, odpowiedni system powłokowy i kontrolę wyniku. Elementy transportowalne przetwarzamy w zakładzie; osadzone konstrukcje oceniamy pod kątem lakierowania na miejscu.
- Długość maksymalna
- 15 m
- Manipulacja
- do 10 t
- Wysokość maksymalna
- 5 m
- Powierzchnia zakładu
- 1 500 m²
- Miejsca krytyczneKrawędzie, spoiny i narożniki
- Kontrola wyjściowaPodstawowa kontrola wizualna; DFT i dalsze według projektu
- Przemysłowe mokre lakierowanie to wielowarstwowy system powłokowy na metalowe części i konstrukcje, głównie stal — z ochroną antykorozyjna według środowiska użytkowania i projektu.
- W zakładzie LAKES przetwarzamy elementy do 15 m, z manipulacją do 10 t, do wysokości 5 m i na powierzchni 1 500 m².
- Decyduje przygotowanie powierzchni, układ systemu i miejsca krytyczne — krawędzie, spoiny i narożniki.
- System powłokowy dobieramy według środowiska, w którym będzie działać element, i wymagań projektu.
- Każdy element opuszcza zakład po podstawowej kontroli wyjściowej; pomiar DFT i dalsze kontrole uzupełniamy według projektu lub umowy.
Zakres usługi
Kiedy mokre lakierowanie to właściwy wybor
Mokre lakierowanie ma sens, gdy decyduje przygotowanie powierzchni, odpowiedni system według środowiska użytkowania, ochrona antykorozyjna i kontrola wyniku — nie tylko wygląd. Dla elementów transportowalnych pracujemy w zakładzie z pełną manipulacją i kontrolowanym środowiskem. Osadzone lub nienadające się do transportu konstrukcje realizujemy przez lakierowanie na miejscu — więcej w sekcji W zakładzie lub na miejscu.
Dla jakich zleceń
Nowe elementy, konstrukcje spawane, ramy, podsystemy i zestawy stalowe — jednostkowe i seryjne.
Co najbardziej wpływa na wynik lakierowania
Największy wpływ na wynik nie ma warstwa finalna, lecz gotowość powierzchni i miejsca krytyczne przed aplikacją powłoki. Dobór systemu według projektu i kolejność kroków decydują o stanie elementu przy odbiorze.
Przygotowanie powierzchni
Przygotowanie powierzchni decyduje o działaniu systemu. Jeśli podłoże nie jest prawidłowo przygotowane, cały wynik jest osłabiony — niezależnie od systemu nałożonego na wierzchu.
Krawędzie, spoiny i narożniki
Krawędzie, spoiny i narożniki treba riešiť vedome, pretože práve na týchto miestach sa problémy ukazujú skôr než na veľkých plochách.
System według projektu
System dobieramy według środowiska użytkowania i wymagań projektu. W projektach normowych opieramy się na ramach ISO 12944.
Środowisko i ochrona antykorozyjna
System powłokowy musi odpowiadać środowisku, w którym będzie działać element. Przy odbiorze powierzchnia może wyglądać dobrze, ale rzeczywista jakość ochrony antykorozyjnej ujawnia się dopiero w eksploatacji. Przy wyborze dostawcy liczy się przygotowanie, system, aplikacja i kontrola — nie tylko najniższa cena lub pierwszy wizualny efekt.
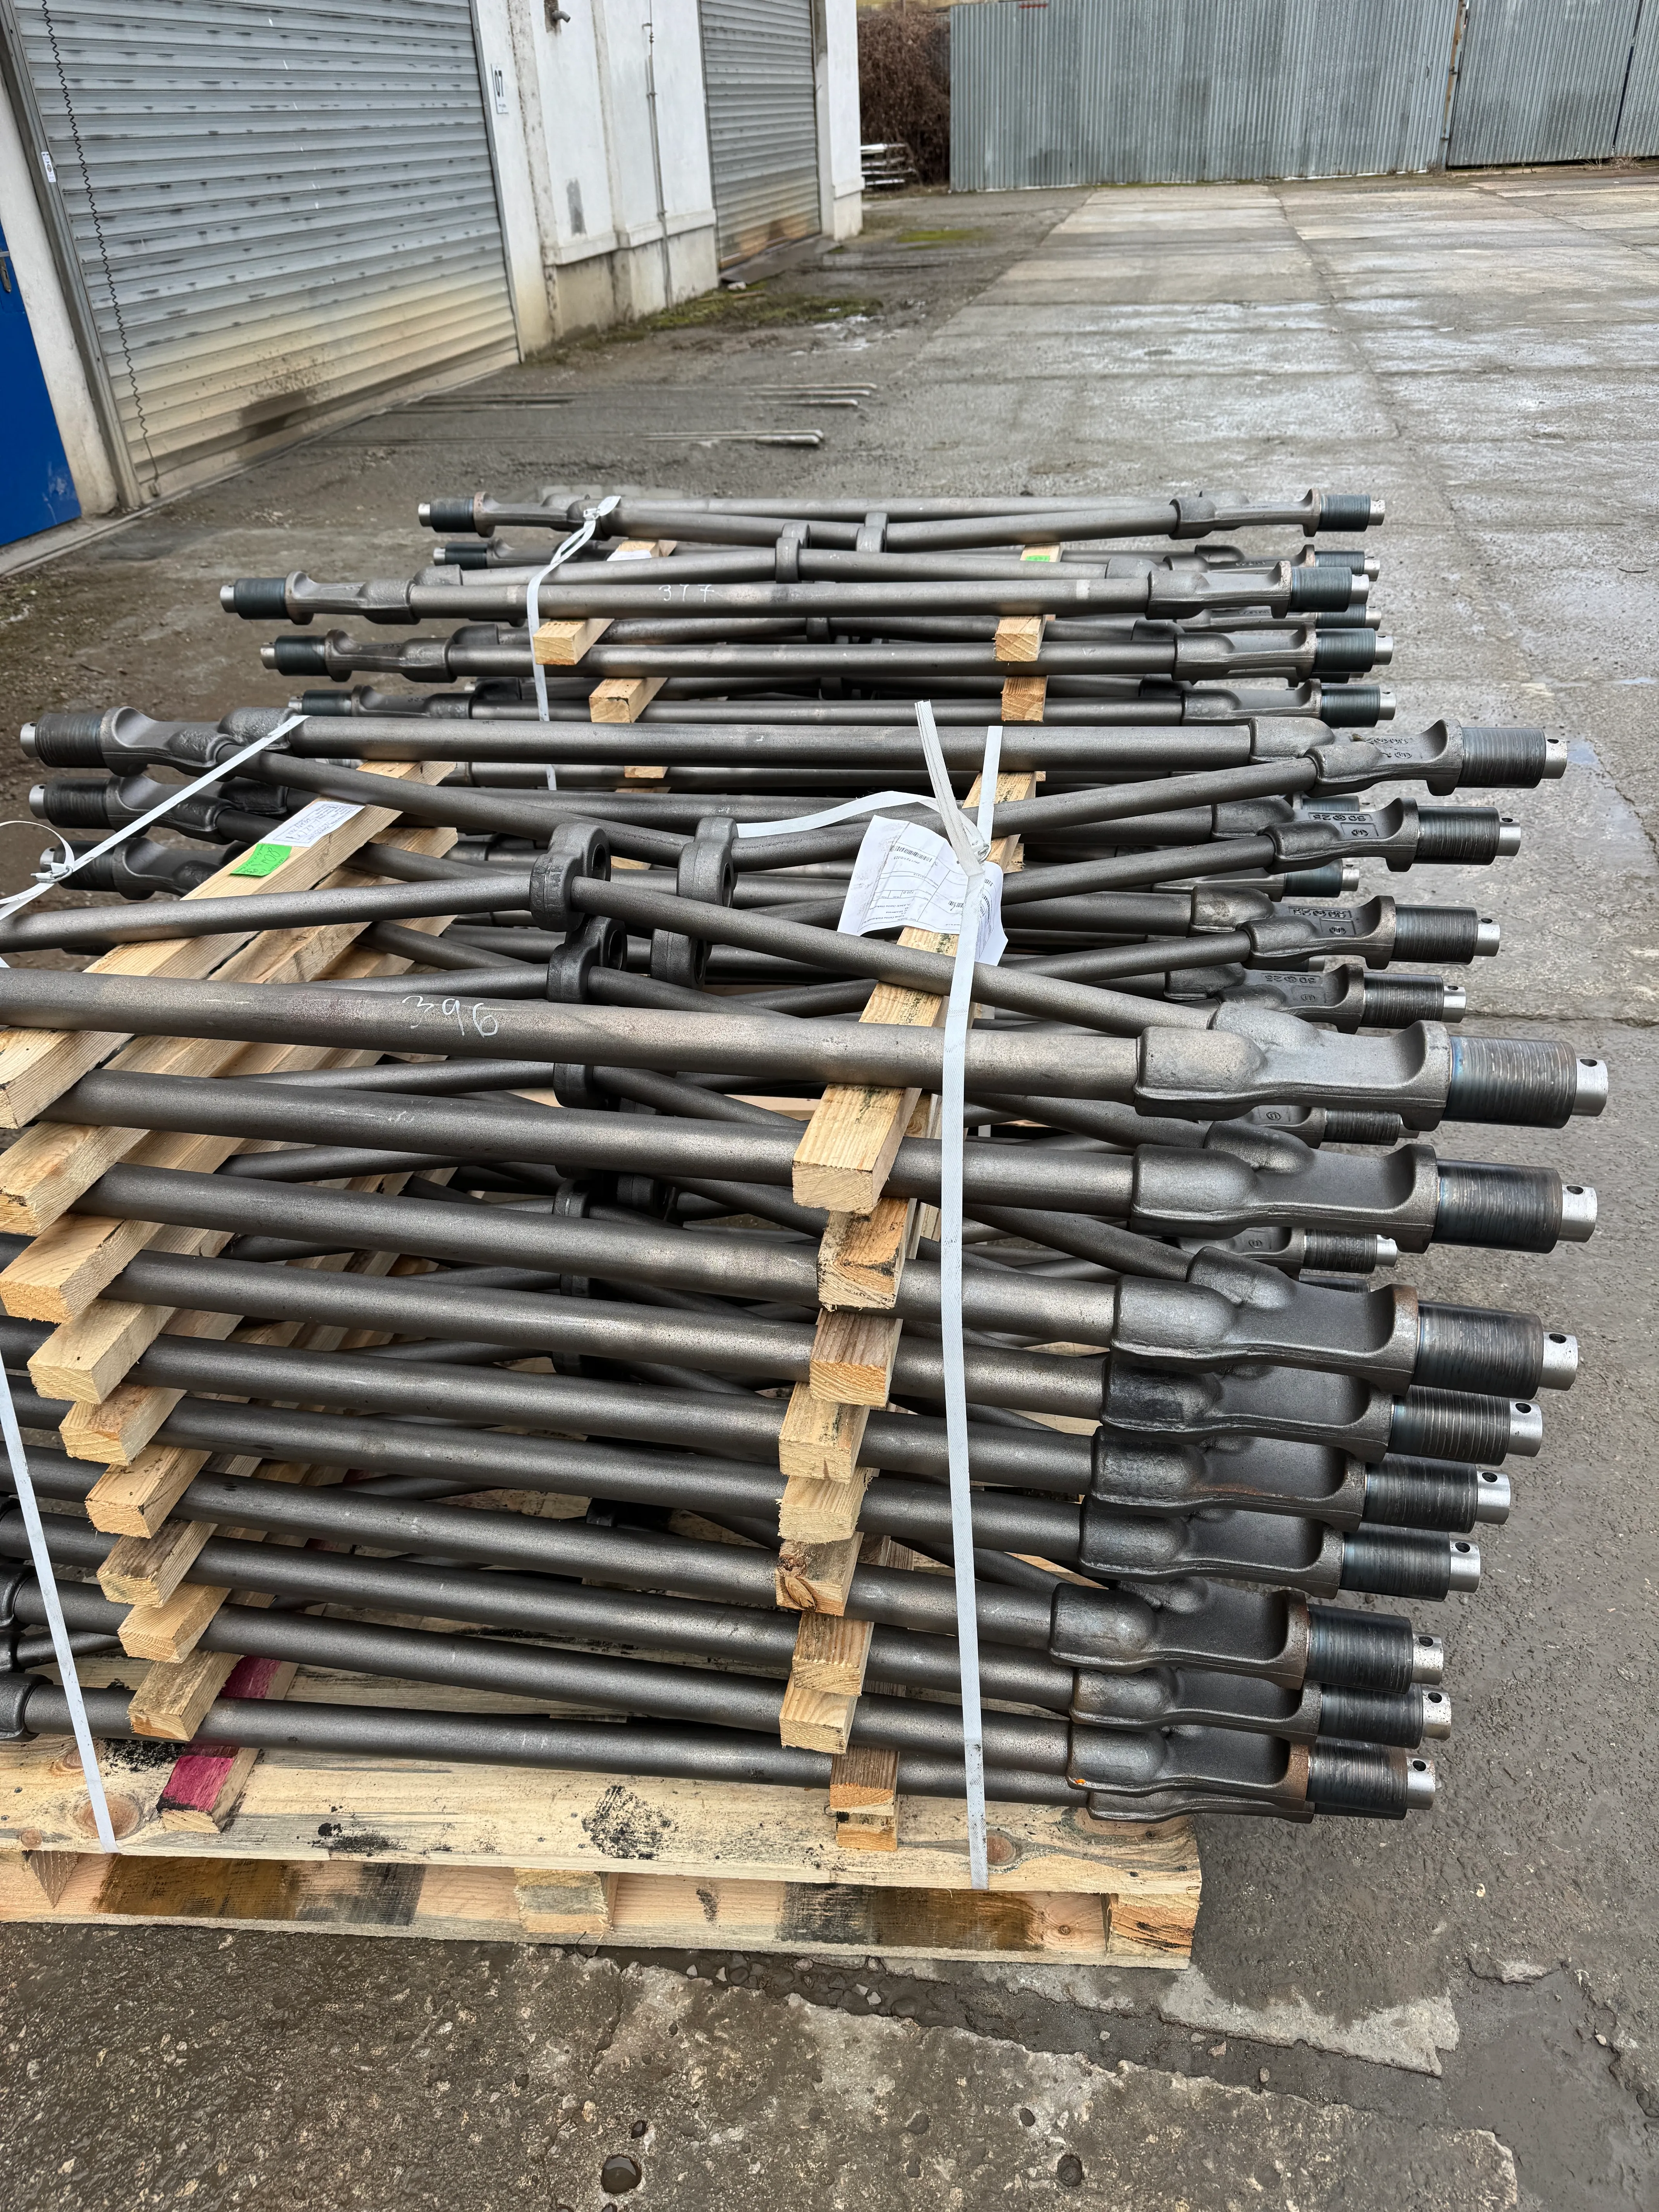
Przykład zlecenia
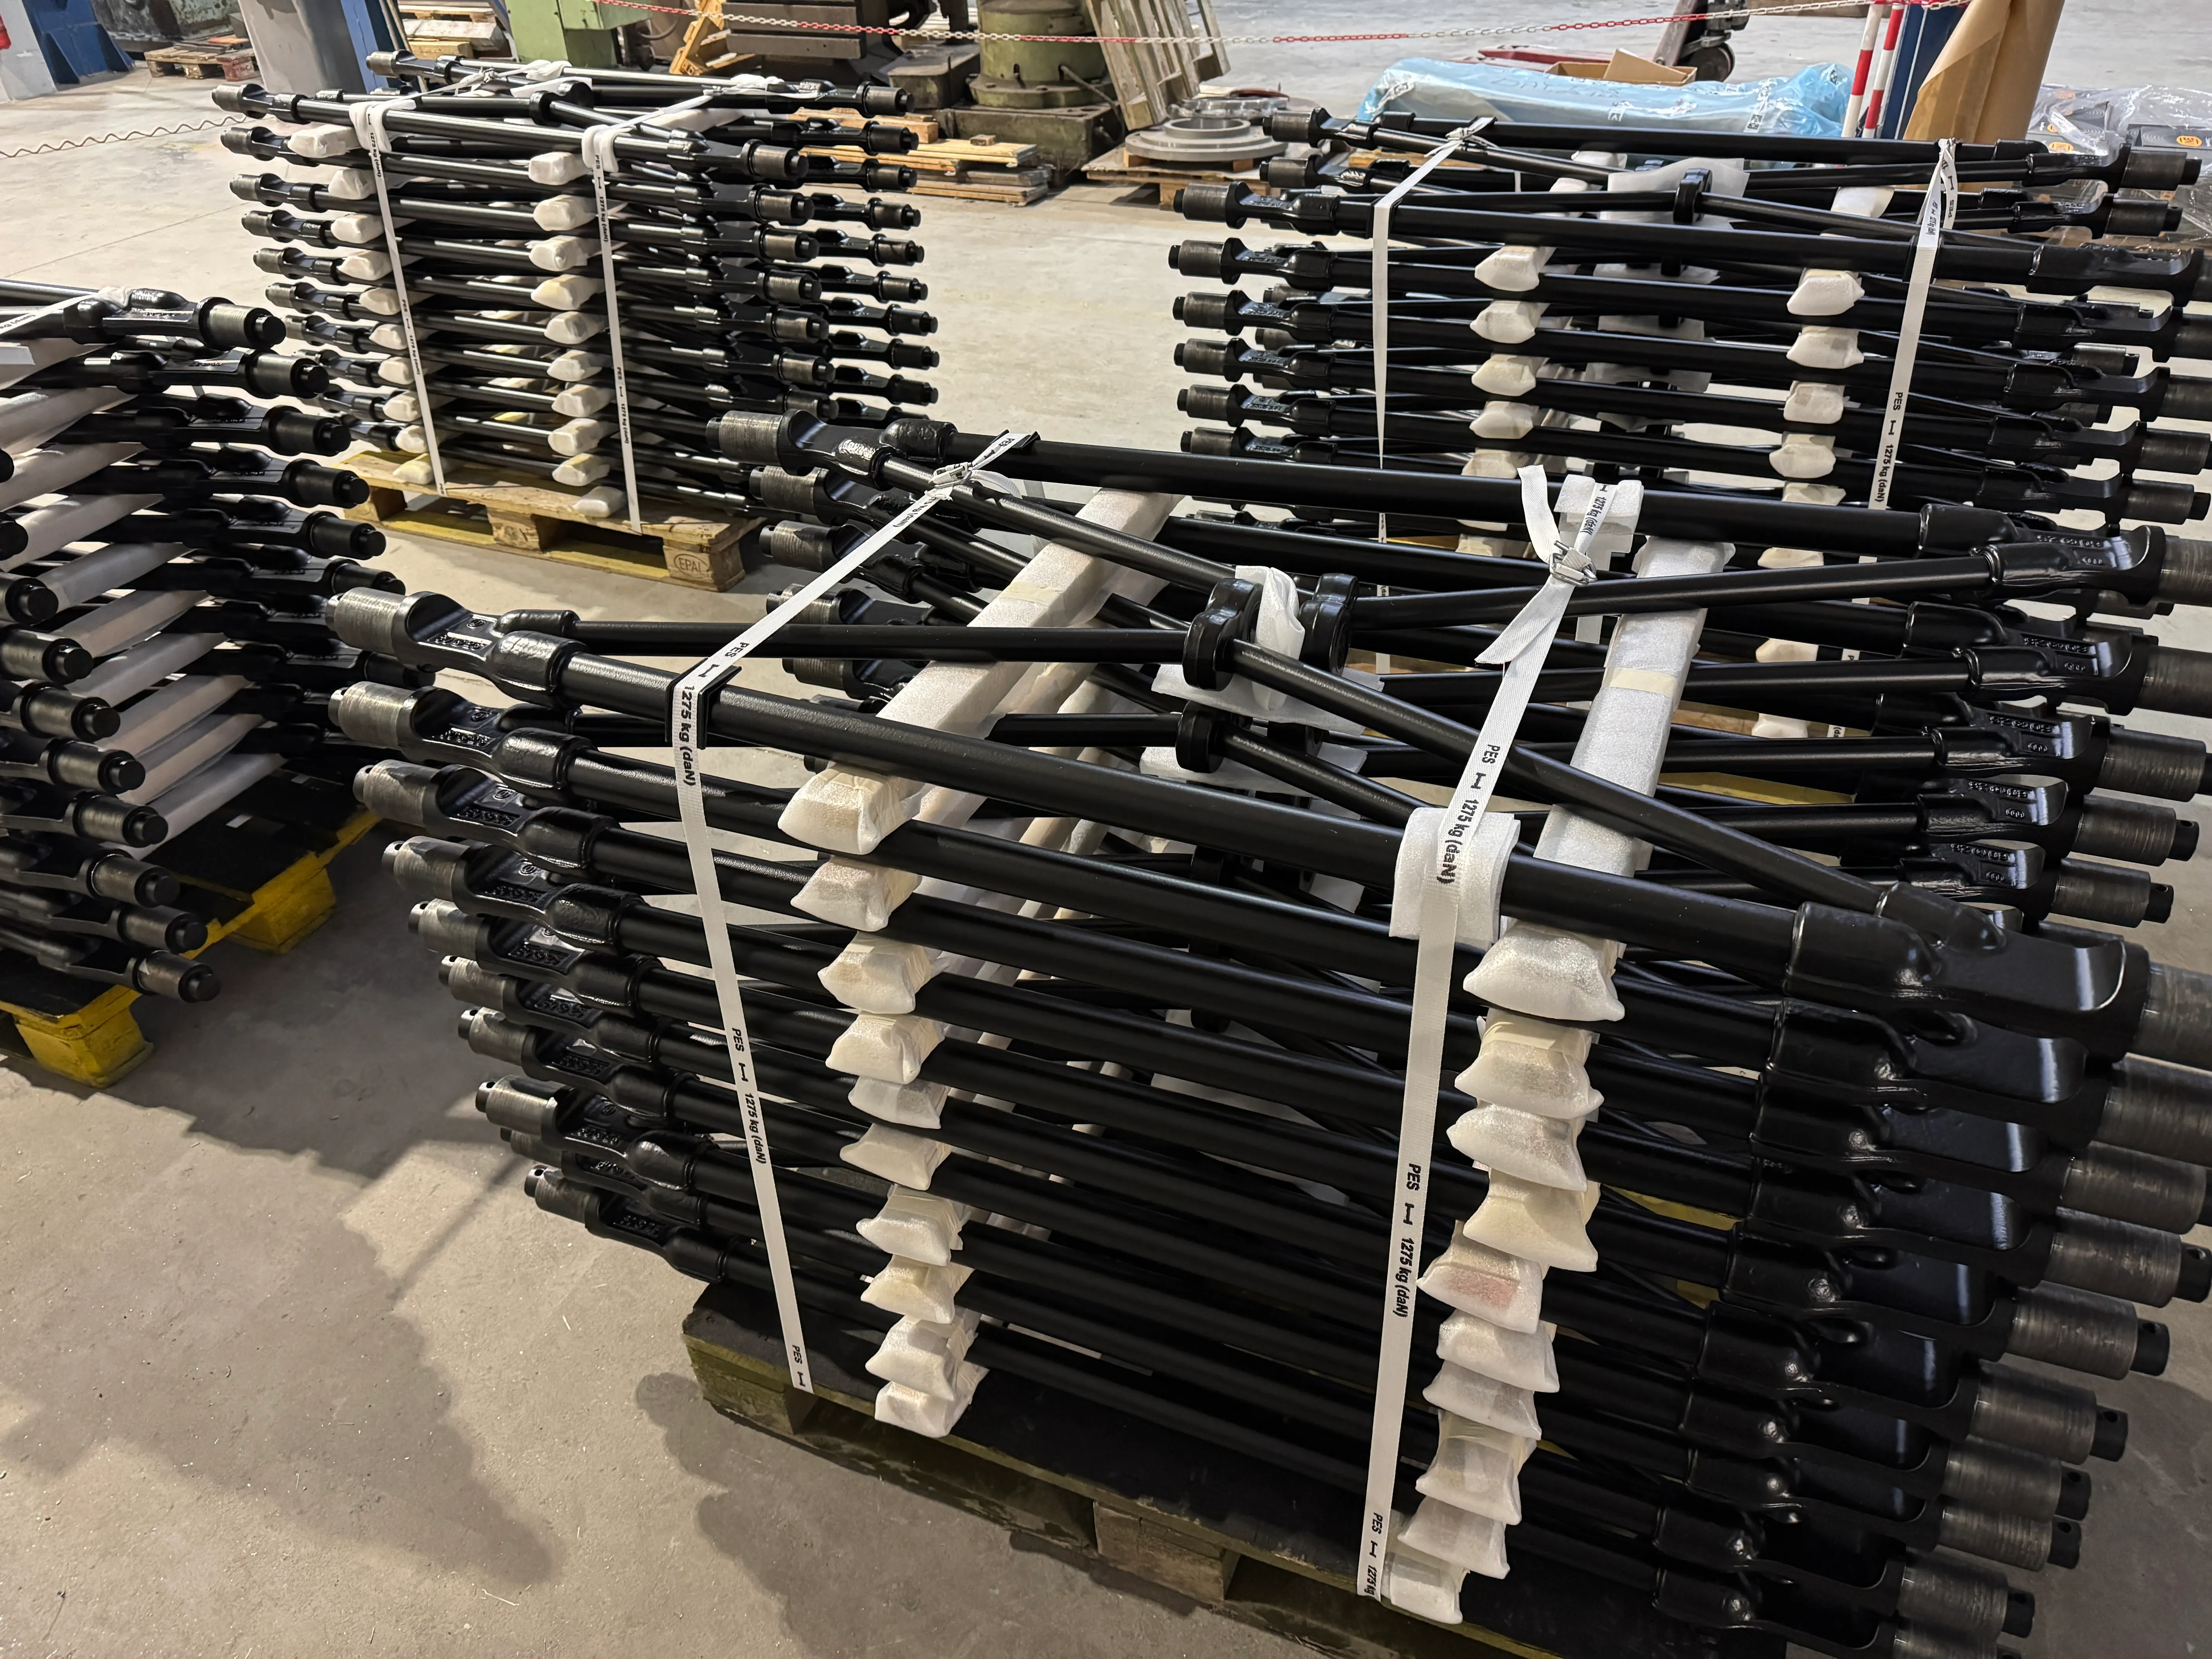
Stalowe rozpory przed i po aplikacji systemu powłokowego.
Jak przebiega zlecenie od oceny do wysyłki
Od zapytania przez przygotowanie powierzchni i aplikację systemu aż po kontrolę i wysyłkę — każdy krok następuje po poprzednim.
Informacje wejściowe do zapytania
Klient wysyła opis elementu lub konstrukcji, wymiary, środowisko użytkowania i dostępne zdjęcia lub rysunki. Na tej podstawie oceniamy dalszy postęp.
Ocena i propozycja systemu
Oceniamy element, środowisko użytkowania i wymagania projektu i proponujemy odpowiedni system powłokowy. Realizację zapewniamy w zakładzie lub oceniamy lakierowanie na miejscu. Wskazujemy brakujące dane i przygotowujemy ramy wyceny.
Przygotowanie powierzchni
Powierzchnię przygotowujemy przez odtłuszczenie, usunięcie zanieczyszczeń i mechaniczne przygotowanie według stanu elementu. Gdy zlecenie wymaga wyższego stopnia przygotowania, wykonujemy też strzelanie ścierne, powszechnie określane jako piaskowanie.
Dobór i aplikacja systemu powłokowego
System składa się z poszczególnych warstw — podkład, warstwy pośrednie i lakier wierzchni — według środowiska i projektu. Według zlecenia mogą to być np. systemy epoksydowe, poliuretanowe lub akrylowe. Powłokę nakładamy na przygotowaną powierzchnię zgodnie z technologiczną kolejnością warstw.
Kontrola jakości
Podstawowa kontrola wyjściowa powierzchni i miejsc krytycznych jest standardem. Pomiar DFT, dalsze kontrole, testy lub dokumentację uzupełniamy według projektu, umowy lub zakresu zlecenia.
Pakowanie i wysyłka
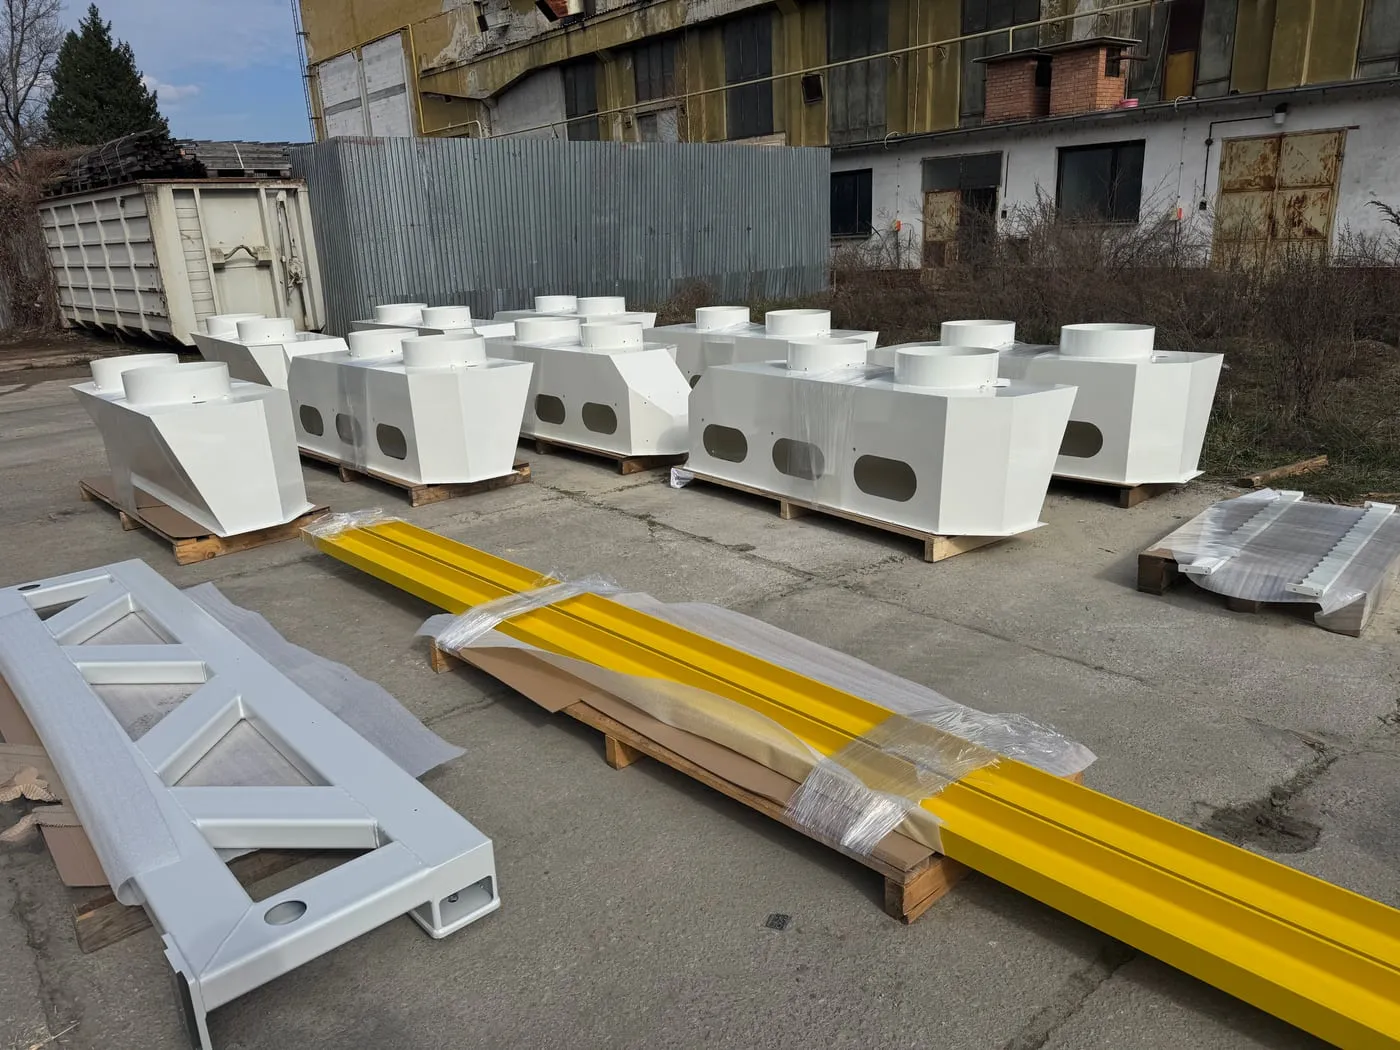
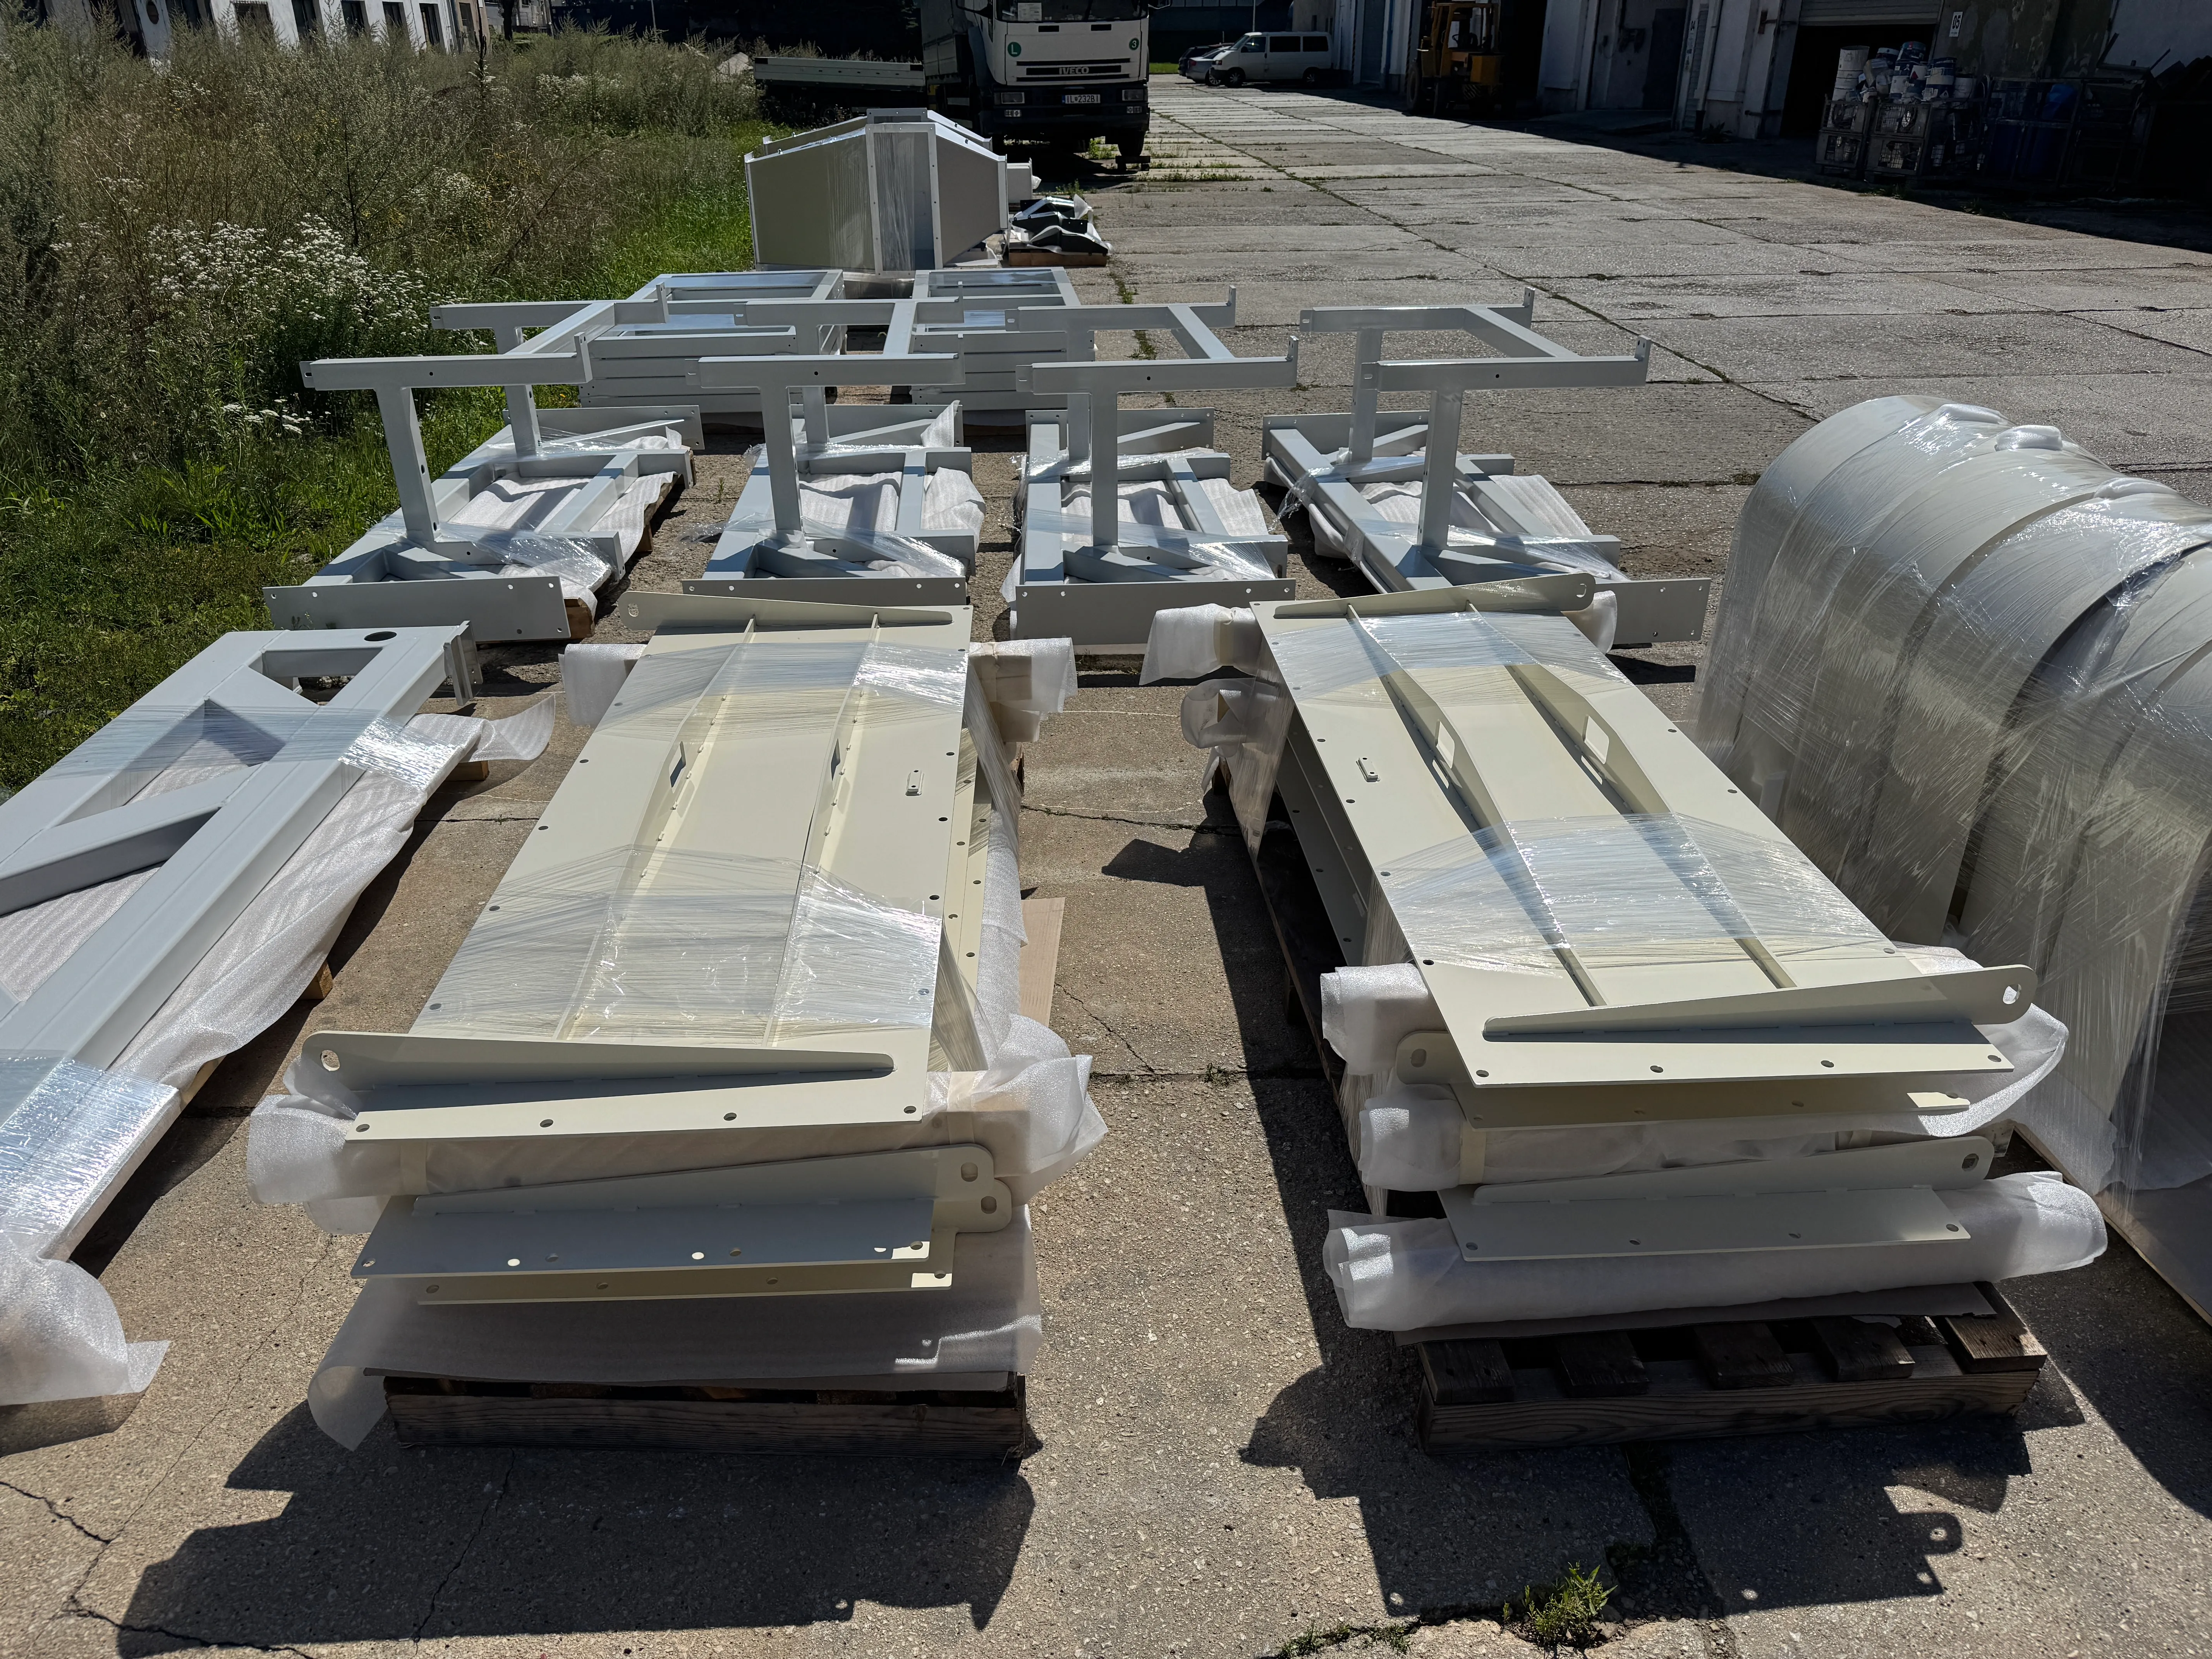
Po kontroli przygotowujemy element do odbioru — ochrona powierzchni, pakowanie i przygotowanie do transportu lub odbioru według zakresu zlecenia.
Ochrona antykorozyjna w praktyce
Ochrona antykorozyjna nie powstaje z jednej warstwy farby. Decyduje przygotowanie powierzchni, układ systemu powłokowego i środowisko, w którym będzie działać element. System wielowarstwowy może zawierać podkład, warstwę pośrednią i lakier wierzchni — według zlecenia np. systemy epoksydowe, poliuretanowe lub akrylowe. W projektach normowych można opierać się na kategoriach środowiska korozyjnego według ISO 12944, np. C1–C5 / CX — jako ramę orientacyjną, nie gwarancję konkretnej klasy.
Wyniki z zakładu
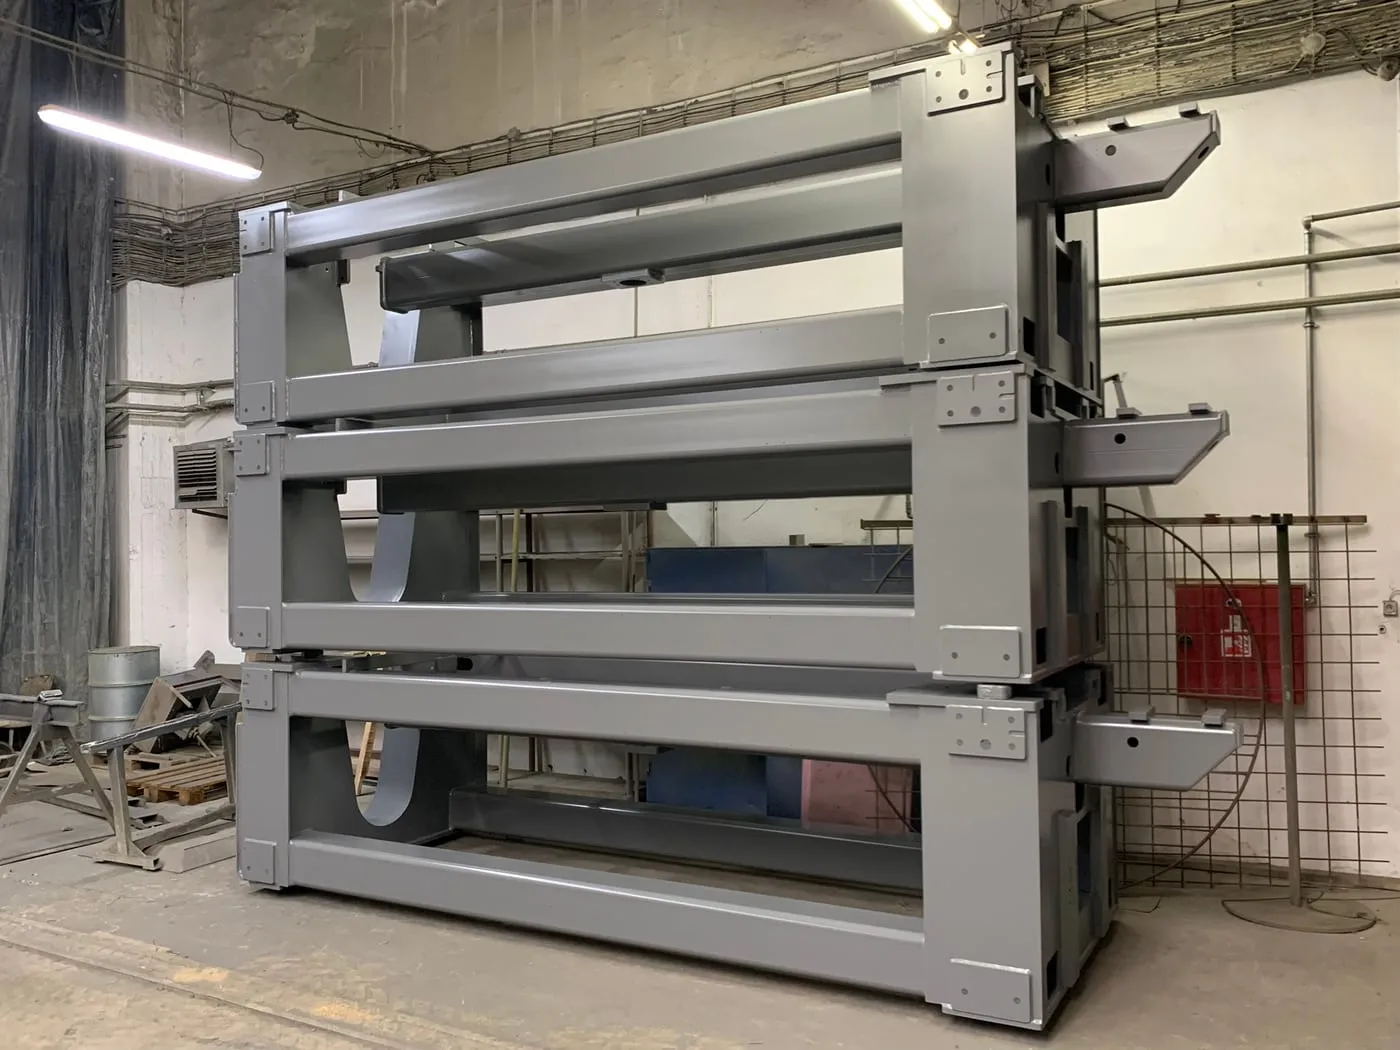
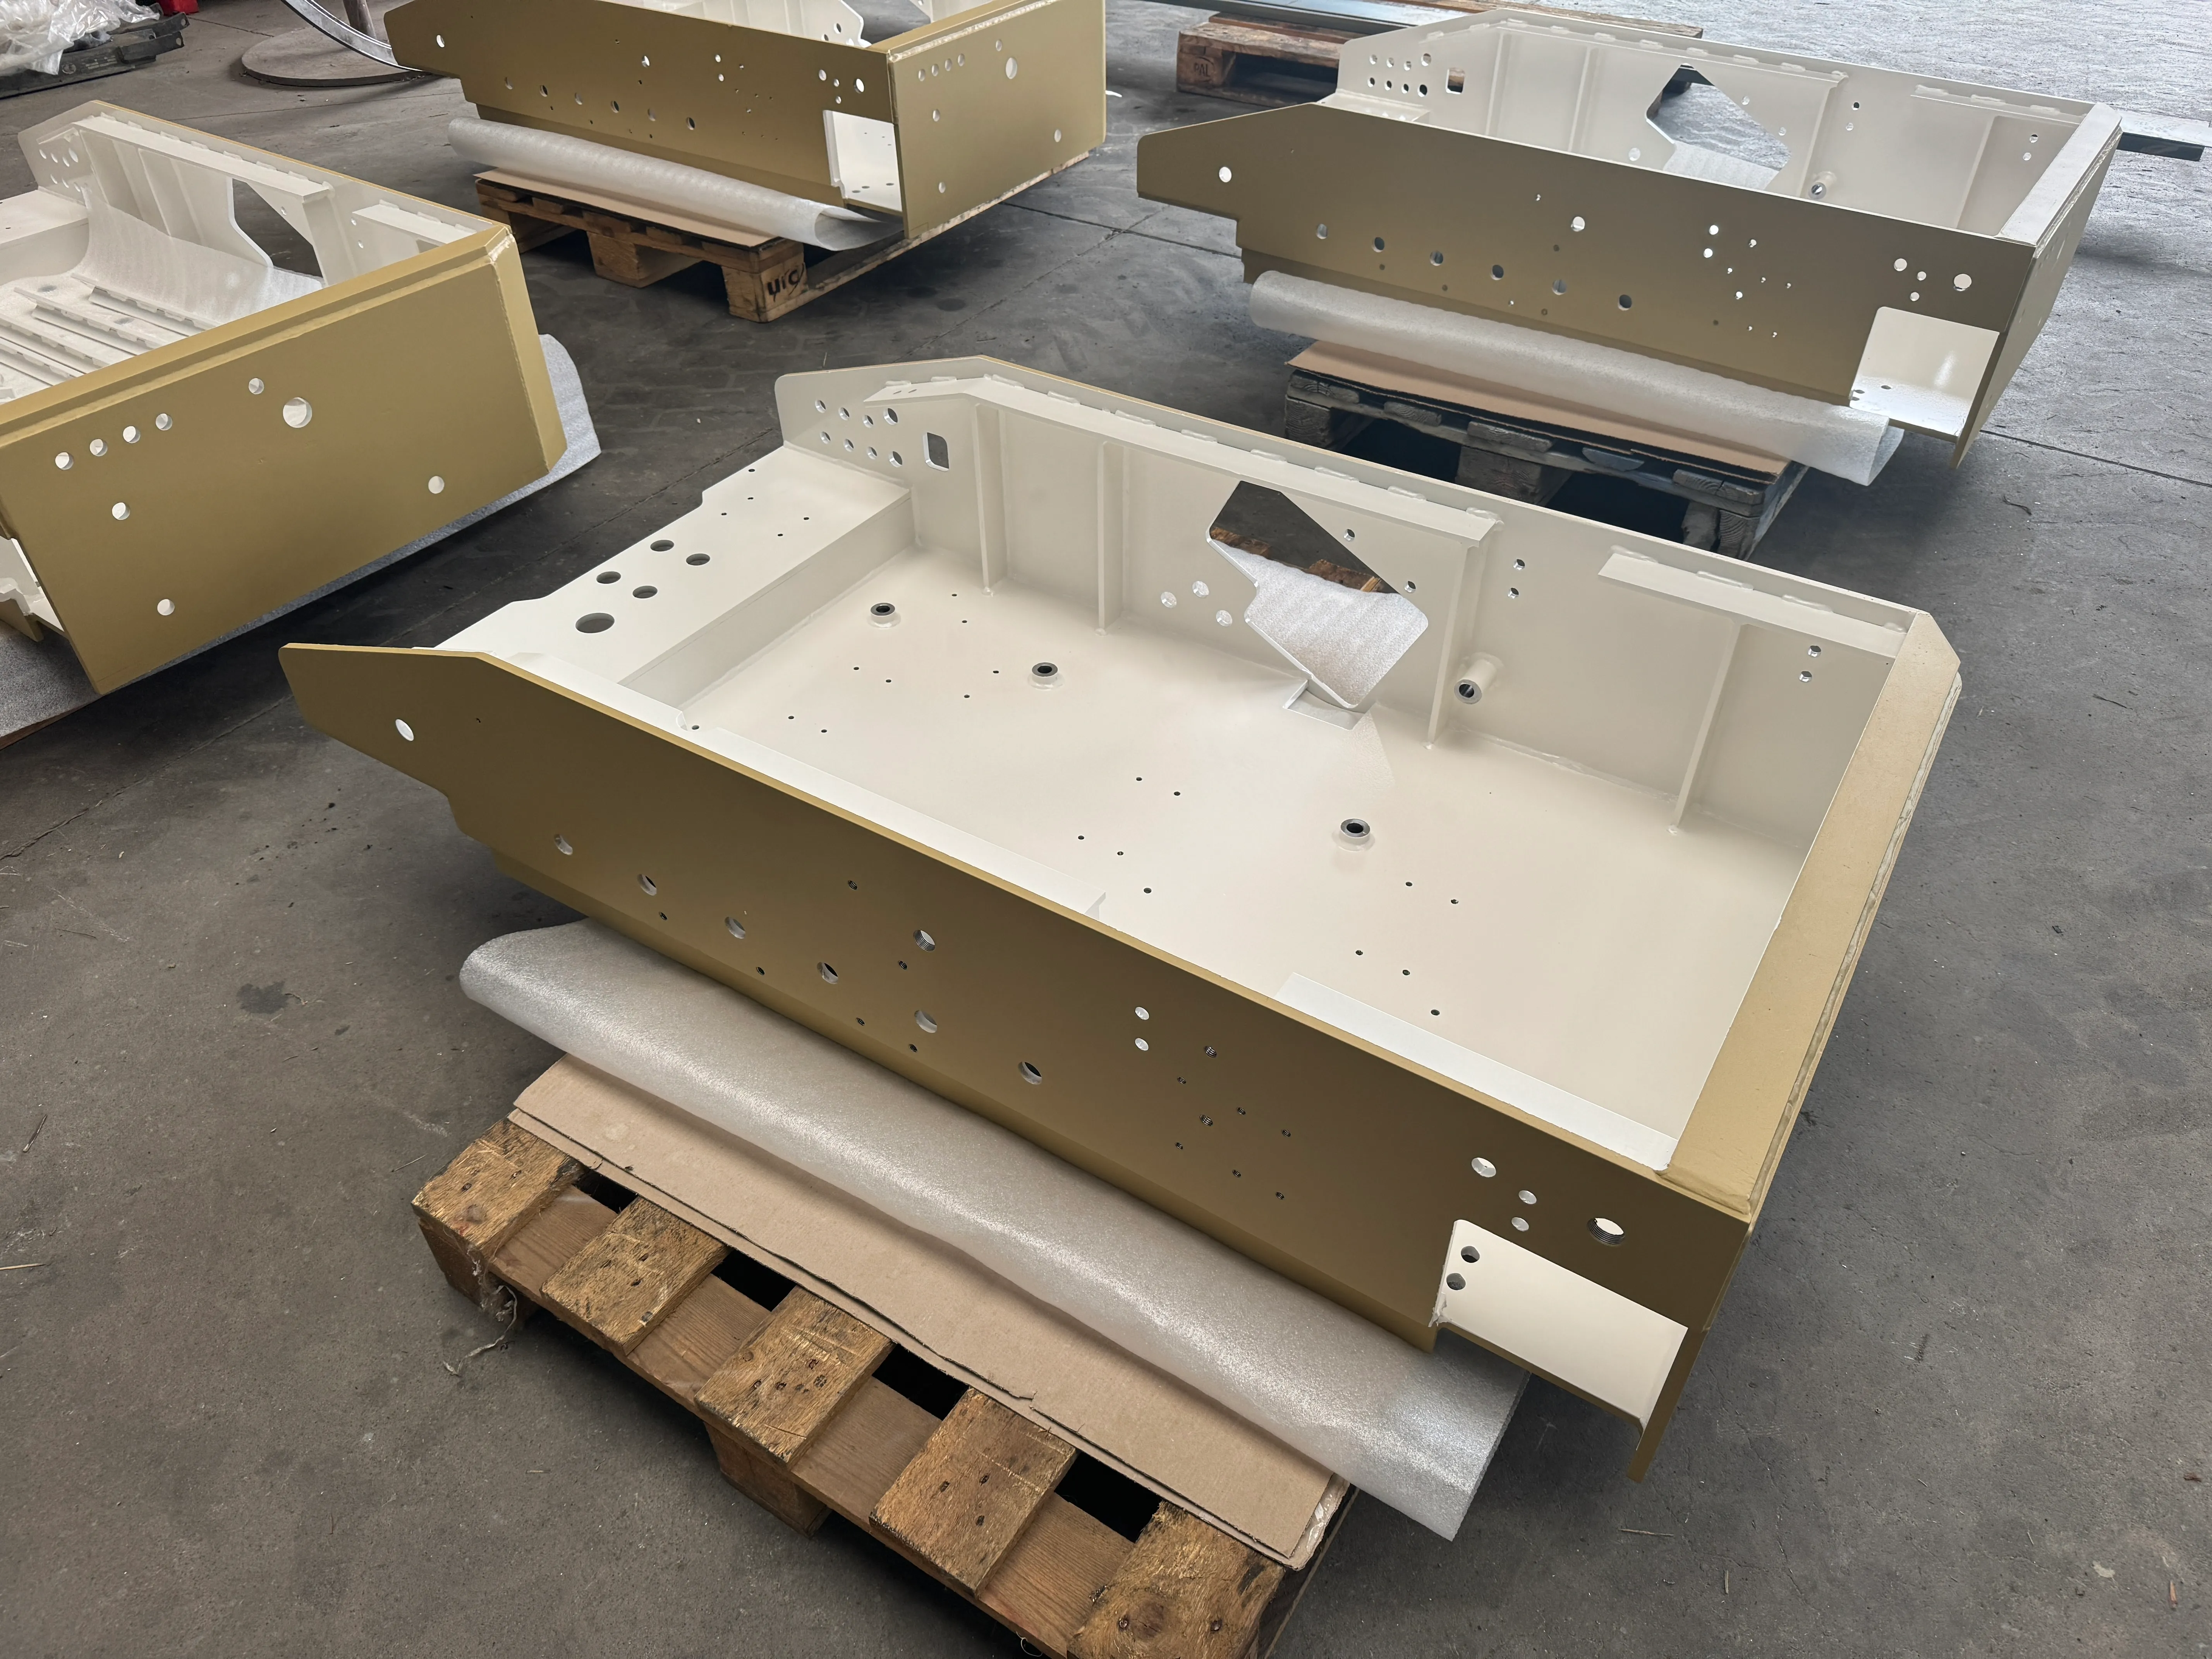
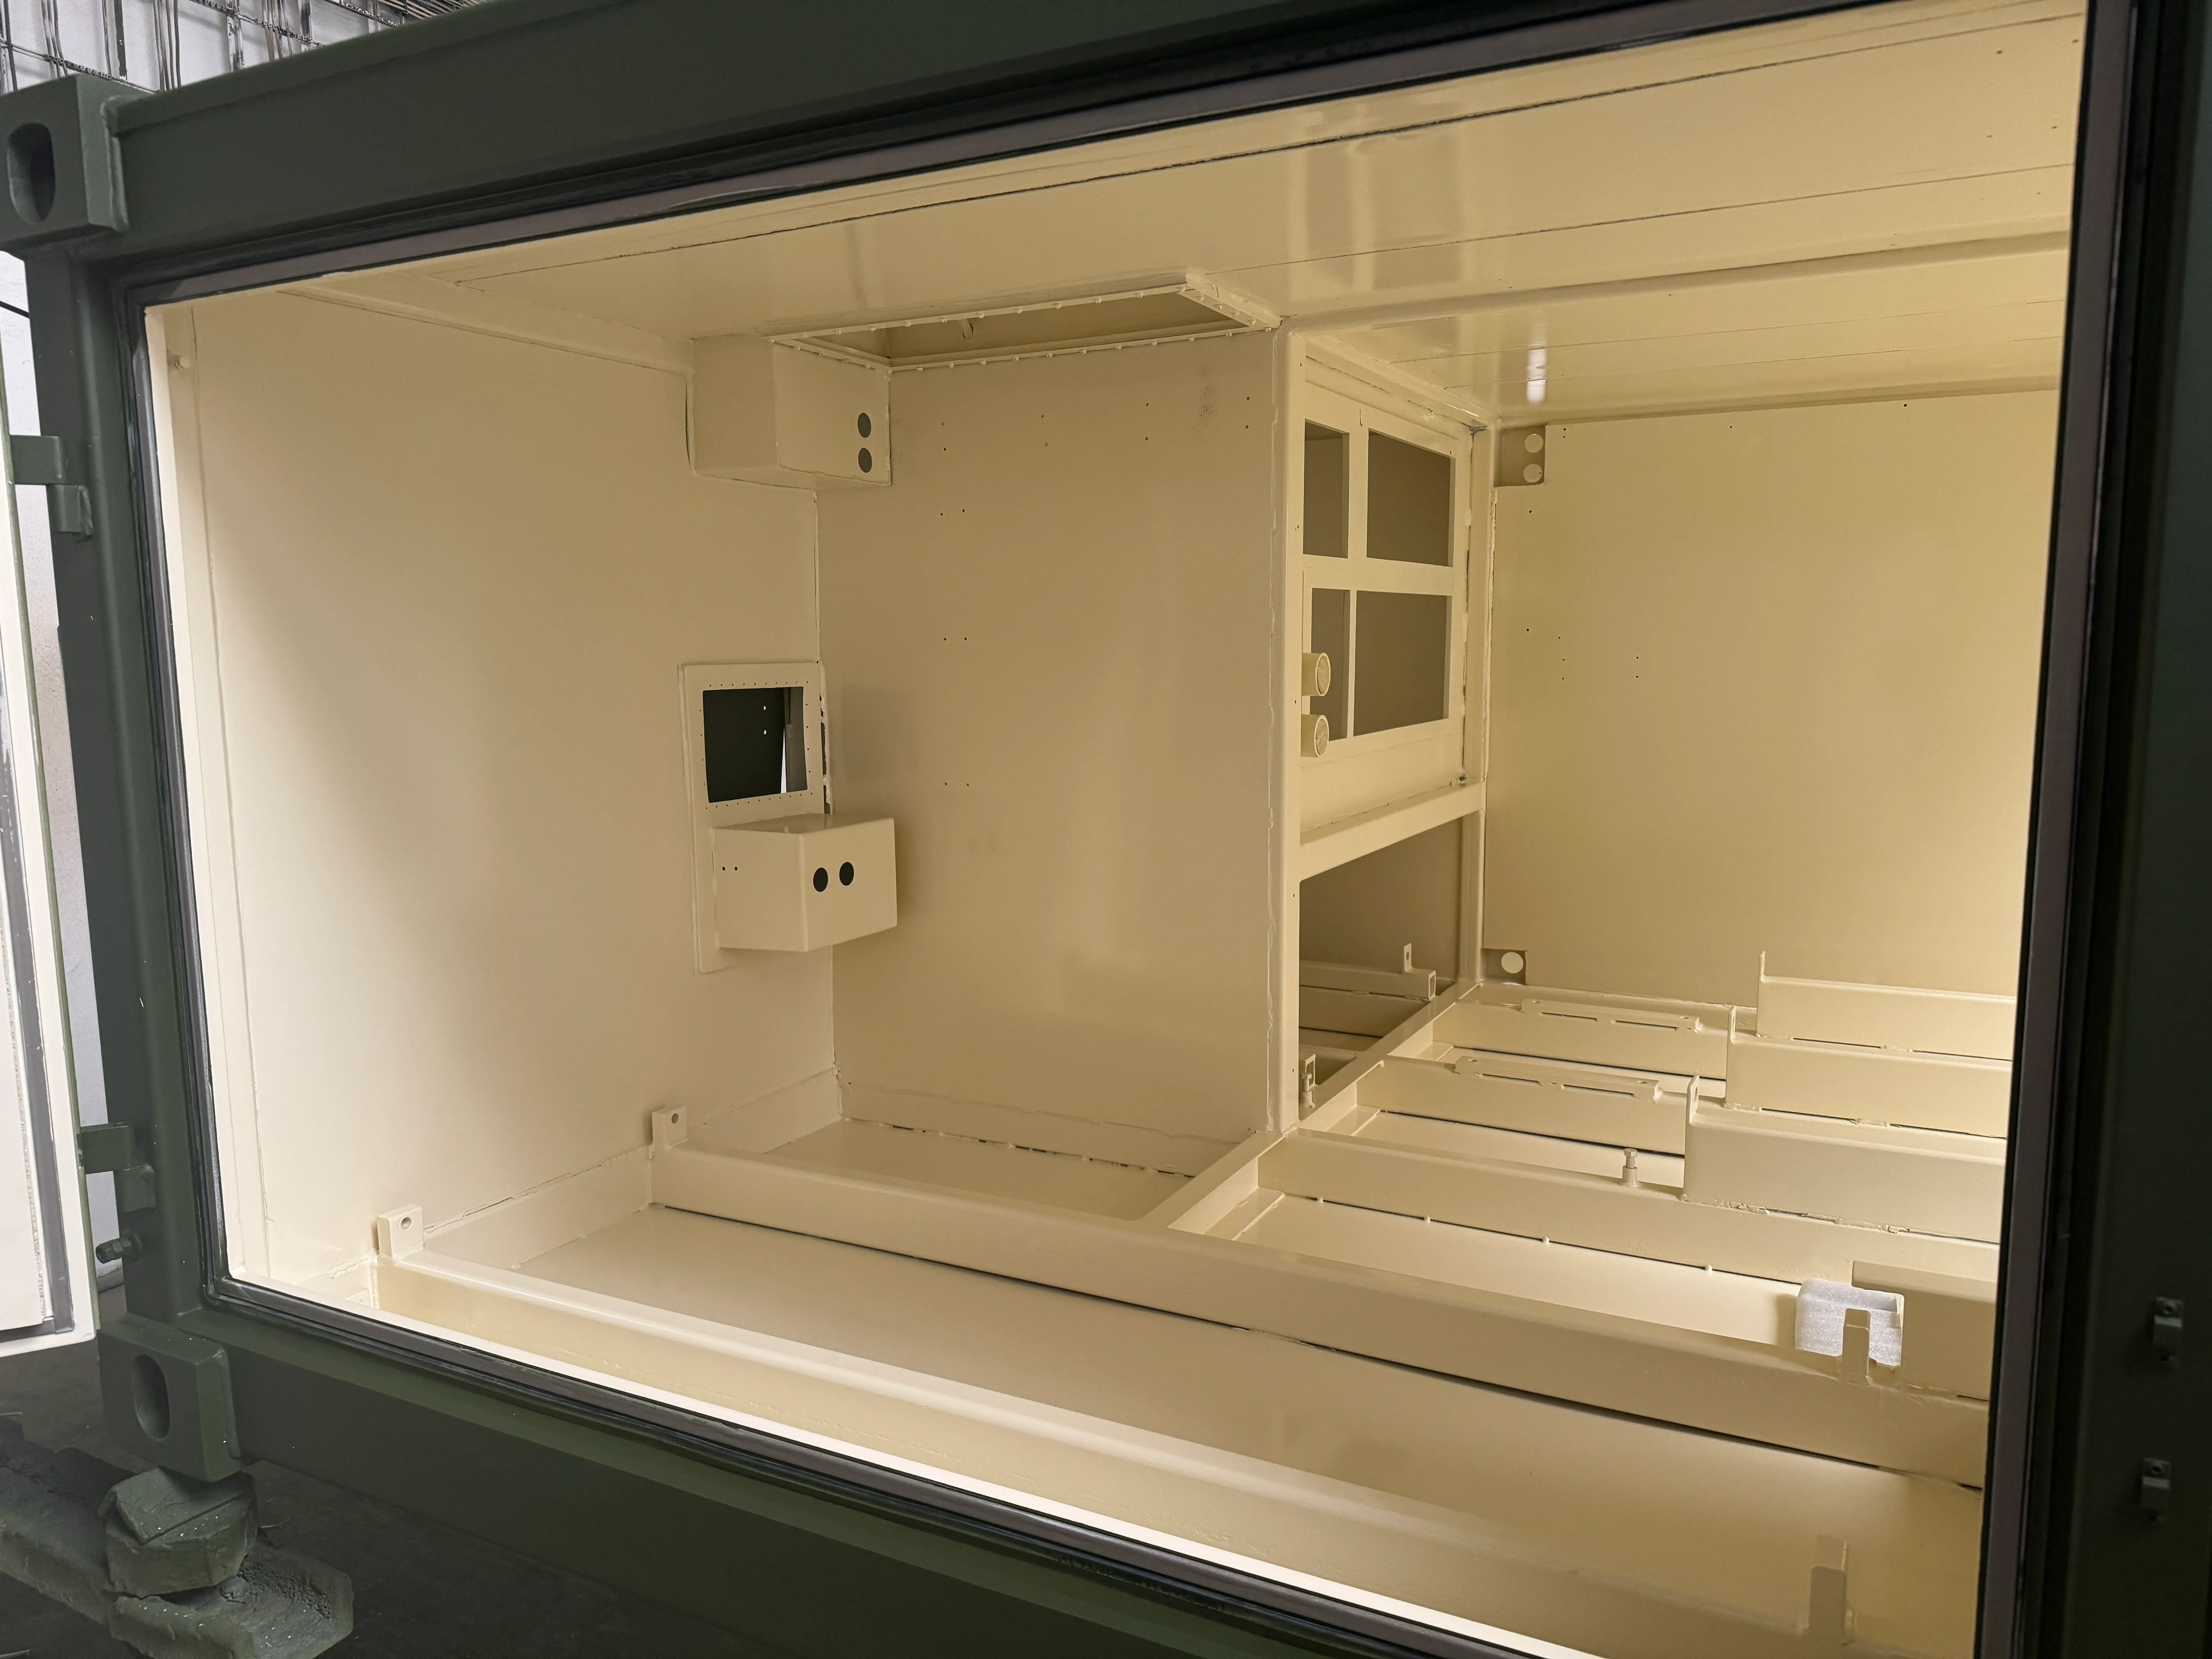
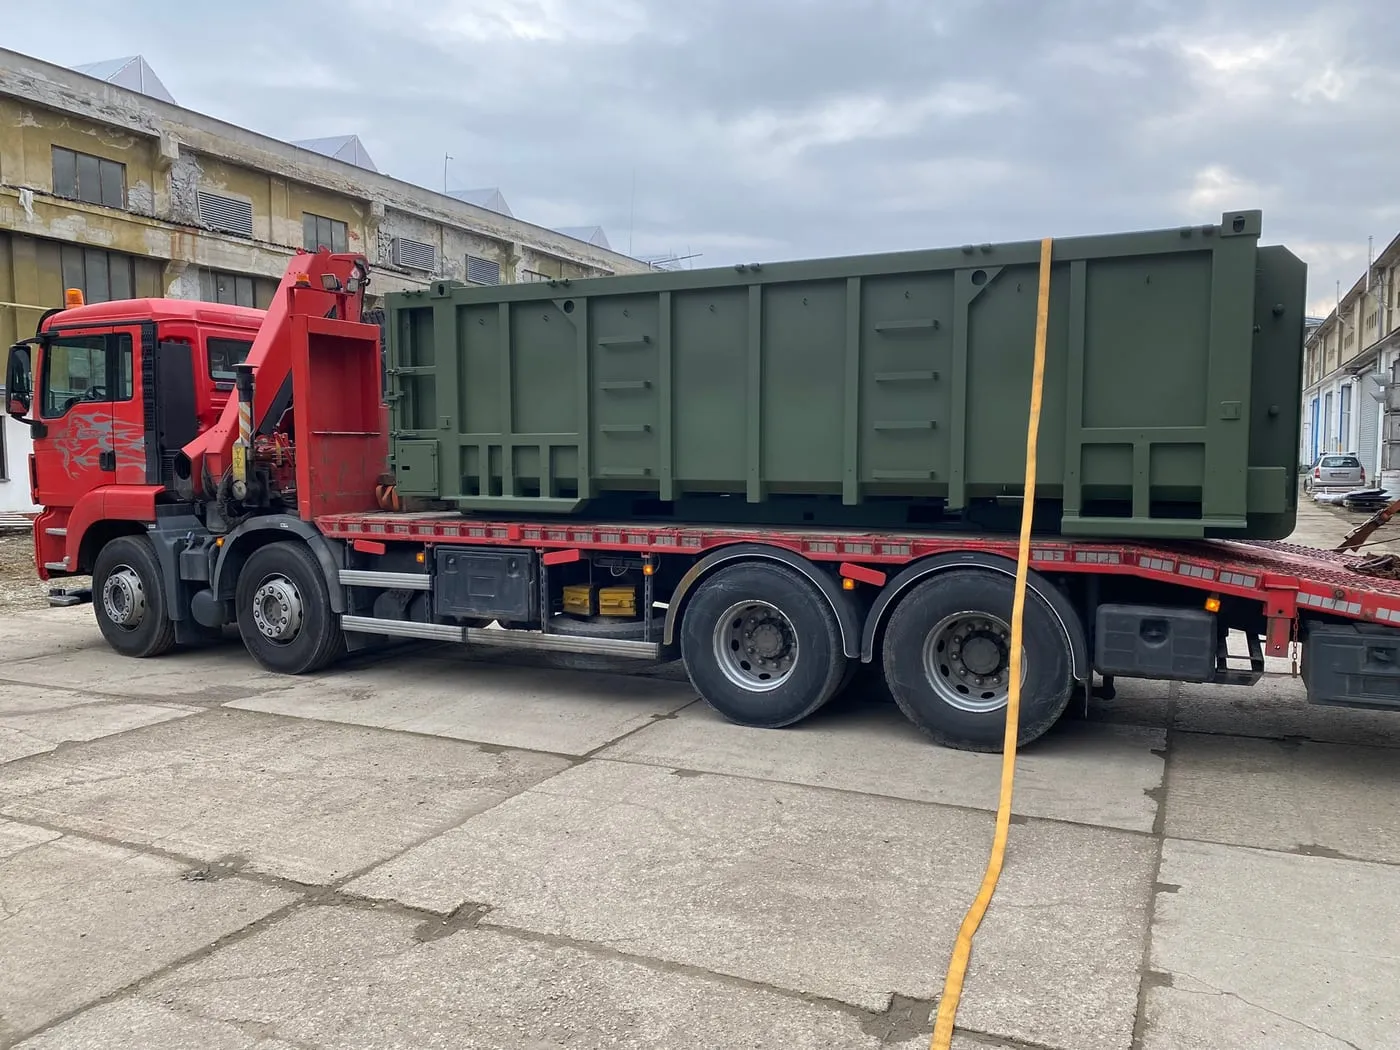
Zdjęcia pokazują rzeczywiste elementy po aplikacji systemu powłokowego w zakładzie LAKES. Więcej typów zleceń znajdziesz w referencjach.
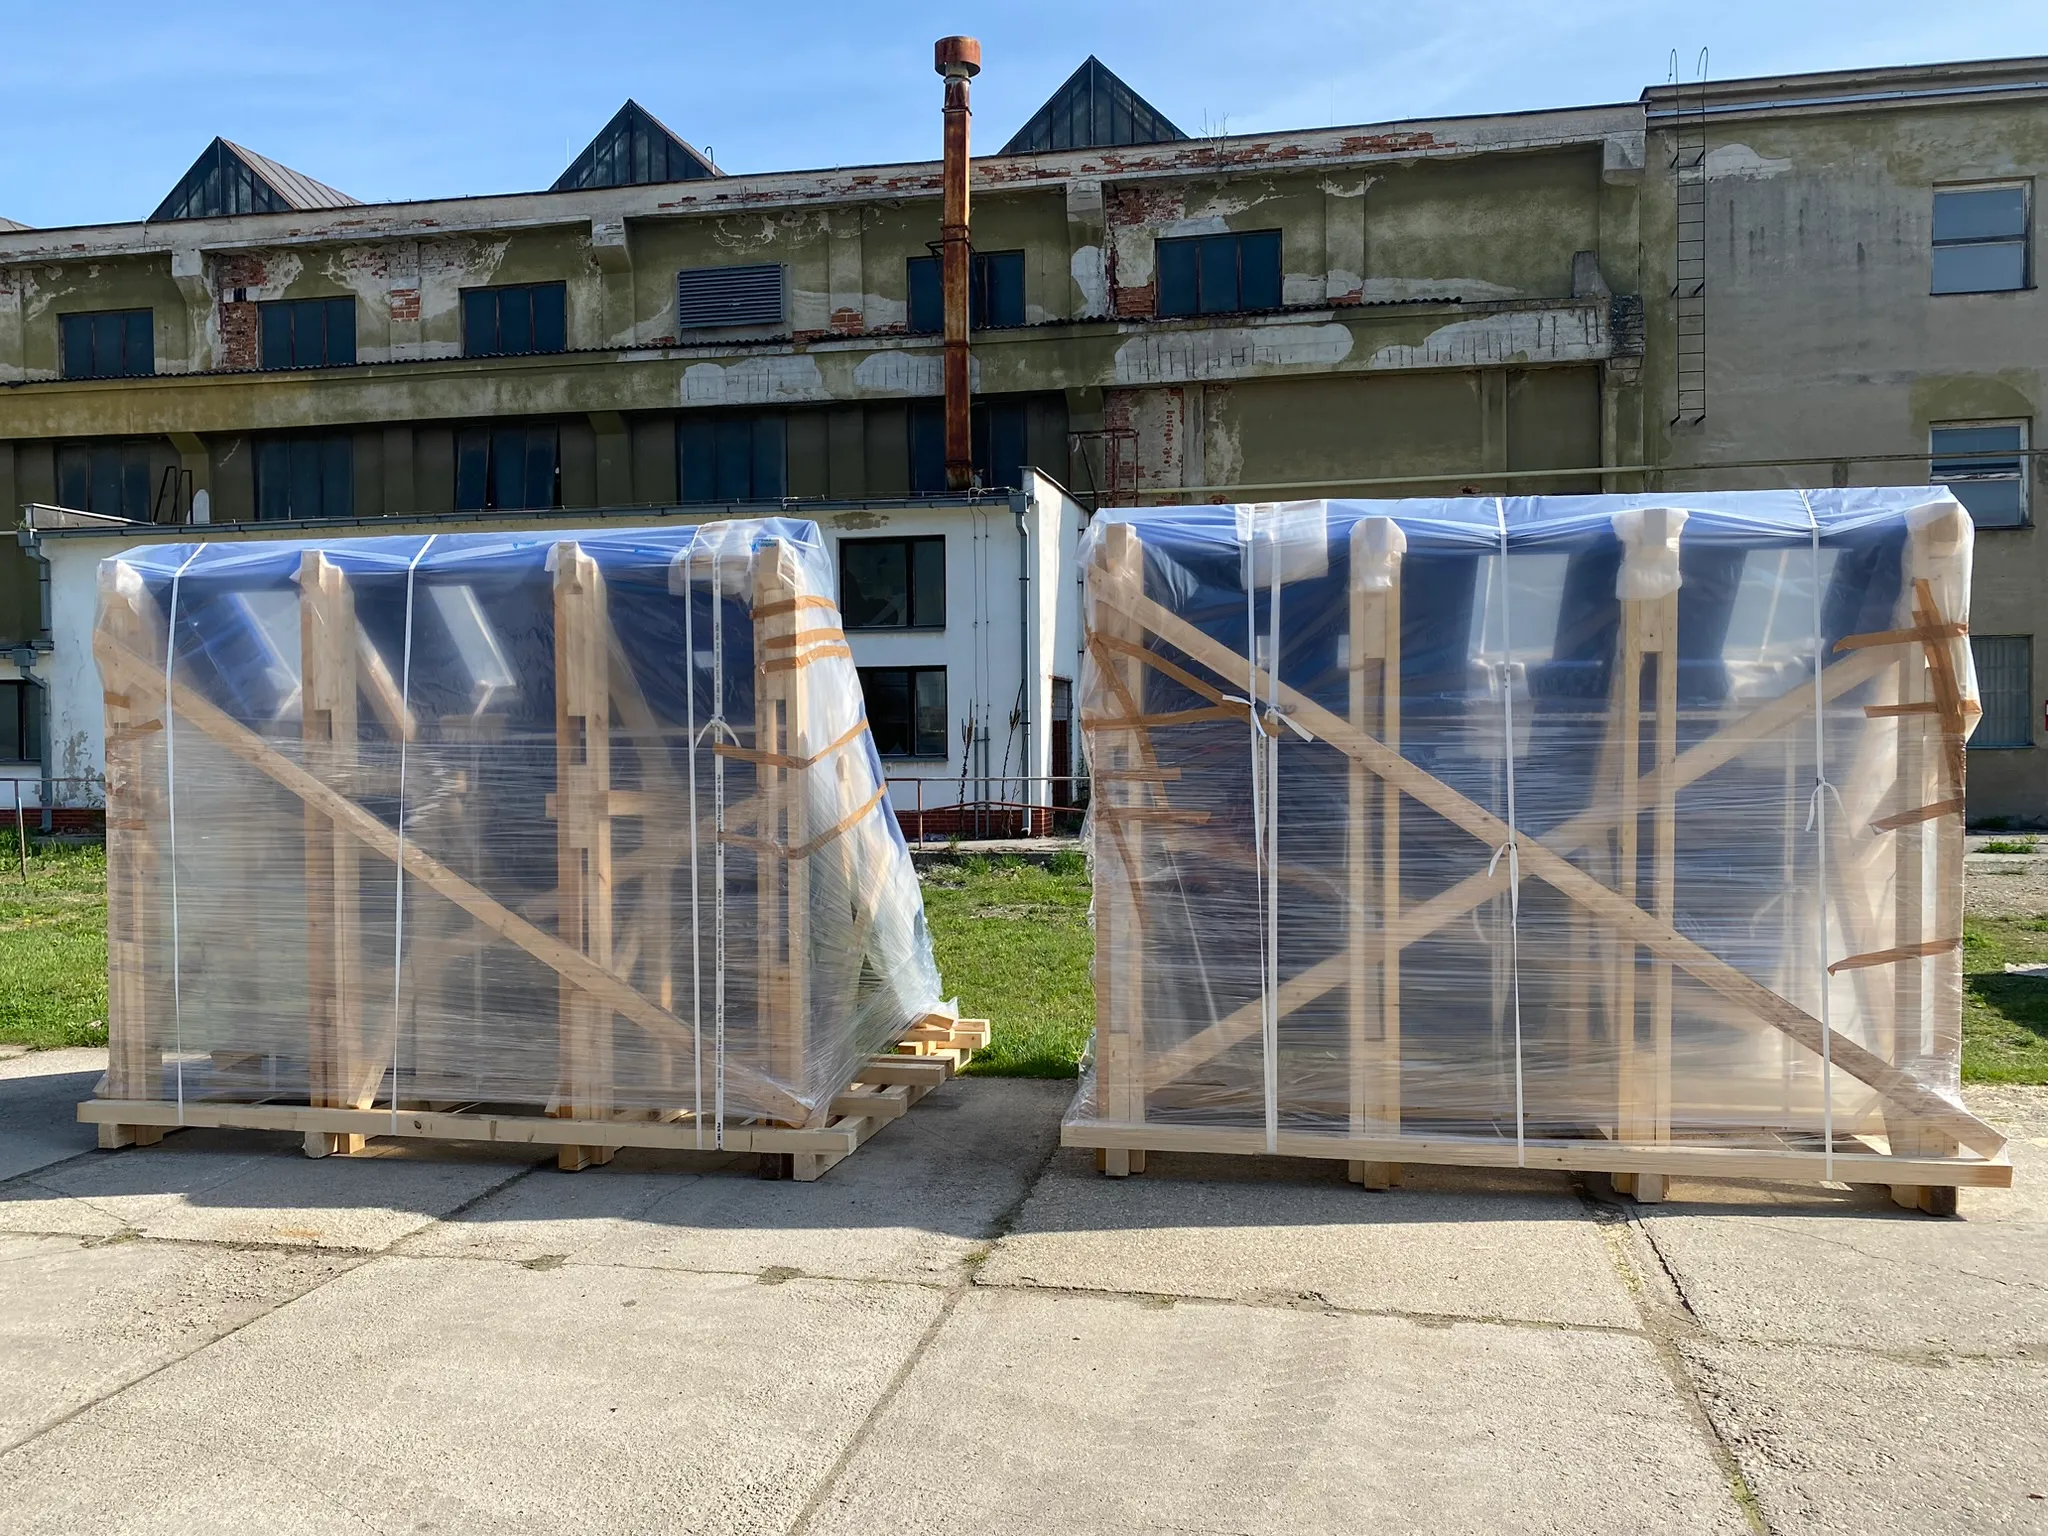
Kontrola jakości jest częścią usługi
Każdy element opuszcza zakład po kontroli wyjściowej. Nie wystarczy, że powierzchnia przy odbiorze wygląda dobrze — decyduje system, przygotowanie, aplikacja i kontrola.
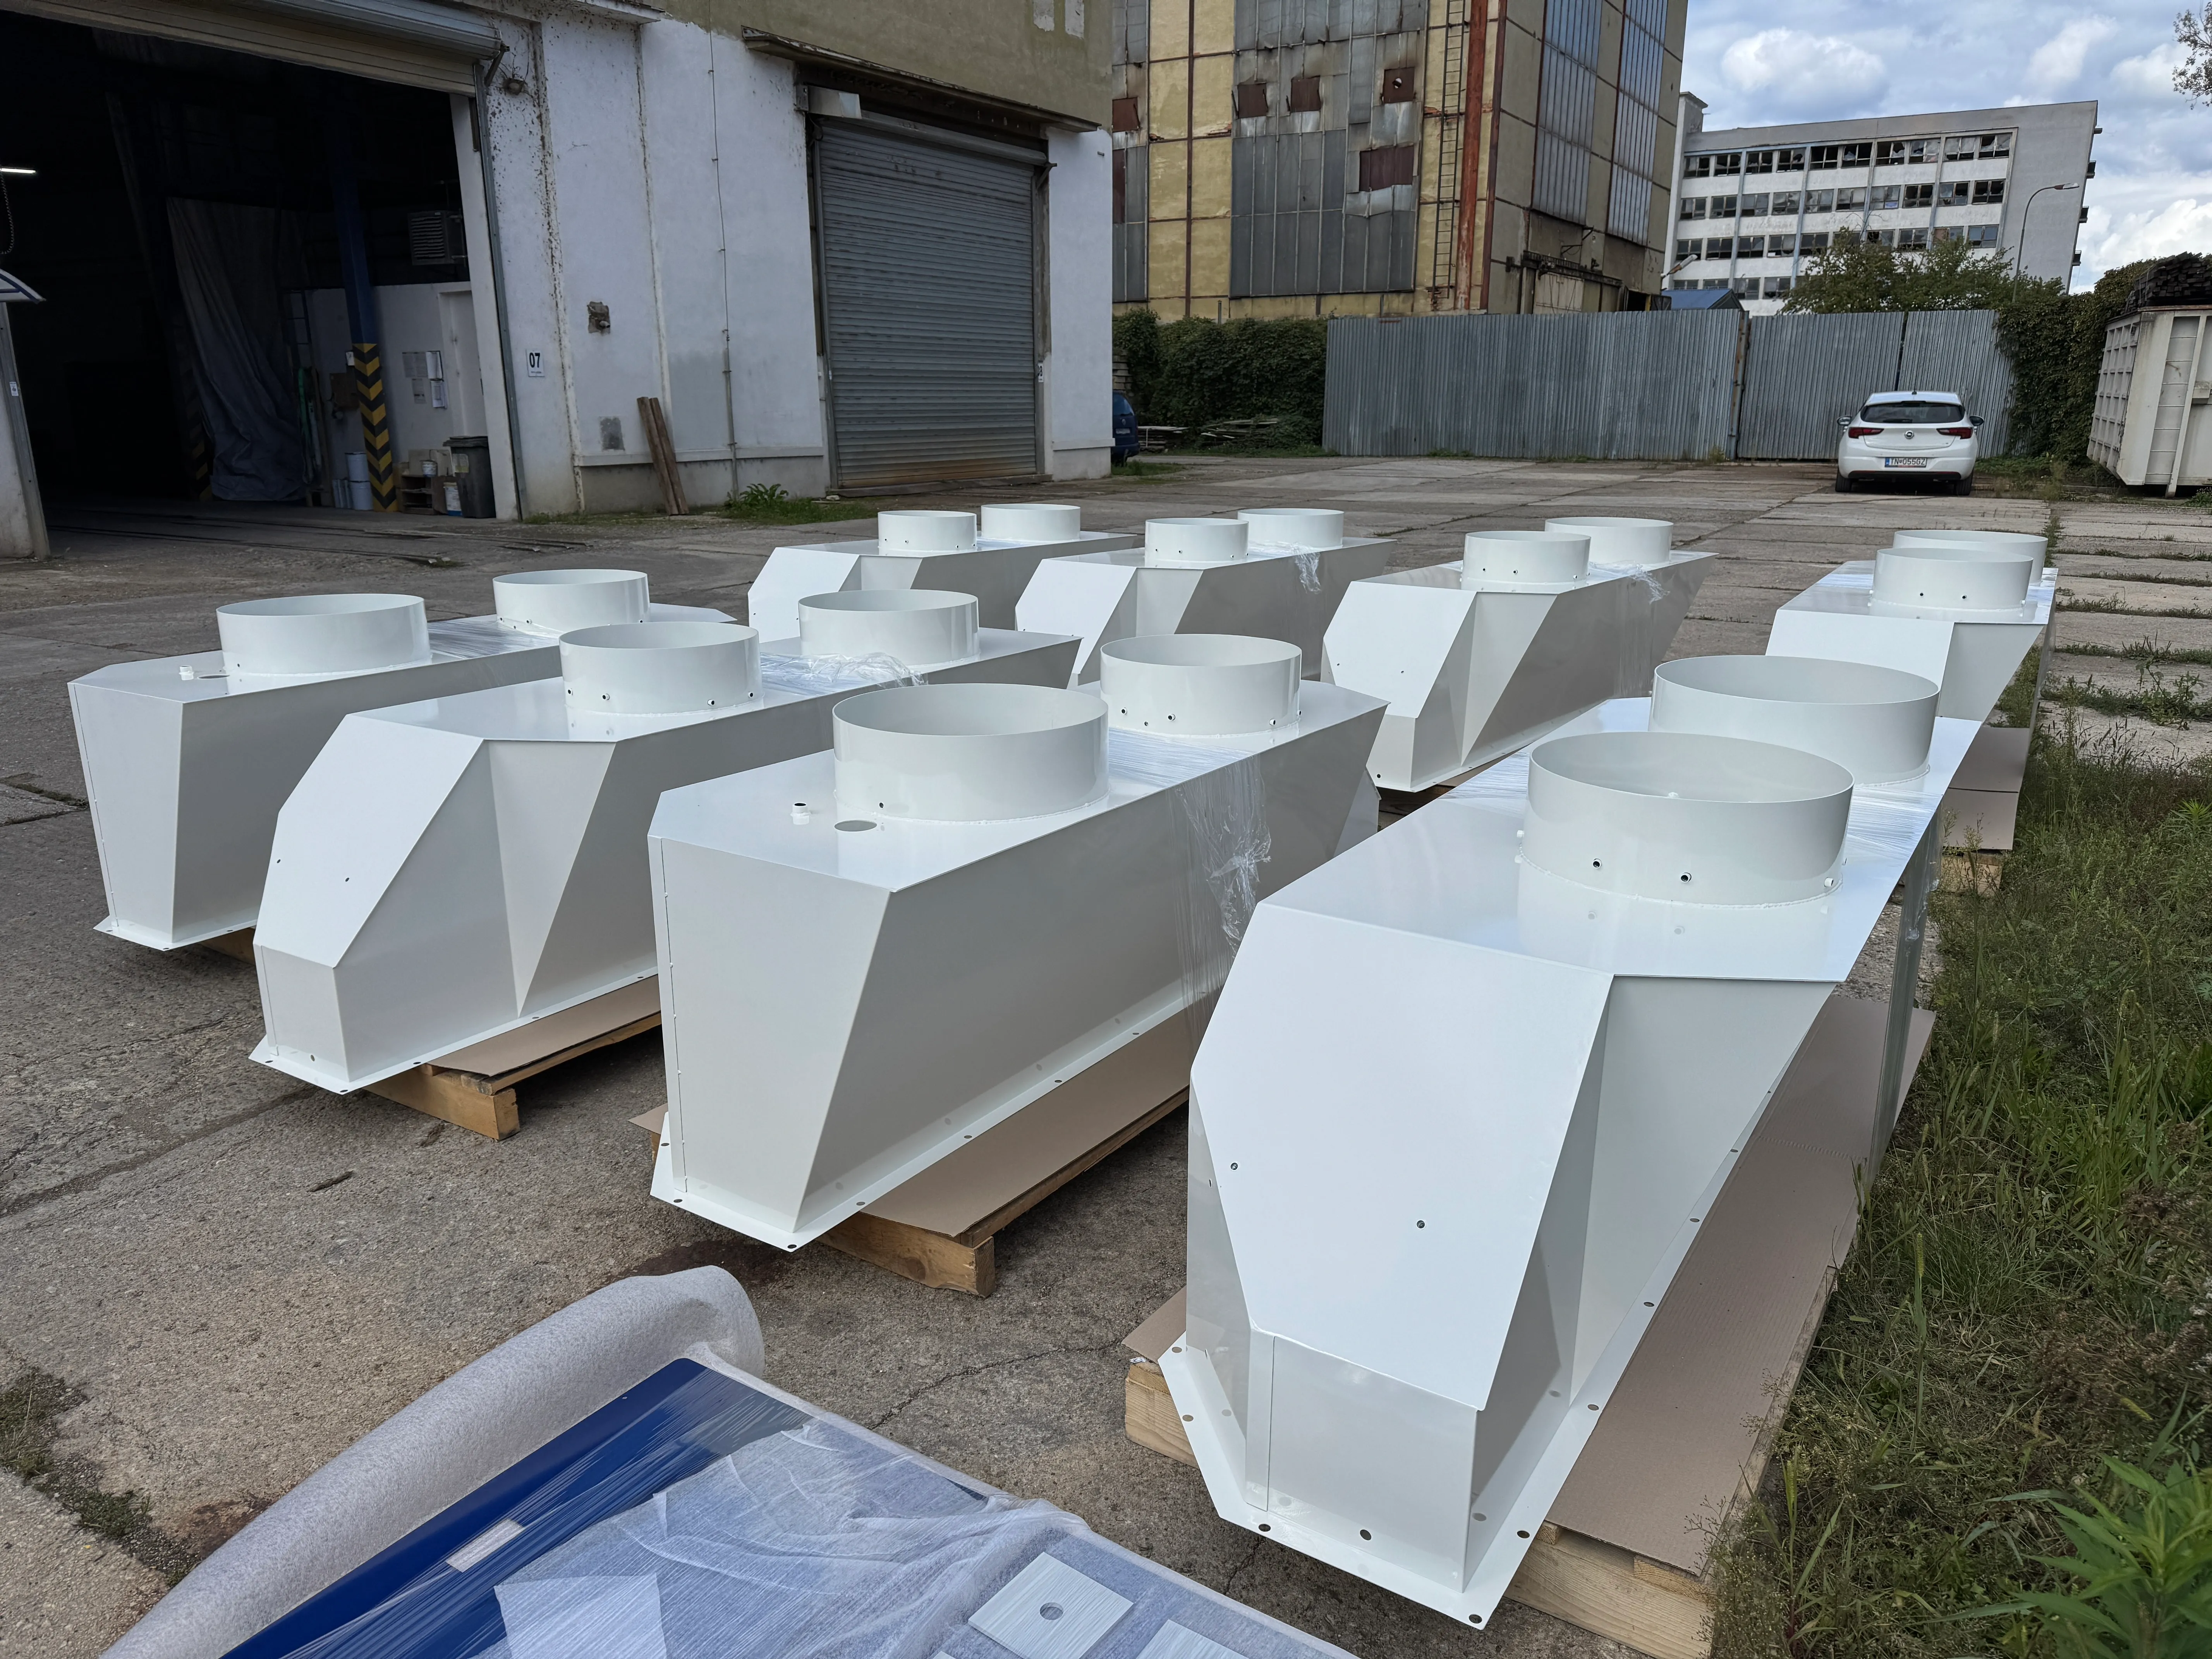
Zakres kontroli
Podstawą jest wyjściowa kontrola wizualna powierzchni i miejsc krytycznych. Według projektu uzupełniamy pomiar DFT, dalsze kontrole, testy lub dokumentację.
Pomiar DFT
Gdy projekt lub umowa to wymaga, mierzymy grubość suchej powłoki DFT jako część kontroli wyjściowej.
Co to oznacza dla klienta
Przy wyborze dostawcy nie patrz tylko na najniższą cenę lub pierwszy wizualny efekt, lecz też na przygotowanie powierzchni, system powłokowy i kontrolę wyniku. Mniej niepewności przy odbiorze oznacza mniejsze ryzyko, że problem ujawni się dopiero w eksploatacji.
Dokumentacja według projektu
Według wymagań projektu, umowy lub zakresu zlecenia możemy uzupełnić zapisy lub protokoły kontroli wyjściowej — nie jako certyfikacja firmy.
Kiedy w zakładzie i kiedy na miejscu
ZakładKiedy zakład ma sens
Zakład jest odpowiedni dla elementów i konstrukcji transportowalnych, gdzie liczą się detale, kontrola i bezpieczna manipulacja. Parametry zakładu są na stronie Zakład Dubnica nad Váhom.
Na miejscuKiedy rozważyć lakierowanie na miejscu
Mobilne lakierowanie jest odpowiednie dla konstrukcji osadzonych na miejscu lub zestawów nienadających się do transportu. Przy odnowie istniejącej powłoki oceniamy raczej renowację powłok.
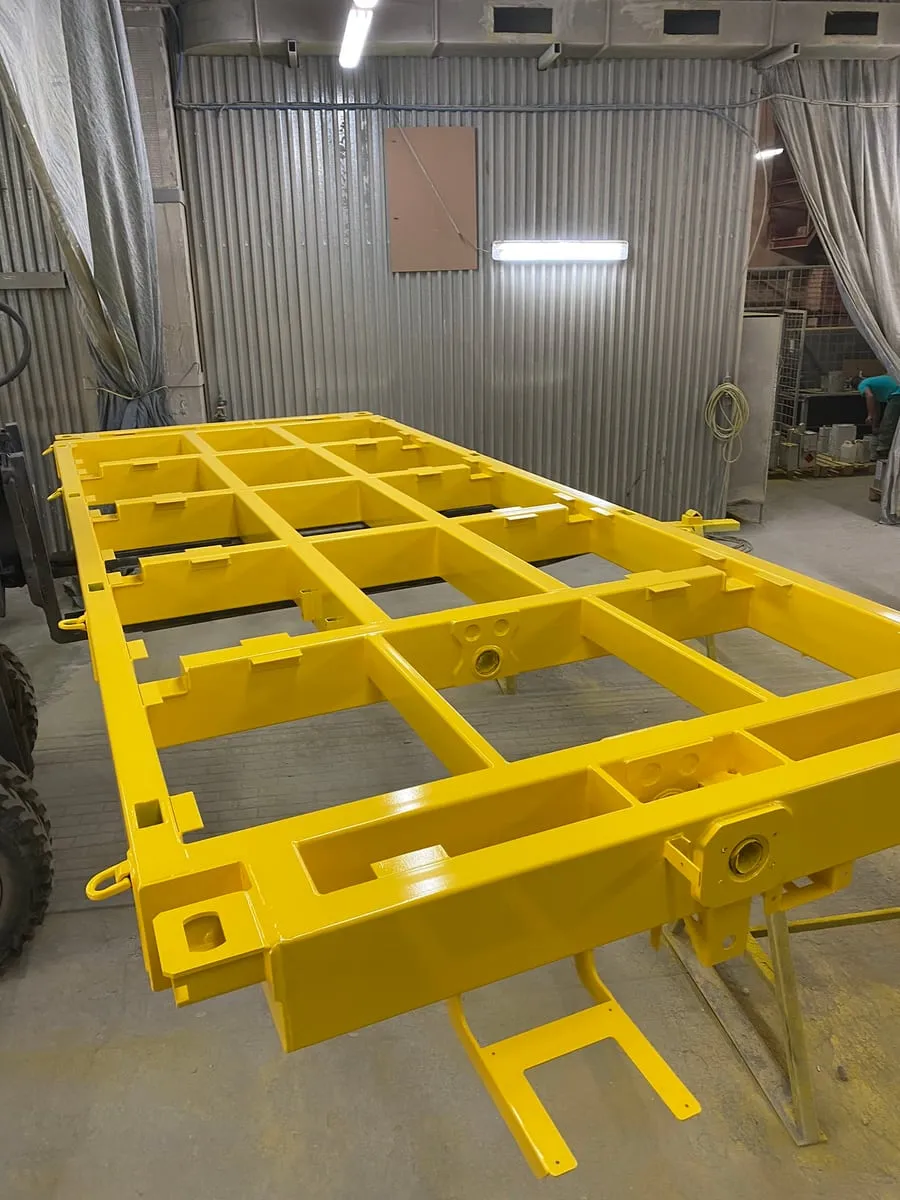
Czego potrzebujemy do oceny i oferty
Do oceny i wyceny potrzebujemy podstawowych danych o elemencie, środowisku i wymaganiach. Na ich podstawie oceniamy przydatność realizacji w zakładzie, rekomendujemy dalszy postęp i przygotowujemy materiały do oferty.
Typ elementu lub konstrukcji
Opis tego, co ma być lakierowane
Wymiary
Długość, szerokość, wysokość — lub rysunek
Przybliżona masa
Do oceny manipulacji i pojemności zakładu
Środowisko użytkowania
Gdzie element lub konstrukcja będzie użytkowana
Termin
Wymagany czas realizacji lub dostawy
Zdjęcia lub rysunki
Przyspieszają ocenę i doprecyzowują ofertę
Wymagany wygląd lub odcień
Kolor, odcień lub wymaganie powierzchni — jeśli zdefiniowane
Kontekst zlecenia
Nowy element, seria, renowacja istniejącej powłoki lub konstrukcja osadzona na miejscu.
Częste pytania
Czy zapewniacie też przygotowanie powierzchni lub strzelanie?
Tak. Według wymagań projektu wykonujemy lub koordynujemy przygotowanie powierzchni, w tym strzelanie ścierne, w praktyce często określane jako piaskowanie, aby nadawało się do dalszego lakierowania.
Jak weryfikujecie jakość wyniku?
Każdy element przechodzi kontrolę wyjściową. Podstawą jest kontrola wizualna powierzchni i miejsc krytycznych. Według projektu uzupełniamy pomiar DFT, dalsze kontrole, testy lub dokumentację.
Pracujecie według ISO 12944?
W projektach normowych opieramy się na zasadach ISO 12944 i konfigurujemy system według zlecenia i środowiska użytkowania.
Kiedy w zakładzie i kiedy lakierowanie na miejscu?
Elementy i konstrukcje transportowalne przetwarzamy w zakładzie LAKES, gdzie liczy się przygotowanie powierzchni, manipulacja i kontrola wyniku. Konstrukcje osadzone na miejscu lub nienadające się do transportu oceniamy pod kątem lakierowania na miejscu — odpowiednie przypadki kierujemy do mobilnego lakierowania.
Czego potrzebujecie do szybkiej oferty?
Najbardziej pomagają podstawowe dane o elemencie lub konstrukcji oraz dostępne zdjęcia lub rysunki. Na ich podstawie możemy szybciej ustalić kolejny krok i doprecyzować ofertę.